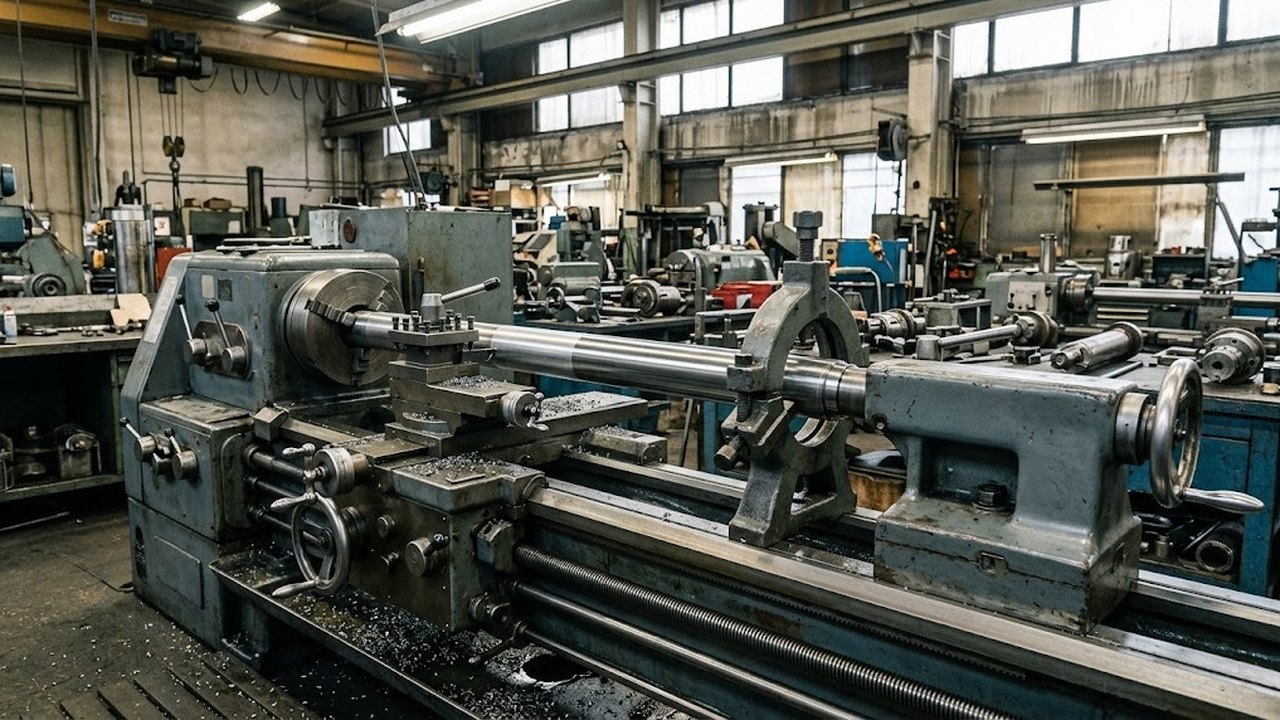
Токарно-винторезный станок 1В62Г относится к универсальным машинам среднего размера и работает в единичном и мелкосерийном производстве. Ниже собраны паспортные данные версии с расстоянием между центрами 1000 мм, расчет режимов по числам оборотов, резьбы и подачи, ограничения модели и проверки при покупке станка с наработкой. Общее устройство токарной группы здесь не разбирается, речь идет об одной модели.
Что означает индекс 1В62Г
Первая цифра индекса относит станок к токарной группе, вторая к токарно-винторезному типу, третья задает типоразмер в линейке. Буква В в середине отмечает очередную модернизацию базовой конструкции, буква Г в конце модификацию. Запись 1В62Г/1000 добавляет расстояние между центрами в миллиметрах.
Версии линейки различаются расстоянием между центрами, поэтому при подборе запчастей и документации указывают индекс целиком, вместе с размером после дроби.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Техническая характеристика станка 1В62Г/1000
Цифры ниже относятся к версии с расстоянием между центрами 1000 мм. Другие версии линейки отличаются длиной станины и массой.
| Параметр | Значение |
|---|---|
| Наибольший диаметр над станиной | 445 мм |
| Наибольший диаметр над суппортом | 220 мм |
| Расстояние между центрами | 1000 мм |
| Высота центров | 230 мм |
| Отверстие шпинделя | 54 мм |
| Конус шпинделя | Морзе 6 |
| Частоты вращения шпинделя | 24 ступени, 10-1400 мин-1 |
| Мощность главного привода | 7,5 кВт |
| Масса станка | 2400 кг |
| Продольные подачи | 0,036-22,4 мм/об |
| Поперечные подачи | 0,018-11,2 мм/об |
| Шаг метрической резьбы | 0,5-224 мм |
| Класс точности | Н |
Диаметр над суппортом вдвое меньше диаметра над станиной. Значение 445 мм описывает свободное вращение заготовки, значение 220 мм задает диаметр, при котором каретка проходит вдоль всей детали. Диск или фланец крупнее 220 мм точат на ограниченном участке, и при выборе под такие заготовки решает диаметр над суппортом, 220 мм.
Класс Н означает нормальную точность. ГОСТ 8-82 выделяет пять классов: Н, П, В, А и С. Прецизионные детали точат на станках классов П и выше.
Подобрать оборудование под вашу задачу
Что дают 24 ступени частоты вращения
Отношение крайних частот равно 140. Нижняя ступень 10 мин-1 на диаметре 445 мм дает скорость резания около 14 м/мин, верхняя 1400 мин-1 на заготовке диаметром 50 мм около 220 м/мин. Деталь диаметром 200 мм при скорости 100 м/мин требует около 160 мин-1, точное значение определяет ближайшая ступень коробки скоростей.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Если ступени идут в геометрической прогрессии, каждая следующая быстрее предыдущей примерно в 1,24 раза. Скорость резания тогда отличается от расчетной не больше чем на 11 процентов. Для черновой обточки такой разброс допустим: припуск снимается с запасом, а размер задает чистовой проход. Для чистовых проходов твердым сплавом разброс заметнее, и ступень выбирают ближайшей к скорости, которую допускает резец.
Токарная обработка мелких деталей упирается в верхнюю частоту вращения шпинделя. Деталь диаметром 20 мм на верхней ступени идет примерно с 88 м/мин, и добавить обороты нельзя. Режимы по материалам разобраны в статье о режимах резания при точении.
Питчевые резьбы и подачи коробки 1В62Г
Коробка подач передает движение на ходовой вал для подач и на ходовой винт для резьб. Винт включается только при нарезании резьбы: при обычном точении подачи идут от ходового вала, а гайка винта изнашивается лишь на резьбовых проходах.
Поперечная подача вдвое меньше продольной на обоих краях диапазона: 0,018-11,2 мм/об против 0,036-22,4 мм/об. Размах подач между наименьшей и наибольшей составляет около 622 раз, так что и чистовая отделка, и сплошной съем укладываются в один станок.
Паспорт версии 1000 называет четыре вида резьб: метрическую с шагом 0,5-224 мм, модульную 0,5-224 модуля, дюймовую 77-0,125 витков на дюйм и питчевую (диаметральную) 77-0,125 DP. Модульная идет на червяки метрической системы, питчевая на червяки по дюймовой. Диаметральный питч DP равен числу зубьев колеса на дюйм диаметра делительной окружности, поэтому питчевой резьбой нарезают червяки к дюймовым зубчатым колесам. Питчевые резьбы задаются числом питчей на дюйм, метрический шаг в миллиметрах к ним не применяется. Осевой профиль резьбы проверяют резьбовым шаблоном, шаг сверяют по таблице коробки подач. Для конкретного экземпляра наличие нужных сменных колес сверяют по паспорту. Таблицы шагов даны в статьях о метрических и дюймовых резьбах, правила нарезания в статье о нарезании резьбы на токарном станке.
Когда 1В62Г не подходит
Отверстие шпинделя 54 мм задает наибольший диаметр прутка, который проходит сквозь шпиндель. Для прутковой работы с более толстым материалом нужна модель с более широким отверстием, и узнать об этом лучше до покупки.
Мощность главного привода составляет 7,5 кВт. Тяжелая обдирка крупных поковок упирается в эту мощность, и глубину резания приходится снижать. Выбор сводится к трем вопросам: какой пруток проходит через шпиндель, какая скорость нужна на малых диаметрах и какой запас мощности требуется на черновых проходах. Если хотя бы одно требование выходит за значения таблицы, ищут станок крупнее. Соседняя модель разобрана в статье о токарном станке 1К62.
Какие детали подходят станку
Расстояние между центрами 1000 мм задает наибольшую длину заготовки с учетом места под центры и заднюю бабку. Вал диаметром 50 мм и длиной 1000 мм имеет отношение длины к диаметру 20. Без люнета или заднего центра такой вал прогибается под резцом, и точность по диаметру теряется. Роль люнета разобрана в статье о люнетах для токарных станков.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Высота центров 230 мм задает размер заготовки над станиной, сечение державки ограничивает резцедержатель конкретного станка. Для цеха с разными операциями, где нужны и валы, и фланцы, и нарезание резьб, значимы три числа таблицы: высота центров 230 мм, расстояние между центрами 1000 мм и мощность привода 7,5 кВт. Среди универсальных токарно-винторезных станков каталога модели схожей размерности сопоставляют по тем же параметрам.
Операции: от наружного точения до резьбы
Основная операция станка этого типа — наружное точение тел вращения: валов, втулок, дисков. К ней добавляются подрезка торцов, растачивание и сверление по оси, отрезка и нарезание резьбы. Форма детали задает технологический порядок: сначала черновая обточка, затем чистовая, резьба идет последней, чтобы чистовой проход не повредил готовый профиль.
Стабильность закрепления в патроне и центрах и жесткость станины определяют точность размера. Если заготовка проскальзывает в кулачках или центр задней бабки разбит, запас мощности точности не вернет.
Проверка станка с наработкой перед покупкой
Станок с наработкой оценивают по состоянию узлов, возраст сам по себе мало говорит о нем. Проверку делают по пунктам.
- Шпиндель. Осевой люфт и радиальное биение измеряют индикатором, подшипники на высоких ступенях не должны гудеть. Классы точности задает ГОСТ 8-82, порядок замеров разобран в статье о проверке станка на точность.
- Станина и направляющие. Наибольший износ бывает под кареткой около передней бабки, где резец работает чаще всего. Следы износа видны по блеску и задирам.
- Коробка скоростей. Все 24 ступени должны включаться без толчков, из коробки не должно течь масло.
- Суппорт и каретка. Мертвый ход маховичков и износ гайки ходового винта определяют по люфту при реверсе.
- Конус Морзе 6 в шпинделе. Вмятины и задиры мешают посадке центра и оправки.
- Комплект. Сменные зубчатые колеса для резьб, патрон, люнеты, резцедержатель.
Если износ направляющих заметен, возможен ремонт шабрением, затраты на него сопоставляют со стоимостью замены. Об этом написано в статьях о шабрении направляющих и ремонте токарных станков. Резцы и патрон под выбранный станок подбирают отдельно, наборы токарных резцов есть в каталоге.
Токарные станки с ЧПУ по металлу
Весь раздел →
Станок токарный с ЧПУ Metal Master TurnMaster 2870 AB4

Станок токарный с ЧПУ Metal Master TurnMaster 2140 AB4