Слово «винторезный» в названии говорит о втором назначении станка: помимо точения поверхностей вращения он ведет резец с заданным шагом и нарезает резьбу. Ниже показано, какая цепь узлов за это отвечает, какие паспортные числа читать и где винторезная цепь перестает быть нужной. Станки по дереву в статье не рассматриваются.
Что значит «винторезный» в названии станка
Винторезным станок называют за способность связать движение каретки с вращением шпинделя. За один оборот заготовки резец проходит вдоль оси расстояние, равное шагу однозаходной резьбы (у многозаходной это ход). При простом точении такая связь не требуется: суппорт медленно идет вдоль заготовки, и подача выбирается по качеству поверхности.
Справочники называют резьбы, которые нарезает такой станок: метрическую и модульную, а также дюймовую и питчевую. Шаг задает кинематика, то есть связь шпинделя с ходовым винтом через набор шестерен.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Винторезная цепь: от шпинделя до маточной гайки
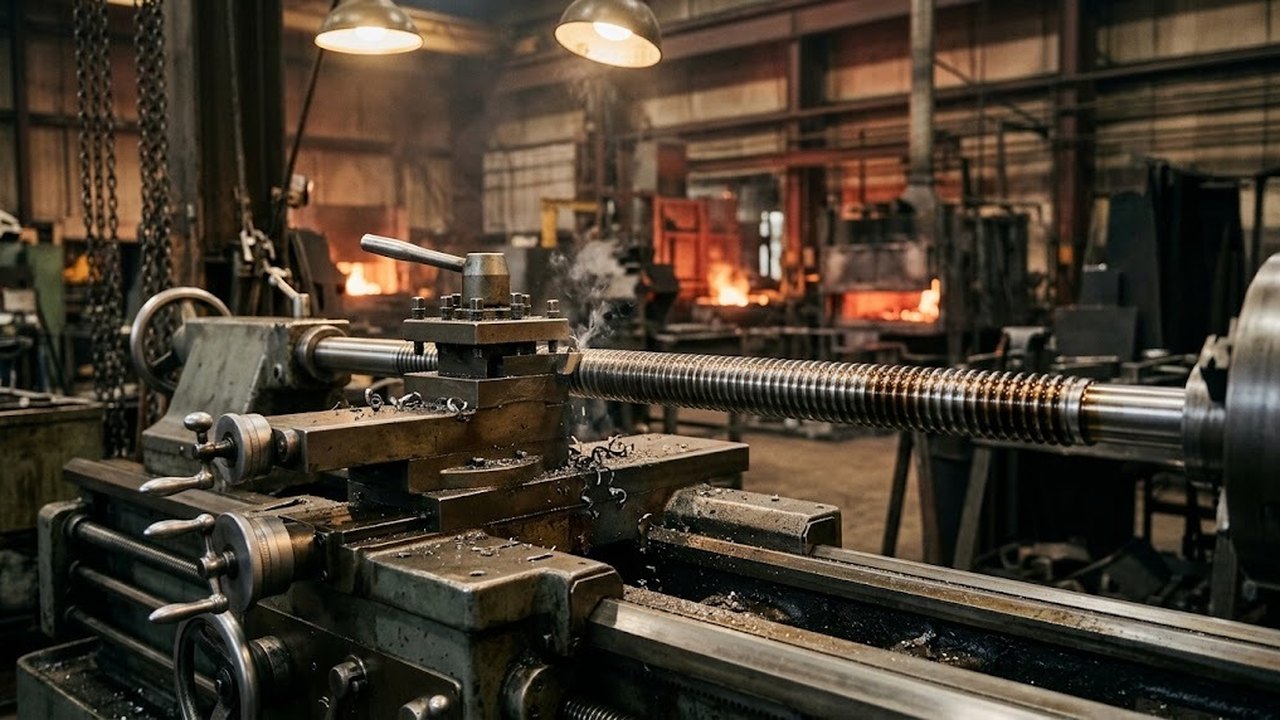
Вращение шпинделя передается через сменные колеса и коробку подач на ходовой винт. В фартуке замыкается маточная гайка, и каретка идет вдоль станины с шагом, который задан передаточным отношением. Устройство коробки подач и самого винта описано в отдельных статьях сайта, здесь важен только порядок цепи.
Для остальных операций суппорт получает движение от ходового вала (в справочниках его называют ходовым валиком). Такое разделение бережет винт: он работает только на резьбе и изнашивается медленнее, чем если бы им точили каждую деталь.
Подобрать оборудование под вашу задачу
Паспорт 16К20 как пример параметров
В паспорте токарно-винторезного станка несколько строк определяют, подойдет ли он для работы. Таблица ниже собрана по станку 16К20, который в справочниках служит типовым примером. Значения относятся к одной модели, у настольных станков числа заметно меньше.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
| Параметр | Значение 16К20 | Что определяет |
|---|---|---|
| Наибольший диаметр над станиной | 400 мм | самую крупную заготовку в центрах |
| Диаметр над поперечным суппортом | 220 мм | наибольший диаметр точения при ходе суппорта вдоль заготовки |
| Наибольшая длина изделия | 710, 1000, 1400, 2000 мм | выбор исполнения по длине вала |
| Частота вращения шпинделя | от 12,5 до 1600 об/мин | границы скоростей резания |
| Мощность главного двигателя | 11 кВт | глубину и подачу на черновых проходах |
| Продольная подача | от 0,05 до 2,8 мм/об | шероховатость и производительность |
| Поперечная подача | от 0,025 до 1,4 мм/об | шероховатость торца и время подрезки |
| Наибольший пруток | 50 мм | диаметр заготовки, проходящей через шпиндель |
Разница между диаметрами над станиной и над суппортом составляет 180 мм (расчет: 400 минус 220). Для длинных деталей ориентиром служит меньшее число: заготовку шире 220 мм нельзя точить на всей длине, поперечный суппорт упрется в нее. Исполнение выбирают по длине вала с запасом на патрон и задний центр. У 16К20 класс точности Н, то есть нормальный.
Расчет скорости каретки на резьбе M12
У метрической M12 крупный шаг 1,75 мм и мелкие 1,5 и 1,25 мм, угол профиля равен 60°. При 100 об/мин каретка идет со скоростью 175 мм/мин: шаг умножается на обороты. Резьбу длиной 35 мм резец проходит за 12 секунд (35 мм делим на 175 мм/мин и получаем 0,2 мин).
Тот же проход на 1600 об/мин занял бы 0,75 секунды при скорости 2800 мм/мин. За такое время оператор не успеет вывести резец. Поэтому на резьбе включают пониженные обороты, а в конце резьбы заранее предусматривают канавку для выхода инструмента.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Глубину снимают за несколько проходов, и возврат каретки по тому же винту сохраняет шаг. Без резьбоуказателя размыкать маточную гайку между проходами нельзя, иначе резец ляжет в другую канавку. Со станком, у которого резьбоуказатель есть, гайку размыкают и возвращают каретку вручную, а момент нового замыкания определяют по указателю.
На что смотреть при выборе по металлу
При выборе станка сверяют с задачей строки паспорта и отдельно проверяют узлы, о которых паспорт молчит.
- Размер заготовки: диаметр над станиной и над суппортом, длина изделия.
- Набор шагов: метрический нужен почти всегда, дюймовый и модульный шаги нужны не на каждом производстве.
- Диапазон оборотов: нижняя граница важна при нарезании, верхняя при чистовом точении.
- Мощность и жесткость: по ним судят о сечении стружки на стали.
- Класс точности по паспорту.
- Износ ходового винта и люфт маточной гайки: износ винта дает погрешность шага, люфт гайки смещает резец при реверсе. На б/у станке оба дефекта проверяют пробным проходом.
Классы и марки разобраны в отдельных статьях сайта. Если станок нужен для нарезания, смотреть стоит универсальные токарно-винторезные станки и токарные станки по металлу с полным набором шагов в паспорте.
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок

1М63 станок токарно-винторезный
Когда винторезная цепь не нужна
Для нескольких отверстий стандартного размера дешевле метчик, а для наружной резьбы плашка. Винторезная цепь окупается на нестандартных шагах, левых и многозаходных резьбах, на длинных ходовых винтах и там, где резьба должна совпасть с уже нарезанной.
В серийной работе, где резьба стоит в каждой детали, на токарных станках с ЧПУ шаг задает синхронизация подачи оси с датчиком положения шпинделя. Сменные колеса и ходовой винт для резьбы не нужны. Станок повторяет проход без участия оператора.