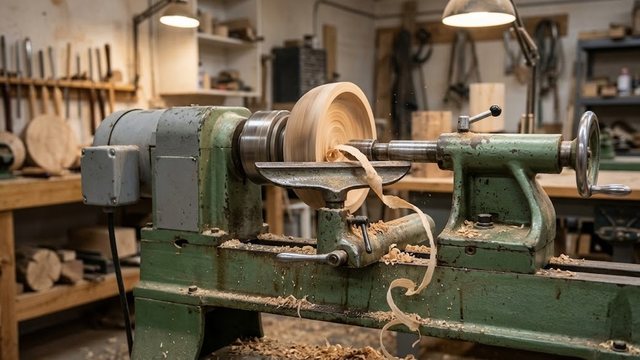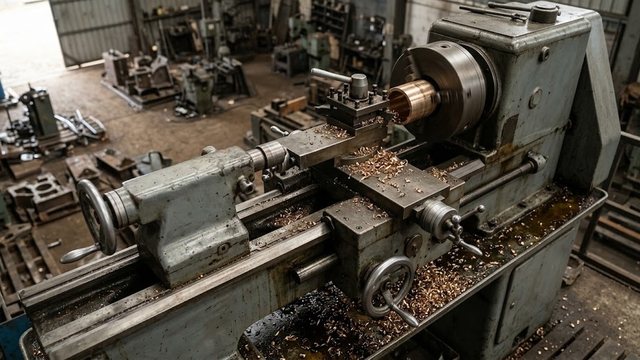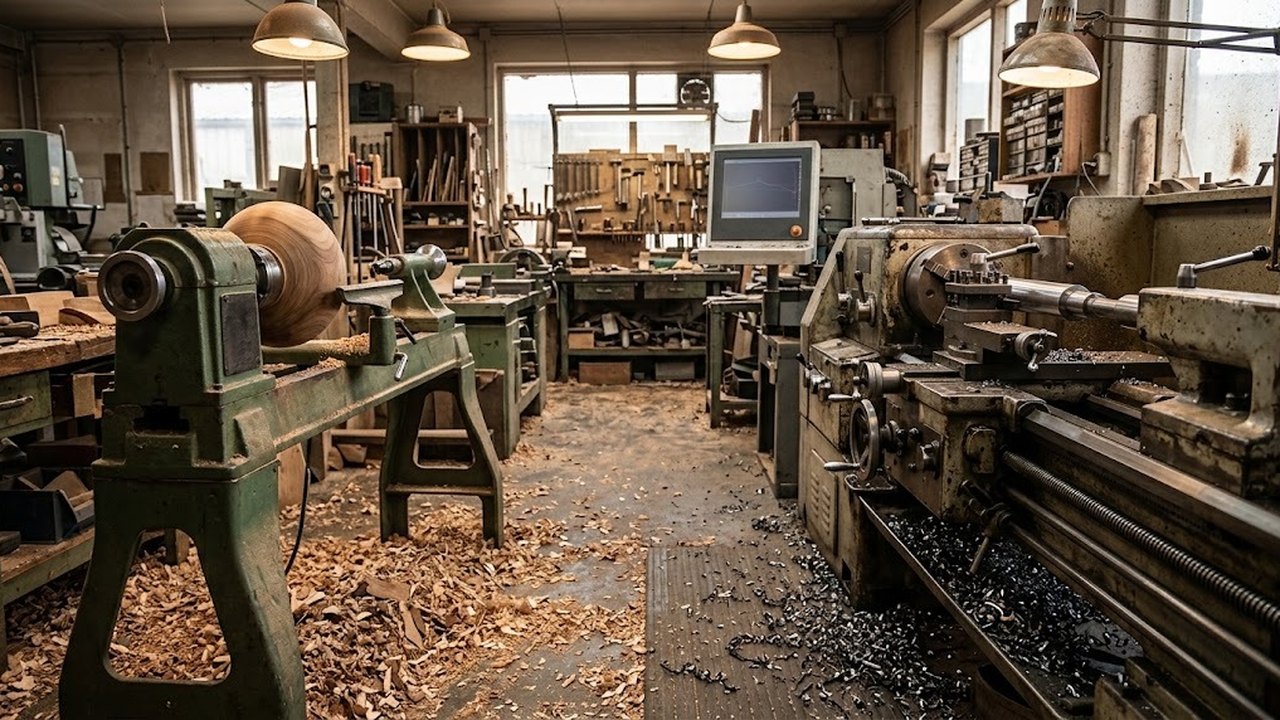
Токарный станок по дереву и токарный станок по металлу решают разные задачи разной физикой резания, и подменять одну машину другой получается только в одну сторону. Разница не в мощности и не в цене. Она в том, кто ведет режущий инструмент: на металлическом станке это суппорт с ходовым винтом, на деревянном — рука мастера, опирающаяся на подручник. Отсюда растет и остальное. Масса станины, диапазон вращения, крепление заготовки, уборка цеха.
Чем токарный станок по дереву отличается от станка по металлу
Главное отличие сводится к способу удержания резца. На токарном станке по металлу резец зажат в резцедержателе суппорта, суппорт едет по направляющим станины, а движение ему задает ходовой вал или ходовой винт. Глубина резания выставляется лимбом и не зависит от того, устала рука или нет. На токарном станке по дереву стамеска лежит на подручнике, а угол атаки и нажим задает оператор. Подручник только опора, он ничего не ведет.
Из этого различия вытекает почти вся остальная конструкция. Металлическому станку нужна кинематическая цепь от шпинделя к подаче, коробка подач, гитара сменных шестерен. Деревообрабатывающему все это не нужно вообще: между передней бабкой и подручником нет ни одной механической связи. Поэтому станок по дереву при сопоставимом диаметре обработки стоит в разы дешевле и весит в разы меньше.
Второе различие физическое. Стальная стружка отделяется пластической деформацией. Металл течет перед резцом, греется, налипает. Древесина не течет, она раскалывается по волокну впереди кромки, и качество поверхности зависит от того, режете вы вдоль волокна, поперек или в торец.
| Узел | Станок по металлу | Станок по дереву |
|---|---|---|
| Ведение инструмента | суппорт, механическая подача | подручник, руки оператора |
| Связь шпинделя с подачей | есть (гитара, ходовой винт) | нет |
| Материал станины | чугунное литье | чугун, сварная рама, реже трубы |
| Задняя бабка | пиноль с лимбом, конус | пиноль с вращающимся центром |
| Резьба | нарезается | не нарезается |
| Отходы | витая стружка, СОЖ | стружка и пыль, аспирация |
В каталогах поставщиков вторую группу так и называют — станки токарные по дереву. Обе машины лежат в одном каталожном дереве, но выбирать их приходится по разным характеристикам, и дальше разберем каждую.
Станина, масса и чугун: почему с этого начинают
Станина держит геометрию под нагрузкой, и оба типа станков нагружают ее по-разному. При точении стали резец давит на заготовку с усилием, которое не меняется секундами. Подача ровная, стружка сходит непрерывной лентой. Такую нагрузку станина должна не гасить, а держать без прогиба, иначе диаметр вала поплывет по длине.
Древесину нагружают иначе. Квадратный брус 100 на 100 мм, поставленный в центрах, первые минуты бьет по стамеске четыре раза за оборот. На 600 об/мин это 2400 ударов в минуту, и станок обязан их проглотить. Серый чугун держит такие удары лучше сварной рамы той же массы. Графитовые включения в его структуре работают как внутренний демпфер и гасят колебания, вместо того чтобы передавать их на резец.
Отсюда практическое правило. У станка по дереву смотрите не на мощность в киловаттах, а на массу и на то, из чего сделана станина. Легкая трубчатая рама на 40 кг при заготовке в 15 кг превращается в маятник, и никакая регулировка подручника этого не исправит. Если станок в паспорте легче своей максимальной заготовки в пять раз, его придется прикручивать к полу или к тяжелому верстаку.
Масса решает разные задачи в двух случаях. На металле она держит точность размера, на дереве — гасит удар. Экономия на станине убивает и то и другое.
Какие обороты у токарного станка по дереву
Диапазон вращения у токарных станков по дереву задается ступенями или частотным приводом. У ходовой модели JET JWL-1221VS три диапазона: 60–900, 110–1800 и 220–3600 об/мин (jettools.ru). Верхняя цифра выглядит внушительно, но сравнение с металлом на ней строить нельзя. Настольный токарный станок по металлу JET BD-3 крутит шпиндель от 100 до 3800 об/мин (stankiexpert.ru), то есть быстрее деревянного.
Смотреть надо не на потолок шкалы, а на окружную скорость и на нижнюю границу. Окружная скорость считается просто, это длина окружности заготовки, умноженная на обороты. Заготовка диаметром 50 мм на 3600 об/мин дает около 565 м/мин, это нормальная скорость для чистовой обработки ручки инструмента. Та же цифра оборотов на диаметре 350 мм даст почти 4000 м/мин, и чаша из сырого клена на такой скорости разлетится по цеху. Поэтому большие заготовки крутят на 200–400 об/мин, а не на максимуме.
А нижняя граница диапазона у станка по дереву важнее верхней. Именно на 60–200 об/мин обдирают невыровненный брус, пока он не станет цилиндрическим и не перестанет бить. Станок, у которого минимум 500 об/мин, на этой операции просто пляшет.
Что проверить в паспорте по этому параметру:
- нижнюю точку диапазона: для чаш и крупных заготовок нужны 60–250 об/мин;
- способ регулировки: перекидка ремня по ступеням или частотный преобразователь без остановки;
- число ступеней, если привод ременный: две ступени на весь диапазон означают компромисс на каждой операции;
- запас крутящего момента на низах, а не одну лишь максимальную частоту вращения.
Разделы Токарные станки по дереву и Токарные станки по металлу различаются по этому пункту сильнее всего, и подбор начинается именно с него.
Токарные станки по дереву
Весь раздел →
DSL-1100V деревообрабатывающий токарный станок

DSL-1500/230 деревообрабатывающий токарный станок

DSO-1000 деревообрабатывающий токарный станок
Суппорт с ходовым винтом против подручника: подача, резьба, копир
Кто ведет резец
Суппорт токарно-винторезного станка — это две пары салазок с лимбами, продольные и поперечные, плюс поворотная верхняя часть для конусов. Резец в резцедержателе движется по траектории, заданной механикой, а не рукой. Повторяемость от этого не зависит ни от оператора, ни от смены. Выставили лимб на 0,2 мм, получили 0,2 мм на всех деталях партии. Механическая подача от ходового вала снимает стружку с постоянным шагом, и поверхность выходит одинаковой по всей длине.
Подручник устроен противоположным образом. Это стальной брусок на кронштейне, который переставляют вручную и фиксируют рукояткой. Инструкции по охране труда требуют держать зазор между подручником и заготовкой в пределах 2–3 мм и подводить подручник заново по мере съема материала (ohrana-tryda.com). Больший зазор дает стамеске рычаг, кромка заходит под волокно, и инструмент выбивает из рук.
Плата за отсутствие суппорта — зависимость результата от навыка. Плюс в скорости. Рейером за минуту снимают столько древесины, сколько резцом с механической подачей снимали бы четверть часа, и никакой лимб для этого выставлять не нужно. Для мебельной ножки или балясины это выгодная сделка. Для втулки с допуском в сотку она не годится.
Резьба и копир: что умеет только станок по металлу
Резьба на токарном станке нарезается не резцом как таковым, а жесткой связью между вращением шпинделя и продольной подачей. Гитара сменных шестерен задает передаточное отношение, ходовой винт двигает суппорт ровно на один шаг резьбы за один оборот заготовки, и резец проходит по одной и той же винтовой линии столько раз, сколько нужно проходов. Разорвите эту связь, и вторая проходка ляжет мимо первой.
На деревообрабатывающем станке такой связи нет по конструкции, поэтому резьбу на нем не нарезают. Резьбу в древесине делают иначе, метчиком и плашкой по дереву, фрезой на отдельном приспособлении или на станке с ЧПУ. Если в задаче есть винтовые соединения из металла, смотреть надо в сторону Токарно-винторезные станки, где ходовой винт и коробка подач идут в базовой комплектации.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Точение по шаблону работает на обеих машинах, но по-разному. Копировальный суппорт ведет щуп по эталонной детали или по плоскому шаблону, а резец повторяет его траекторию: так на потоке делают одинаковые балясины, ножки и ручки. В каталоге под это выделены Копировальные токарные станки и отдельное Копировальное устройство для токарного станка, которое ставится на уже имеющуюся машину. Дальше по той же логике идут Токарные станки с ЧПУ: там шаблон заменен управляющей программой, а форма изделия правится в файле, а не напильником по копиру.
Подбор металлического станка по числам паспорта (высота центров, РМЦ, диаметр отверстия в шпинделе, число ступеней подач) — тема отдельная и объемная, и в этой статье она сознательно свернута до одного абзаца. Здесь существеннее другое. Ни одной из этих характеристик нет в паспорте станка по дереву, потому что соответствующих узлов там физически нет.
Как держат заготовку: патроны, центры, планшайба и трезубец
Крепление заготовки — второй узел, который у двух машин совпадает только по названию. На металле работают трехкулачковый самоцентрирующий патрон для круглого и шестигранного проката, четырехкулачковый с независимыми кулачками для несимметричных деталей, цанга для точного прутка и люнет для длинных валов. Задний центр поджимает деталь по оси, а его конус задает соосность.
На дереве набор другой. Заготовку между центрами ведет трезубец — поводковый центр, зубья которого врезаются в торец и передают вращение без всякого патрона. Для чаш и тарелок нужна планшайба, диск с отверстиями, к которому заготовку притягивают саморезами через жертвенную площадку. Кулачковые патроны для дерева тоже есть, но кулачки у них ступенчатые, чтобы держать за проточенный шип, а не за цилиндрическую поверхность.
Общее у двух типов только посадочное место инструмента. У упомянутого JWL-1221VS конус шпинделя КМ-2, расстояние между центрами 520 мм, и в эту же посадку встают сверлильные патроны и центры от металлообрабатывающей оснастки. Конус Морзе — единственный стандарт, который свободно переходит между цехами.
Порядок установки заготовки на станке по дереву:
- Найдите центры на обоих торцах и накерните их, иначе брус пойдет с биением.
- Снимите углы рубанком или на ленточной пиле: круглая в грубом приближении заготовка сокращает время обдирки вдвое.
- Загоните трезубец в передний торец киянкой, поджав деталь задним центром.
- Проверните шпиндель рукой на полный оборот, убедившись, что заготовка нигде не задевает подручник.
- Выставьте подручник по высоте оси и по зазору, затем включите станок на минимальных оборотах.
Что будет, если точить дерево на металлическом станке
В сторону дерева переход возможен. Токарно-винторезный станок древесину точит, и на ремонтных участках так делают регулярно. Ручку, втулку, шаблон под гибку. Работает это при пяти условиях, и все они про защиту самого станка.
- Направляющие и ходовой винт закрываются, иначе древесная пыль в смеси со станочным маслом даст абразивную пасту, а она съедает шабренную поверхность быстрее стружки.
- СОЖ отключается полностью, поддон вычищается, иначе мокрые опилки забьют насос и стружкоотвод намертво.
- Обороты выводятся на верхнюю ступень, иначе чистовая поверхность будет ворсистой.
- Резец берется с широкой кромкой и минимальным вылетом; стамеску в резцедержатель зажимать нельзя.
- После работы станок чистится сразу, а не в конце смены.
А вот обратный переход не работает. Металл на станке по дереву не точат по трем причинам сразу. Первая: инструмент нечем удержать. Резец, лежащий на подручнике под усилием резания стали, закусывает и вырывается из рук, а стальная кромка при этом отлетает. Вторая: шпиндель и его подшипники рассчитаны на другой характер нагрузки, радиальное усилие от резания металла посадит их за считаные часы. Третья: жесткости в контуре просто нет, пруток начнет отжиматься от резца, и вместо цилиндра получится бочка.
Дерево на металлическом станке — вопрос уборки. Металл на деревянном станке грозит травмой.
Отдельная категория — Комбинированные токарные станки, где производитель заранее заложил обе задачи в конструкцию: усиленный шпиндель, суппорт и съемный подручник в одном корпусе. Это честный компромисс, а не переделка.
Комбинированные токарные станки
Весь раздел →
SKF-800 комбинированный токарный станок

SPV-500C комбинированный токарный станок

SK-550 комбинированный токарный станок
Пыль, стружка и безопасность на двух станках
Отходы у двух машин разные настолько, что требуют разных систем уборки. Металлический станок дает витую стружку, горячую и острую, она падает в поддон и выгребается крючком. Деревообрабатывающий выдает объемную стружку при обдирке и мелкодисперсную пыль при шлифовке прямо на станке, и вторая опаснее первой: древесная пыль оседает в легких и при определенной концентрации в воздухе взрывоопасна. Поэтому патрубок аспирации у станка по дереву — не аксессуар, а часть рабочего места.
И ставить две машины вплотную не стоит. Опилки, попавшие в поддон с СОЖ, превращаются в кашу, которая забивает магистраль; металлическая стружка, залетевшая в направляющие деревянного станка, царапает подручник и портит кромку стамески. Разнесите их по разным углам или поставьте перегородку.
Требования к конструкции деревообрабатывающего оборудования собраны в ГОСТ 12.2.026.0-2015 «Оборудование деревообрабатывающее. Требования безопасности к конструкции», который заменил редакцию 1993 года (standartgost.ru). Ссылка на него в паспорте отличает промышленное оборудование от гаражной сборки.
Правила работы, которые различаются у двух станков:
- Зазор подручника 2–3 мм и подвод по мере съема — только для дерева (ohrana-tryda.com); на металле подручника нет.
- Защитные очки нужны на обеих машинах, респиратор класса не ниже FFP2 надевают на деревянной при шлифовке.
- Перчатки запрещены на обеих: вращение затягивает ткань вместе с рукой.
- Первый запуск после установки заготовки на минимальных оборотах, стоя сбоку от плоскости вращения.
- Замер штангенциркулем только при полной остановке шпинделя.
Что выбрать и где купить, если задачи смешанные
Если в работе и дерево, и металл, выбор сводится к трем сценариям: два отдельных станка, один комбинированный или металлический с оснасткой под дерево. Считать нужно не по цене покупки, а по доле операций. Когда дерева больше 70 процентов времени, отдельный станок по дереву окупается скоростью съема и качеством поверхности.
| Задача | Какой станок | Что смотреть в паспорте |
|---|---|---|
| Балясины, ножки мебели, декор | токарный по дереву | нижняя граница оборотов, РМЦ, масса станины |
| Чаши, тарелки, торцевое точение | токарный по дереву с планшайбой | диаметр над станиной, наличие внешнего точения |
| Втулки, валы, ремонтные детали | токарно-винторезный | высота центров, РМЦ, отверстие шпинделя |
| Резьбовые соединения | токарно-винторезный | шаги резьб, гитара, коробка подач |
| Партия одинаковых изделий из дерева | копировальный или с ЧПУ | тип копира, рабочее поле, привод |
| И дерево, и металл на одном месте | комбинированный | жесткость шпинделя, съемный подручник |
Цены нашего каталога на 03.09.2026 дают порядок величин, а не рыночные средние. В продаже в разделе токарных по дереву 23 позиции, цена известна у 21: от 24 000 до 1 844 000 ₸ при медиане 407 000 ₸. Токарно-винторезные с ценой занимают 36 карточек, от 3 080 000 до 19 591 000 ₸, медиана 10 373 000 ₸. Комбинированные лежат между ними: медиана 2 363 000 ₸ на шести позициях. Всего в каталоге 579 позиций и 214 разделов, цена проставлена у 279.
Разрыв в двадцать раз объясняется не брендом, а количеством узлов. За коробку подач, гитару, ходовой винт и чугунное литье платят отдельно, а в станке по дереву их нет. Еще одна особенность рынка: подбирают токарный станок по дереву в Алматы, в Астане и в любом другом городе по одному и тому же списку характеристик, география меняет только логистику.
Частые вопросы
Можно ли на токарном станке по дереву обрабатывать все породы? Практически все, но с разной скоростью и разным инструментом. Мягкие хвойные породы, сосна и ель, режутся легко, зато дают ворс на торце и требуют острой кромки. Твердые породы вроде дуба, ясеня и бука снимаются медленнее и греют инструмент, поэтому обороты снижают. Сырая древесина точится лучше сухой, но изделие потом ведет при усушке.
Какие изделия можно делать на токарном станке по дереву? Все тела вращения. Балясины и ножки для мебели, ручки инструмента, скалки, шкатулки, чаши и тарелки, шахматные фигуры, элементы лестниц, декор для интерьера. Изготовление партии одинаковых деталей ускоряет копир. Ограничение одно. Деталь должна вращаться вокруг оси, плоские накладки и рельеф здесь не сделать.
Чем токарный станок с ЧПУ отличается от ручного токарного по дереву? На ручном форму задает рука с инструментом, на станке с ЧПУ — управляющая программа, а резец ведет сервопривод. Отсюда повторяемость. Сотая деталь совпадает с первой в пределах точности привода. Платить приходится временем на подготовку программы и стоимостью машины. Для единичных изделий выигрывает ручной станок, для партий от нескольких десятков берут ЧПУ.
Какие изделия производят на токарных станках по дереву с ЧПУ? Серийные балясины и колонны с винтовым узором, ножки мебели одинаковой геометрии, фигурные элементы лестниц, ручки, детали музыкальных инструментов. Отдельная задача — многозаходное точение, когда на одной оси делают несколько разных профилей за один установ. Ручной подручник такие формы повторить точно не позволит.
Где купить токарные станки по дереву в Казахстане и сколько они стоят? По нашему каталогу на 03.09.2026 диапазон цен в разделе токарных станков по дереву составляет 24 000 – 1 844 000 ₸ при медиане 407 000 ₸; это наши цены, а не средние по рынку. Купить токарные станки можно с поставкой в Астану и в Алматы, доставка по Казахстану считается под габарит и массу конкретной машины. Гарантию и сервис имеет смысл проверять до оплаты: у официального дилера они прописаны в договоре, а не в отзывах на маркетплейсе.
Нужен ли токарному станку по дереву отдельный фундамент? Настольным моделям — нет, им нужен жесткий верстак и анкеры или болты в столешницу. Напольным станкам с чугунной станиной массой от 300 кг обычно достаточно ровного бетонного пола и регулировочных опор. Отдельный фундамент считают под тяжелые металлообрабатывающие машины, где вибрация влияет на точность размера.
Пришлите чертеж или габариты детали, которую собираетесь точить, — диаметр, длину, материал и предполагаемую партию. Мы подберем станок под эту задачу и рассчитаем доставку по Казахстану.