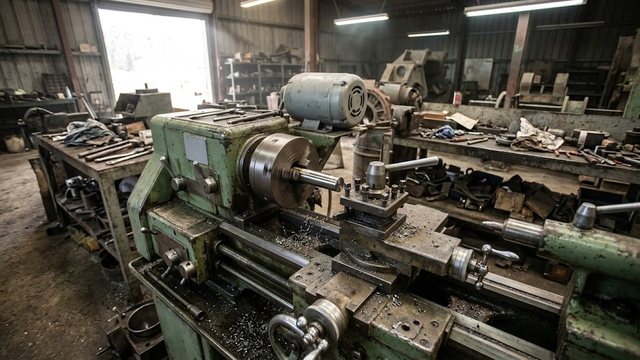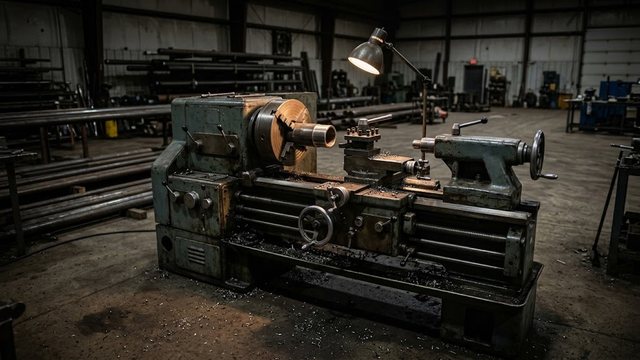
Токарно-винторезный станок 1М61 относится к универсальным машинам нормальной точности с высотой центров 170 мм. Здесь собраны его паспортные параметры, устройство основных узлов, расчет диапазона скоростей резания и подачи под резьбы. Дальше идет сравнение с соседними моделями и перечень параметров, по которым подбирают станок на замену. Электросхемы и история завода в статью не входят.
Паспортные параметры 1М61
Станок выпускали до 1992 года. Класс точности Н (нормальный) задан по ГОСТ 8-82. Главным приводом служит электродвигатель мощностью 4 кВт. Масса станка около 1260 кг, поэтому для него нужен ровный бетонный пол и подъемное оборудование при монтаже.
| Параметр | Значение |
|---|---|
| Наибольший Ø заготовки над станиной | 320 мм |
| Наибольший Ø над суппортом | 160 мм |
| Высота центров | 170 мм |
| Расстояние между центрами (РМЦ) | 710 или 1000 мм |
| Перемещение суппорта поперечное | 200 мм |
| Перемещение верхних салазок | 120 мм |
| Частоты вращения шпинделя | 12,5 до 1600 об/мин, 24 ступени |
| Продольные подачи | 0,08 до 1,2 мм/об, 17 ступеней |
| Поперечные подачи | 0,04 до 0,6 мм/об, 17 ступеней |
| Габариты | 2055 × 1095 × 1450 мм |
Справочник станков приводит и другой диапазон оборотов. Страница 1М61П в описании коробки скоростей дает 16 до 2000 об/мин, страница 1М61 в таблице дает 12,5 до 1600. Поэтому границы режимов сверяют по табличке и паспорту конкретного станка.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Размер заготовки над станиной и над суппортом
Удвоенная высота центров дает 340 мм, а паспорт задает для заготовки 320 мм. Границей применимости служит паспортное число. Диск Ø330 мм на этом станке не обработать, даже при высоте центров 170 мм.
Над суппортом допускается 160 мм. Эта величина ограничивает диаметр заготовки, которую обтачивают по всей длине вдоль станины: каретка с поперечными салазками проходит под деталью, и большая заготовка ее задевает. Для коротких дисков, которые обрабатывают у самого патрона, решающим остается паспортный размер 320 мм.
От РМЦ зависит длина вала между центрами. Вариант с РМЦ 1000 мм нужен для заготовок длиннее 710 мм, а в 1М61П доступен только вариант 710 мм.
Подобрать оборудование под вашу задачу
Шпиндель и коробка скоростей
Шпиндель имеет сквозное отверстие Ø35 мм и внутренний конус Морзе 5. Пруток проходит в отверстие до Ø32 мм. Заготовки толще 32 мм сквозь шпиндель не пролезают, поэтому длинный вал большего сечения выступает из патрона и поддерживается задним центром, а при большом вылете еще и люнетом.
Передний конец выполнен по ГОСТ 12593, условный размер 6. Стандартные патроны выпускают на 200 и 250 мм. Трехкулачковый патрон служит основным приспособлением, а для несимметричных деталей под тот же фланец ставят четырехкулачковый патрон или планшайбу.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
В коробке скоростей рукоятки У1 и У2 переключают скорости, а на первичном валу стоит электромагнитная муфта.
Скорости резания в диапазоне 12,5–1600 об/мин
Скорость резания считают по формуле v = π × D × n / 1000, где D размер заготовки в миллиметрах, n обороты в минуту. На минимальных оборотах с самой крупной заготовкой Ø320 мм получается 12,6 м/мин. На максимальных оборотах с заготовкой Ø20 мм получается 100,5 м/мин.
Для сравнения возьмем условную скорость 100 м/мин и найдем, какие обороты она требует для разных заготовок.
| Ø заготовки | Обороты для 100 м/мин |
|---|---|
| 20 мм | 1592 об/мин |
| 50 мм | 637 об/мин |
| 100 мм | 318 об/мин |
| 200 мм | 159 об/мин |
Ø20 мм служит нижней границей диаметра, начиная с которой станок достигает 100 м/мин. У заготовки Ø10 мм потолок в 1600 об/мин дает только 50,3 м/мин. Для мелких деталей станок не дает скоростей порядка 100 м/мин, нужных твердосплавному инструменту.
Отношение наибольших оборотов к наименьшим равно 128. У переходной модели 1В61 оно составляет около 37,5. Широкий диапазон помогает переходить от чернового точения крупных поковок к чистовым проходам по малым сечениям, не меняя привод.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Подачи и резьбы
Коробка подач получает движение от главного привода и настраивает подачи под тип резьбы. Для точных резьб предусмотрено прямое включение ходового винта. Продольная подача при обточке идет через ходовой валик, а ходовой винт используют при нарезании резьбы. При обточке винт не нагружается, поэтому его износ накапливается в основном на резьбовых проходах.
| Тип резьбы | Пределы | Число шагов |
|---|---|---|
| Метрическая | 0,5 до 6 мм | 13 |
| Дюймовая | 3,5 до 48 ниток на дюйм | 16 |
| Модульная | 0,25 до 3 модуля | 10 |
| Питчевая | 7 до 96 питчей | 16 |
Дюймовый ряд дает шаги крупнее метрического предела. Шаг в миллиметрах равен 25,4, деленным на число ниток на дюйм. Значит, 3,5 нитки соответствуют шагу около 7,26 мм при метрическом пределе 6 мм, а 48 ниток дают шаг около 0,53 мм.
Фартук защищает механизм от перегрузки предохранителем. Блокировка не дает включить продольную и поперечную подачи одновременно, а выключающие упоры останавливают подачу в заданном положении.
Задняя бабка и точение конусов
Пиноль задней бабки выдвигается на 100 мм и имеет конус Морзе 4. Корпус бабки смещается поперек оси станка на 12 мм в каждую сторону. Смещение позволяет точить пологие конусы между центрами.
Конусность при смещении e на заготовке длиной L равна 2e / L. При смещении 12 мм и длине 500 мм получается 0,048, то есть 1 к 20,8. На заготовке длиной 710 мм при том же смещении выходит 0,0338, то есть 1 к 29,6. Чем длиннее заготовка, тем более пологий конус доступен на пределе смещения, и крутой конус таким способом уже не получить.
Короткие крутые конусы вытачивают верхними салазками, которые можно развернуть под нужным углом. Их ход составляет 120 мм, и это ограничивает длину образующей.
1М61П и 1В61: чем отличаются
Модификация 1М61П относится к классу П, повышенной точности. Размеры, привод и ряды подач совпадают с базовой моделью, а РМЦ предлагается один: 710 мм.
Модель 1В61 справочник называет переходной между 1Б61 и 1М61. Высота центров 170 мм, заготовка 320 мм над станиной и класс Н у них общие. Остальные параметры заметно различаются.
| Параметр | 1В61 | 1М61 |
|---|---|---|
| Ступени шпинделя | 8 | 24 |
| Частота вращения | 32 до 1200 об/мин | 12,5 до 1600 об/мин |
| Главный двигатель | 2,2 кВт | 4 кВт |
| Масса | 1200 кг | 1260 кг |
Мощность двигателя у 1М61 в 1,8 раза выше, чем у 1В61, а масса выросла лишь на 60 кг.
Границы применимости и подбор станка вместо 1М61
Станок годится для обточки валов, дисков и втулок до 320 мм, для расточки, подрезки торцов и нарезания метрических, дюймовых, модульных и питчевых резьб. Для заготовок толще 32 мм при прутковой подаче, дисков крупнее 320 мм и для высокоскоростной обработки мелких деталей нужен станок другого размера или другой коробки.
При подборе современного аналога сравнивают пять величин: высоту центров, РМЦ, отверстие шпинделя, мощность главного привода и класс точности. Подходящие машины ищут среди токарно-винторезных станков и универсальных токарно-винторезных станков с высотой центров от 170 мм. Для серийной обработки по программе рассматривают токарные станки с ЧПУ по металлу.
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок

1М63 станок токарно-винторезный
Проверка станка, уже бывшего в работе, начинается с индикаторных замеров. Биение шпинделя измеряют по посадочному фланцу и по конусу. Люфт ходового винта и поперечных салазок проверяют по лимбу, состояние направляющих осматривают на всей длине и отдельно рядом с передней бабкой. Работу электромагнитной муфты коробки скоростей и предохранителя фартука проверяют на ходу. Если паспорта нет, класс Н подтверждают замерами по нормам точности для токарно-винторезных станков.