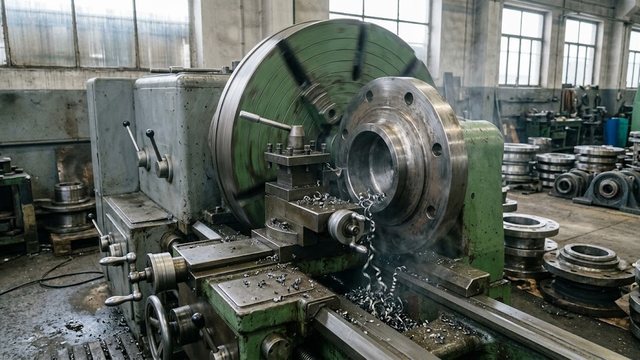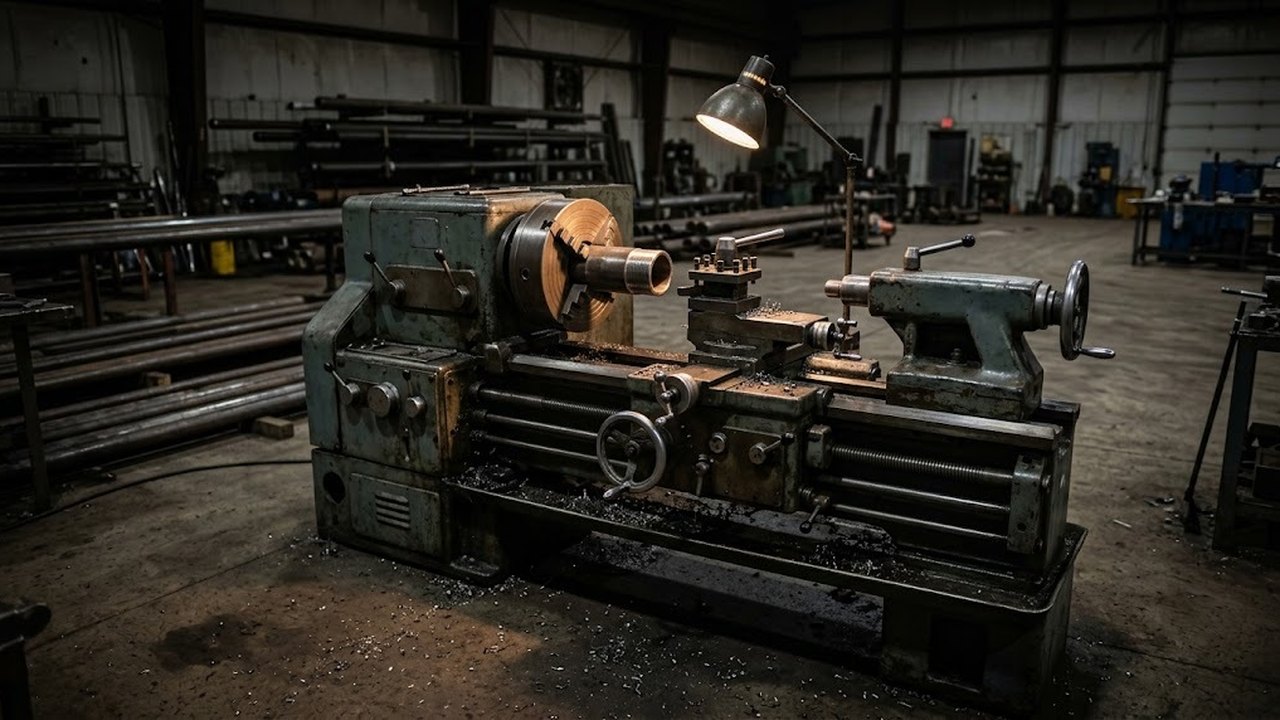
Токарно-винторезный станок 1К625 принадлежит к той же линейке, что и 1К62. Станок предназначен для универсальных токарных работ. Разнообразная токарная работа включает обточку, подрезки торцов, растачивания и нарезания резьб. Далее разобраны размеры заготовки, возможности шпинделя, диапазоны подач и резьб, три исполнения по длине. Отдельно названы пределы, за которыми станок перестает подходить. Электросхема, запасные части и ремонт кинематики сюда не входят.
Техническая характеристика 1К625: размеры заготовки
По паспорту 1К625 обтачивает над станиной заготовки диаметром до 500 мм, над суппортом до 260 мм. У 1К62 те же размеры равны 400 и 220 мм. Выигрыш составляет 100 мм над станиной и 40 мм над суппортом.
| Параметр | 1К62 | 1К625 |
|---|---|---|
| Диаметр над станиной, мм | 400 | 500 |
| Диаметр над суппортом, мм | 220 | 260 |
| Отверстие шпинделя, мм | 47 | 47 |
| Частота шпинделя при прямом вращении, об/мин | от 12,5 до 2000 | от 2,5 до 2000 |
Наибольший диаметр над станиной равен двум высотам центров, поэтому у 1К625 центры стоят на высоте 250 мм над направляющими. В паспортной таблице эта величина отдельной строкой не дана.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Диаметр над суппортом задает реальный предел для длинных деталей. Вал толще 260 мм суппорт не пропускает, и обточить его по всей длине нельзя. Размер 500 мм годится для коротких дисков и фланцев, у которых резец работает рядом с патроном.
Отверстие шпинделя у обеих моделей одинаково, 47 мм. Пруток диаметром меньше этого значения проходит через шпиндель. Пруток диаметром 47 мм и больше не проходит, и его закрепляют коротким вылетом в патроне.
Шпиндель станка, задняя бабка и обточка конусов
Конус шпинделя 1К625 соответствует Морзе 6. Станок 1К625 оснащен торможением шпинделя, которое сокращает время остановки перед сменой заготовки.
Пиноль задней бабки имеет конус Морзе 5 и перемещается на 200 мм. Корпус бабки смещается на 15 мм вперед и на 15 мм назад. Переходные втулки позволяют ставить в пиноль центры и сверла с меньшими конусами. Короткие детали устанавливают в патроне. Работа в центрах с поджимом задней бабкой подходит для длинных деталей.
Смещение бабки пригодно для длинных пологих конусов на детали между центрами. Разность диаметров на концах равна удвоенному смещению: 2 × 15 = 30 мм. Возьмем деталь длиной 900 мм, она умещается в длину обтачивания. На ней получается конусность 1:30. На детали длиной 1300 мм та же разность дает около 1:43. Короткая деталь с тем же смещением даст более крутой конус, поэтому величину смещения считают под конкретную длину.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Крутые конусы точат поворотом резцовых салазок. Угол поворота лежит в пределах от минус 65 до плюс 45 градусов, ход салазок равен 140 мм. Конус длиннее этого хода обрабатывают за несколько установок или смещением бабки.
Подобрать оборудование под вашу задачу
Мощность главного привода и частоты шпинделя 1К625
Нижняя граница 2,5 об/мин и верхняя 2000 об/мин различаются в 800 раз. Широкий диапазон нужен потому, что скорость резания зависит от диаметра: v = π × D × n / 1000, где D в миллиметрах, n в оборотах в минуту.
Две крайние точки показывают разброс. Деталь диаметром 20 мм при 2000 об/мин дает около 126 м/мин. Диск диаметром 500 мм при 2,5 об/мин дает около 3,9 м/мин. Крупную заготовку на верхних оборотах не обрабатывают. Работа в таких условиях опасна: биение и центробежные силы растут.
Малые обороты нужны для нарезания резьбы до упора в уступ и для крупных дисков. Работа в тяжелых режимах опирается на высокую мощность главного привода. Работа в токарном патроне идет на тех же оборотах. Мощность главного привода в паспорте записана как 7,5 (10) кВт. Высокая мощность главного привода позволяет снимать толстую стружку на заготовках большого диаметра, а широкий диапазон частот дает нужную скорость резания и на малых, и на больших диаметрах. Какой из двух вариантов стоит на конкретном станке, сообщает табличка двигателя.
Подача и перемещение суппорта
Продольная подача задается в пределах от 0,07 до 4,16 мм/об, поперечная от 0,035 до 2,08 мм/об. Поперечная подача ровно вдвое меньше продольной на обоих концах диапазона. Для подрезки торца ту же ступень рукоятки подач можно оставить: суппорт пойдет поперек вдвое медленнее, чем вдоль.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Быстрое перемещение суппорта на холостых проходах равно 3,4 м/мин в продольном направлении и 1,7 м/мин в поперечном. Холостой проход на 930 мм занимает около 16 секунд. На серии из 100 деталей один такой проход на каждую деталь набегает примерно в 27 минут.
Резцедержатель на четыре резца принимает державки сечением 30 × 30 мм. Высота от опорной поверхности резца до линии центров равна 30 мм. Выбор пластин для таких державок описан в статье о твердосплавных пластинах.
Модульные и питчевые резьбы: шаги и назначение
Станок нарезает четыре семейства резьб: метрические с шагами от 1 до 192 мм, модульные от 0,5 до 48 модулей, дюймовые от 2 до 24 ниток на дюйм и питчевые от 1 до 96 питчей. Значения дюймовых шагов по таблицам описаны в статье о дюймовой резьбе.
Модульные резьбы нужны червякам, сопрягаемым с метрическими шестернями. Шаг такого червяка равен модулю, умноженному на π: при модуле 2 он составляет около 6,28 мм. Питчевая резьба нужна для червяков, сопрягаемых с дюймовыми шестернями. Питч равен числу зубьев на дюйм делительного диаметра, и чем он больше, тем мельче зуб. Число для нарезания дюймовой резьбы, то есть ниток на дюйм, выбирают рукояткой коробки подач. Для питчевой резьбы в паспорте указан диапазон от 1 до 96 питчей, питчевые червяки нарезают в этих пределах.
Станина и ее жесткость, коробка подач и фартук
Станина несет бабки и каретку суппорта, поэтому состояние направляющих сильно влияет на точность. Передняя бабка со шпинделем стоит слева, задняя бабка перемещается по тем же направляющим. Жесткость и виброустойчивость станка зависят от массы станины и от износа направляющих. Жесткость и прочность станины зависят от массы станины. Прочность всех звеньев кинематических цепей от шпинделя до суппорта определяет, как станок держит нагрузку при резании, а большая жесткость поддерживает виброустойчивость.
Коробка подач передает движение от шпинделя через гитару сменных колес к ходовому валу и ходовому винту. Ходовой вал дает продольную и поперечную подачу при точении, ходовой винт ведет суппорт при нарезании резьбы. Через фартук движение доходит до каретки. Устройство узлов описано в статьях о коробке подач, ходовом винте и фартуке токарного станка.
Три исполнения по РМЦ и реальная длина обтачивания
Станок выпускается с расстоянием между центрами 1000, 1400 и 2000 мм. Паспортная длина обтачивания короче РМЦ на 70 мм: 930 мм при РМЦ 1000 и 1330 мм при РМЦ 1400. Деталь между центрами короче РМЦ на длину центров и вылет пиноли. Ход суппорта в поперечном направлении составляет 300 мм при любой длине.
Габариты растут вместе с длиной: 2812 × 1216 × 1349 мм при РМЦ 1000 и 3212 × 1216 × 1349 мм при РМЦ 1400. Масса увеличивается с 2310 до 2410 кг, то есть примерно на 0,25 кг на каждый миллиметр удлинения.
Для основания полезен расчет нагрузки на пол. Площадь габарита равна около 3,4 м² при РМЦ 1000 и около 3,9 м² при РМЦ 1400. Средняя нагрузка выходит около 680 и 620 кг/м², то есть длинный станок давит на единицу площади слабее короткого. Перед установкой площадку и основание рассчитывают по паспортной массе выбранной длины, как описано в статье о фундаменте под станок.
Когда 1К625 не подходит
Граница проходит там, где работа требует точности шлифования или большого числа одинаковых деталей. Универсальная машина с ручным управлением тратит время на каждую установку, смену инструмента и замер. Серийную обработку сложного контура разумнее вести на токарных станках с ЧПУ по металлу, где траектория записана в программе.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Для мелких деталей станок избыточен по массе и площади. Здесь уместнее настольные токарные станки по металлу.
Если нужен токарный винторезный станок класса 1К62 или 1К625, подборка начинается с раздела универсальных токарно-винторезных станков. При покупке подержанного станка проверяют радиальное биение шпинделя, люфты в винтовых парах и износ направляющих. Помимо базовой модели встречаются обозначения 1К625Д и 1К625ДГ, поэтому характеристики сверяют по паспорту конкретного экземпляра.