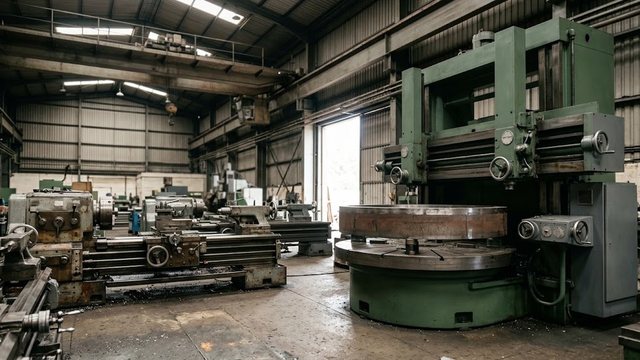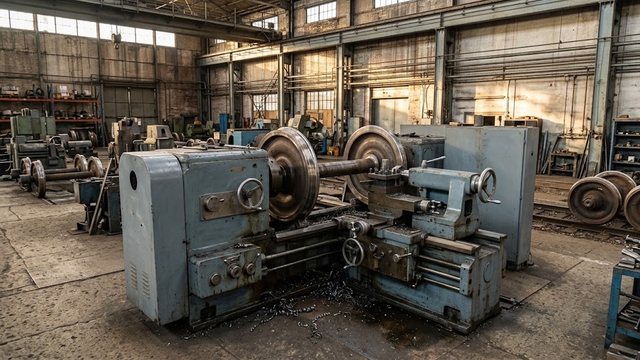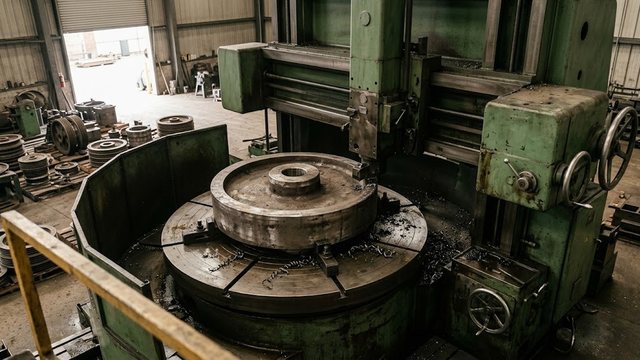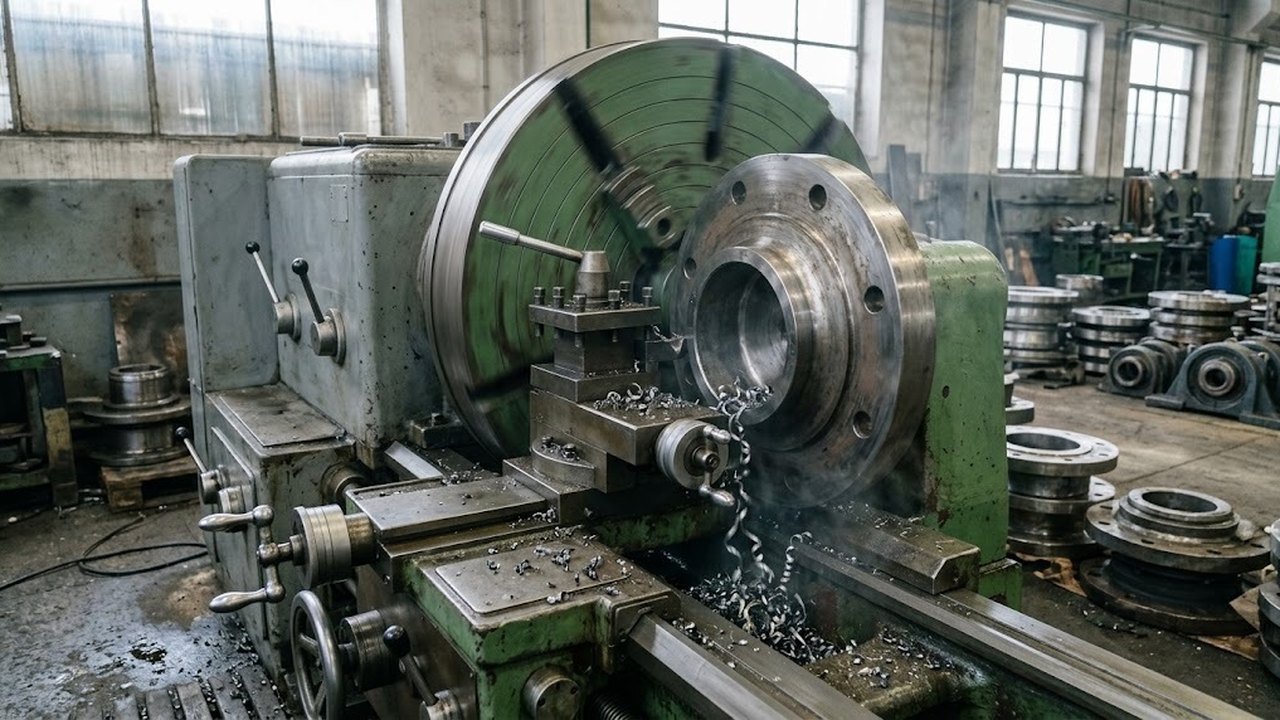
Лоботокарный станок обрабатывает короткие заготовки большого диаметра: диски, фланцы, маховики, шкивы, кольца. Ниже разобраны его узлы, граница с токарно-карусельным станком, расчет оборотов при подрезке торца и случаи, когда лобовая схема не годится. Паспортных таблиц конкретных моделей здесь нет, потому что размеры зависят от завода-изготовителя.
Что такое лоботокарный станок и для чего он нужен
Лоботокарный станок, он же лобовой токарный станок, строится под заготовку, у которой длина мала по сравнению с диаметром. Станина короткая, ось шпинделя поднята высоко над ней. Справочная литература приводит в пример модель 1А693 с такой компоновкой. Название идет от основной операции: деталь обтачивают «по лбу», то есть подрезают торец и протачивают цилиндрические и конические поверхности.
Заготовку закрепляют на планшайбе или в специальном патроне на конце шпинделя. На большом диаметре даже небольшая частота вращения дает заметную скорость резания. Масса деталей может достигать очень больших значений при большом диаметре и толщине.
Токарно-карусельные станки
Весь раздел →
Токарно-карусельный станок - SPECTR VL ATC+C

Токарно-карусельный станок - Radar Industrial Co. Ltd. RAL

Токарно-карусельный станок - HONOR SEIKI VL
Устройство: бабки, суппорт и шпиндель
Этот станок собран из тех же узлов, что и токарно-винторезный, но пропорции другие. Передняя бабка, она же шпиндельная, несет шпиндель и коробку скоростей. На торце шпинделя стоит планшайба с пазами для крепления заготовки.
Суппорт несет резец и сообщает ему продольную и поперечную подачу. Задняя бабка на лобовых станках часто отсутствует: короткой детали центр не нужен.
Подобрать оборудование под вашу задачу
Какие заготовки обрабатывают на лоботокарном станке
Такая схема рассчитана на детали, где длина заметно меньше диаметра: диски зубчатых колес, фланцы, крышки, маховики, крупные кольца с цилиндрическими, коническими и фасонными поверхностями. Решающей характеристикой выбора становится масса заготовки. Деталь висит на шпинделе консольно, и вся ее тяжесть ложится на шпиндельный узел и подшипники.
Токарно-карусельные станки
Весь раздел →
Токарно-карусельный станок - SPECTR
Токарно-карусельный станок - Radar
Токарно-карусельный станок - HONOR SEIKI
В производстве крупных фланцев нужно закончить торец и посадочный диаметр за одну установку: так сохраняется перпендикулярность торца оси посадочной поверхности. Несимметричную заготовку, например фланец с выступом с одной стороны, перед пуском уравновешивают противовесом. Без этого биение растет вместе с оборотами, портит чистоту поверхности и изнашивает опоры шпинделя. Вторая трудность связана с монтажом: тяжелую деталь надо поднять и удержать на вертикальной плоскости, пока ее зажимают.
Лоботокарный и токарно-карусельный станок
Обе схемы обрабатывают короткие детали большого диаметра, но делают это по-разному. Карусельная схема кладет заготовку на горизонтальный стол, и она лежит под собственным весом. Лоботокарный станок держит ее на торце горизонтального шпинделя.
| Признак | Лоботокарный | Токарно-карусельный | Универсальный токарный |
|---|---|---|---|
| Ось шпинделя | Горизонтальная, высоко над станиной | Вертикальная | Горизонтальная |
| Как держится заготовка | Консольно на шпинделе | Лежит на столе | В патроне, при длинной детали с поджатием центром |
| Задняя бабка | Часто отсутствует | Нет | Есть |
| Типичная заготовка | Короткая, большого диаметра | Короткая, большого диаметра и большой массы | Вал или деталь средней длины |
Лоботокарные станки часто заменяют карусельными. Для карусельных станков принят ряд наибольших диаметров заготовки от 800 до 20000 мм с шагом 1,26: через три ступени диаметр вырастает вдвое, потому что 1,26 в третьей степени дает 2,0. Для лоботокарных станков такой ряд в справочнике не приведен, поэтому их размеры смотрят в паспорте модели.
Токарно-карусельные станки
Весь раздел →Токарно-карусельный станок - SPECTR VL-1250ATC
Токарно-карусельный станок - SPECTR VL-1600ATC
Токарно-карусельный станок - SPECTR VL-1250ATC+C
Как считать обороты при подрезке торца
Частота вращения шпинделя связана со скоростью резания формулой n = 1000·v / (π·D), где v в метрах в минуту, D в миллиметрах. При подрезке торца диаметр обработки уменьшается по мере подхода резца к оси, и для постоянной скорости резания обороты должны расти.
Пример при v = 60 м/мин. На диаметре 1200 мм нужно 15,9 об/мин, на диаметре 400 мм уже 47,7 об/мин. Диаметр упал втрое, обороты выросли втрое. У самой оси скорость резания стремится к нулю, а резец работает хуже.
Если коробка скоростей ступенчатая, обороты подбирают по ближайшей ступени, и часть прохода идет с отклонением скорости от расчетной. Верхняя граница оборотов задана паспортной частотой вращения планшайбы и уравновешенностью заготовки: чем хуже баланс, тем ниже допустимые обороты.
Когда лобовой станок не подходит для работы
Длинные детали типа валов на лобовой схеме неудобны: для них нужны задняя бабка и длинная станина, то есть универсальный токарный станок. Малые диски обрабатывают в патроне на токарно-винторезном станке, лобовая схема для них избыточна.
Универсальные токарные станки
Весь раздел →
SPA-700P универсальный токарный станок + подставка

SPF-1000PHS универсальный токарный станок с УЦИ

SPA-500P универсальный токарный станок
Очень тяжелые заготовки лучше ставить на токарно-карусельный станок, где деталь лежит на столе. Когда нужна серия одинаковых деталей с несколькими переходами, разумнее станок с ЧПУ, где траекторию и смену инструмента задает программа.
На что смотреть в паспорте
Для лоботокарного станка важны наибольший диаметр над станиной и над суппортом, допустимая масса заготовки, диаметр самой планшайбы, число ступеней и диапазон частот вращения. Отдельно проверяют мощность главного привода, поперечный ход суппорта и наличие задней бабки.
Если на цилиндрической поверхности нужна резьба, проверяют наличие ходового винта и коробки подач. Допустимая масса в паспорте относится к заготовке, а готовое изделие легче ее. Выясняют, входит ли в эту массу вес зажимных приспособлений. У несимметричной детали к ней прибавляют массу противовеса.