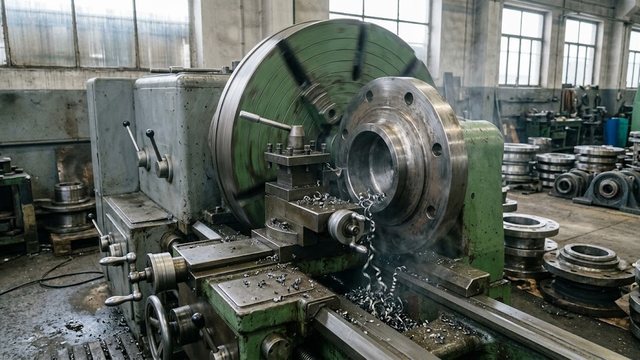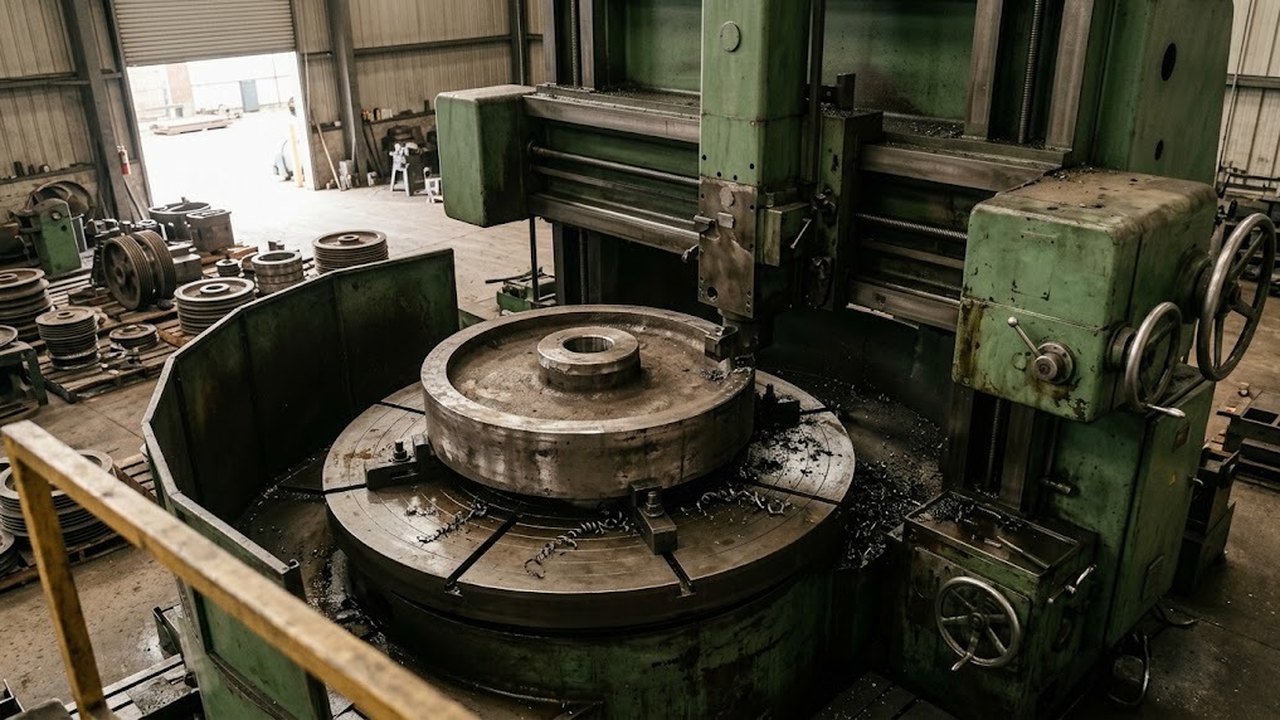
Вертикальный токарный станок вращает заготовку вокруг вертикальной оси, и это меняет почти все: крепление, режимы точения, уход стружки и допустимую массу детали. Ниже разобраны устройство машины, граница с токарно-карусельным типом, расчет скорости точения и ограничения выбора. Цены и конкретные модели в текст не входят.
Чем вертикальный токарный станок отличается от горизонтального
У горизонтального станка заготовка сидит в патроне консольно, и ее вес действует поперек оси шпинделя. Тяжелый широкий диск на такой оси провисает, а кулачки держат его только силой зажима. На вертикальном станке заготовку кладут на планшайбу: вес прижимает деталь к столу, а опору воспринимает подшипниковый узел стола по всей окружности.
Вертикальные станки предназначены для деталей большой массы, большого диаметра и небольшой длины. Наибольший диаметр обработки у таких машин лежит в пределах от менее 1 м до более 20 м. Стружка при вертикальной оси падает со стола под собственным весом, поэтому ее проще отвести, чем со станка, где она наматывается на деталь и патрон.
Токарно-карусельные станки
Весь раздел →
Токарно-карусельный станок - SPECTR VL ATC+C

Токарно-карусельный станок - Radar Industrial Co. Ltd. RAL

Токарно-карусельный станок - HONOR SEIKI VL
Есть и монтажная разница. Тяжелую деталь на стол вертикальной машины опускают краном сверху прямо на планшайбу и выставляют по индикатору. Для горизонтальной оси тот же диск приходится поднимать к оси шпинделя и держать краном, пока кулачки не сомкнутся.
Типовые детали вертикального точения, широко встречающиеся в машиностроении: колеса, диски, фланцы, зубчатые венцы, корпуса арматуры, тормозные диски.
Вертикальный токарный станок и карусельный: где проходит граница
Токарно-карусельный станок представляет собой вертикальный токарный станок крупной размерности. Типоразмеры по ГОСТ 600-80 образуют ряд по диаметру заготовки: 800, 1000, 1250, 1600 мм и дальше до 20 000 мм. Каждая следующая модель принимает деталь примерно в 1,26 раза крупнее предыдущей. Три таких шага дают удвоение: 800 мм × 1,26³ ≈ 1600 мм.
Ниже нижней границы этого ряда встречаются вертикальные станки с патроном и револьверной головкой. В описаниях термины «вертикально-токарный» и «карусельный» пересекаются, поэтому класс станка определяют по размеру планшайбы и массе заготовки.
| Признак | Вертикальный станок малой размерности | Токарно-карусельный станок |
|---|---|---|
| Крепление | патрон с кулачками | планшайба с установочными пазами и кулачки |
| Инструмент | револьверная головка | вертикальный и боковой суппорты с резцовыми каретками |
| Компоновка | одна стойка | одностоечная, одностоечная с консолью, двухстоечная портальная |
В двухстоечной схеме правая и левая стойки соединены поперечиной, по которой ходят суппорты. Двухстоечные (двухколонные) станки берут самые тяжелые заготовки.
Токарно-карусельные станки
Весь раздел →
Токарно-карусельный станок - SPECTR
Токарно-карусельный станок - Radar
Токарно-карусельный станок - HONOR SEIKI
Подобрать оборудование под вашу задачу
Узлы вертикального станка: планшайба, стойка и суппорт
Планшайба принимает деталь и вращается в опорах стола. По справочнику ее высота составляет 30–40% высоты стола, у крупных станков до 50%. В планшайбе есть стандартные пазы для болтов и прихватов, на них же стоят кулачки.
Суппорт состоит из нижних салазок, поперечных салазок с резцовой кареткой и, если станок оснащен, револьверной головки. Резец работает сверху вниз и с боков, поэтому вертикальный токарный станок обтачивает поверхность и подрезает торцы в одной установке. Шпиндель на таких машинах обычно совмещен со столом: подшипники воспринимают осевую нагрузку от веса заготовки и радиальную от силы резания.
Жесткость стойки или портала определяет, какой вылет суппорта допустим без вибрации. Это один из главных параметров паспорта наравне с предельным размером детали.
Как считать скорость точения по размеру детали
Скорость на кромке резца считается по формуле v = π × D × n / 1000, где D в миллиметрах, n в оборотах в минуту, v в метрах в минуту. При вращении стола 20 об/мин на D = 1600 мм резец идет со скоростью около 100 м/мин, на D = 400 мм около 25 м/мин, а на D = 200 мм около 13 м/мин.
При подрезке торца от края к центру резец приближается к оси, обороты остаются прежними, и скорость резания падает вместе с диаметром. Чтобы получить 100 м/мин на D = 400 мм, столу нужно около 80 об/мин. Система ЧПУ в режиме постоянной скорости резания (G96) повышает обороты стола по мере приближения к центру, пока не дойдет до заданного предела частоты. При коробке скоростей диапазон переключают вручную, и скорость на малом диаметре остается ниже расчетной.
Токарно-карусельные станки
Весь раздел →Токарно-карусельный станок - SPECTR VL-1250ATC
Токарно-карусельный станок - SPECTR VL-1600ATC
Токарно-карусельный станок - SPECTR VL-1250ATC+C
Вес прижимает деталь, центробежная сила сдвигает ее к краю
Вес детали прижимает ее к планшайбе, как описано выше. При вращении появляется радиальное ускорение a = ω² × r, где ω = 2π × n / 60. Оно направлено от оси и тянет деталь к краю стола, а кулачки и прихваты ему противодействуют.
Для детали диаметром 1250 мм, край которой лежит на радиусе 625 мм, ускорение при 25 об/мин составляет около 4,3 м/с², то есть примерно 0,44 g. При 100 об/мин оно достигает около 69 м/с², то есть примерно 7 g. Ускорение растет пропорционально квадрату частоты: учетверение оборотов дает шестнадцатикратный рост. Несбалансированная деталь с массивным выступом с одной стороны превращает эту силу в удар на каждом обороте. Ее уравновешивают противовесами до разгона стола.
Вертикальный станок с ЧПУ, ось C и приводной инструмент
ЧПУ ведет суппорт по двум основным координатам: радиальной X и вертикальной Z. Если у стола есть ось C, планшайба останавливается в заданном угле и работает как поворотная ось. Тогда приводной инструмент в револьверной головке сверлит и фрезерует отверстия, пазы и лыски без переустановки. Сила фрезерования нагружает привод и зажим оси C, поэтому режимы фрезерования ограничивают момент удержания стола и жесткость головки. В паспорте эти значения смотрят отдельно от мощности главного привода. Такие машины называют вертикальными токарными обрабатывающими центрами.
Точность обработки задают жесткость стойки, состояние направляющих и подшипников стола, тепловой дрейф и качество крепления. Нагрев привода и гидравлики смещает узлы, поэтому чистовой проход на большой детали делают после прогрева станка. Система ЧПУ вводит поправку на износ резца. Тепловые смещения она компенсирует, только если в станке есть датчики температуры и такая функция. Геометрию стола и направляющих она не исправляет.
Когда вертикальный токарный станок не подходит
Длинный вал малого сечения на вертикальный станок не поставить: ограничивает высота обработки, то есть расстояние между столом и траверсой, а сам вал на планшайбе неустойчив. Такие детали точат на горизонтальном станке в центрах, длинный вал поддерживает люнет. Для небольших серийных деталей, например втулок, вертикальный станок малой размерности обходится дешевле карусельного: ему не нужны тяжелый стол и фундамент.
Токарно-карусельные станки
Весь раздел →Токарно-карусельный станок - SPECTR VL-1600ATC+C
Токарно-карусельный станок - Radar Industrial Co. Ltd. RAL - 12
Токарно-карусельный станок - Radar Industrial Co. Ltd. RAL - 16
Еще одно ограничение связано с самой деталью. Крупное тонкостенное кольцо деформируется от зажима кулачками, и вертикальная ось этого не отменяет: после снятия зажима кольцо принимает прежнюю форму, а обточенный размер уходит. Для таких деталей применяют мягкие кулачки или опоры по торцу, размер проверяют после раскрепления.
На что смотреть в паспорте при выборе
В паспорте указаны диаметр планшайбы и наибольший диаметр обработки. Они разные: деталь может выступать за край стола, поэтому читать нужно обе цифры.
| Параметр | Что определяет | Типичная ошибка |
|---|---|---|
| Диаметр планшайбы и наибольший диаметр обработки | габарит детали и устойчивость на столе | брать станок под стол и забыть про вылет детали |
| Нагрузка на стол | допустимая масса детали с оснасткой | считать массу детали без прихватов и противовесов |
| Высота обработки | расстояние от стола до траверсы или суппорта | не учесть высоту оснастки |
| Диапазон частот стола и момент | возможные режимы для разных материалов | смотреть только максимальные обороты |
| Ось C и приводной инструмент | сверление и фрезерование за одну установку | покупать ось C для деталей, которым она не нужна |
Из режущего инструмента на вертикальном станке работают проходные, подрезные и расточные резцы с твердосплавными пластинами. Тип пластины подбирают по материалу заготовки, стали или чугуна, а державку выбирают так, чтобы вылет оставался минимальным.
Обслуживание и контроль состояния
Обслуживание начинается с подшипников стола и направляющих: смазку проверяют по графику производителя, а биение планшайбы замеряют индикатором. Рост биения указывает на износ подшипников или загрязнение посадочных поверхностей. Горизонтальность стола контролируют уровнем после переноса станка и после просадки фундамента.
Отдельно следят за гидравликой и охлаждающей жидкостью: фильтры забиваются мелкой стружкой, а недостаток смазки приводит к задирам на направляющих суппорта. Ограждение зоны вращения проверяют перед каждой сменой, потому что крупная деталь на высокой частоте становится источником опасных выбросов.