Токарно-револьверный станок ведет всю обработку детали с одной установки: сверление, зенкерование, растачивание, точение и нарезание резьбы идут по очереди инструментами, собранными в поворотной головке. Здесь разобрано, что дает такая компоновка, как читать обозначение модели, что происходит при наладке и где он уступает другим типам станков. Подбор конкретной машины по цене в статью не входит, устройство самой головки подробно описано в статье о револьверной головке.
Для какой работы нужен револьверный станок
Токарно-револьверные станки обрабатывают калиброванный пруток и штучные заготовки. На них сверлят, зенкеруют, развертывают и нарезают резьбу метчиками и плашками. Обработка идет сериями одинаковых деталей.
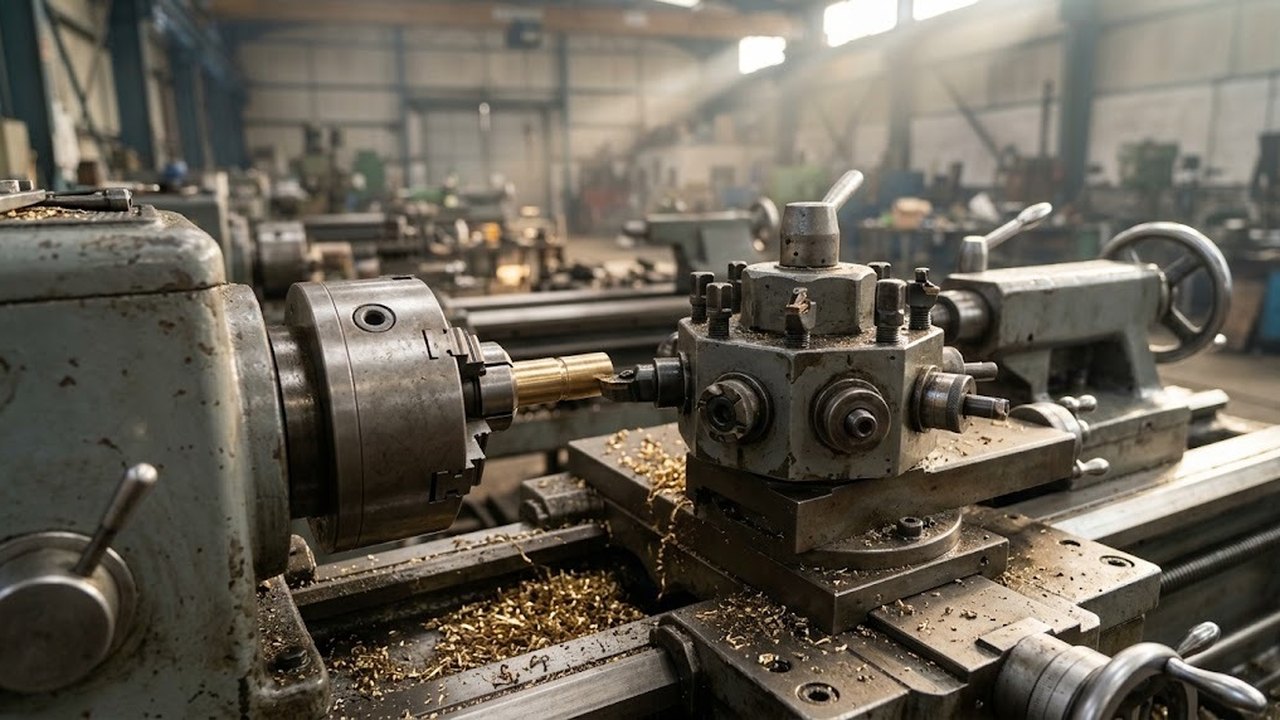
На токарно-винторезном станке резцедержатель несет резцы, а сверла и метчики приходится ставить в заднюю бабку и менять вручную. Револьверная головка собирает все эти инструменты заранее. Оператор поворачивает головку на следующую позицию и подает ее до упора. Вспомогательное время сокращается, потому что оператору не нужно менять инструмент вручную.
Токарно-револьверные станки
Весь раздел →
Токарно-револьверный станок с револьверной головкой Токарный станок с револьверной головкой SD-32 SD-32Y

Токарно-револьверный станок с револьверной головкой Токарный станок с револьверной головкой SС-42Т

Токарно-револьверный станок с револьверной головкой Токарный станок SL-42 SL-52
Горизонтальная и вертикальная ось головки
У рассмотренных моделей головка имеет две компоновки. У станков 1336М и 1341 горизонтальная ось вращения головки параллельна оси шпинделя. Инструмент стоит в гнездах торца барабана и смотрит вдоль заготовки, поэтому сверла, развертки и метчики работают в осевом направлении, а гнезд хватает на сложную последовательность.
У 1П365 ось вертикальна, а головка с шестью позициями ездит по салазкам на 725 мм. Поперечный суппорт 1П365 несет четыре резца спереди и один сзади, так что наружное точение и подрезка идут с него, а головка ведет осевой инструмент. В вертикальной головке 6 позиций против 16 у горизонтальных.
Подобрать оборудование под вашу задачу
Параметры трех советских моделей
Таблица сводит паспортные данные трех моделей двух компоновок. Значения взяты из справочника по моделям, мощность 1336М и 1П365 приведена по таблице характеристик; текст страницы дает другие значения.
Токарно-револьверные станки
Весь раздел →
Токарно-револьверный станок с револьверной головкой Токарный станок с револьверной головкой SL-60 SL-60L

Токарно-револьверный станок с револьверной головкой Токарный станок с револьверной головкой SH-75 SH- 90
Токарно-револьверный станок с револьверной головкой Токарный станок с револьверной головкой SH-75L SH- 90L
| Параметр | 1336М | 1341 | 1П365 |
|---|---|---|---|
| Ось головки | горизонтальная | горизонтальная | вертикальная |
| Позиций в головке | 16 | 16 | 6 |
| Диаметр прутка, мм | 36 | 40 | 65 (80 с передним зажимом) |
| Диаметр над станиной, мм | 420 | 400 | 500 |
| Частоты шпинделя, об/мин | 44–1150 | 60–2000 | 34–1500 |
| Мощность двигателя, кВт | 2,8 | 5,5 | 13 |
| Масса, кг | 1500 | 2200 | 3900 |
По таблице видно, как размер заготовки связан с приводом. Самый высокий предел частоты, 2000 об/мин, у модели с прутком 40 мм, а самая крупная по прутку модель начинает работу с 34 об/мин и получает мощность 13 кВт. Масса 1П365 больше массы 1336М в 2,6 раза.
Узлы: шпиндельная бабка, станина и подача прутка
Шпиндельная бабка с коробкой скоростей стоит на станине и задает частоты вращения. У 1341 отверстие в шпинделе имеет диаметр 62 мм, через него проходит пруток. Наибольшая длина подачи прутка за один раз составляет 150 мм, а расстояние от торца шпинделя до головки меняется от 32 до 630 мм. Головка работает и рядом с патроном, и на большом вылете.
Продольную подачу головки по станине ограничивает барабан упоров, о котором речь ниже. Сам размер хода каждой позиции определяется положением упора, а точность размера детали зависит от жесткости инструмента, состояния шпинделя и повторяемости упора.
Токарно-револьверные станки
Весь раздел →Токарно-револьверный станок с револьверной головкой Токарный станок с револьверной головкой SH-75М SH- 90М
Токарно-револьверный станок с револьверной головкой Токарный станок с револьверной головкой SH-75МL SH- 90МL

Токарно-револьверный станок с револьверной головкой Токарный станок с револьверной головкой SH-550
Что говорит обозначение модели
Вторая цифра индекса в токарной группе указывает тип: тройка означает револьверные станки. Две последние цифры у токарно-револьверных станков дают ориентир по наибольшему диаметру прутка. У 1336М это 36 мм, и паспорт с индексом совпадает.
У 1341 и 1П365 соответствие неточное. У 1341 индекс 41, а пруток в переднем зажиме 40 мм. У 1П365 индекс 65 совпадает с проходом через подающую трубу, а с передним зажимом станок берет пруток до 80 мм. Индекс задает порядок величины, предельный размер читается в паспорте.
Наладка: барабан упоров и инструмент вне станка
Длину хода каждого инструмента задают упоры на барабане. Упор ставят на ближайший уступ барабана, а точный размер выставляют регулировочным болтом и затем закрепляют контргайкой. В справочном примере наладки резец проходит 111 мм: 110 мм протачивания и 1 мм подхода.
Время наладки снижает предварительная сборка. Державки с резцами настраивают вне станка по детали-шаблону и целиком ставят в головку, что сокращает время подналадки на станке. При переходе на похожую деталь меняют только часть позиций. В справочной групповой наладке из девяти позиций фасочный резец снимают, а плашку заменяют метчиком. Частоту вращения на коротких переходах выбирают одну и ту же, чтобы сократить число переключений скоростей.
Когда токарно-револьверный станок не подходит
Единичную деталь выгоднее делать на токарно-винторезном станке: сборка головки и установка упоров займут больше времени, чем сама обработка. Крупная заготовка тоже выходит из области применения: она не помещается в паспортные пределы рассмотренных моделей, где диаметр над станиной составляет 400–500 мм.
Метчик и плашка задают профиль и шаг сами. Точную длинную нарезку с заданным шагом ведет резец на токарно-винторезном станке. Сложный профиль, который требует одновременного движения по двум осям, обычно получают на токарном станке с ЧПУ.
Револьверная головка в станках с ЧПУ
Идея головки с набором инструмента перешла на токарные станки с ЧПУ: позиции там сменяет привод по программе, а упоры барабана заменяют координаты в управляющей программе. Наладка превращается в ввод вылетов инструмента и проверку программы на холостом ходу.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Для серии деталей из прутка, где форма простая, а программирование не нужно, механическая схема остается рабочим вариантом. Выбор определяют сложность профиля, размер партии и число разных деталей, которые цех делает на одном станке.