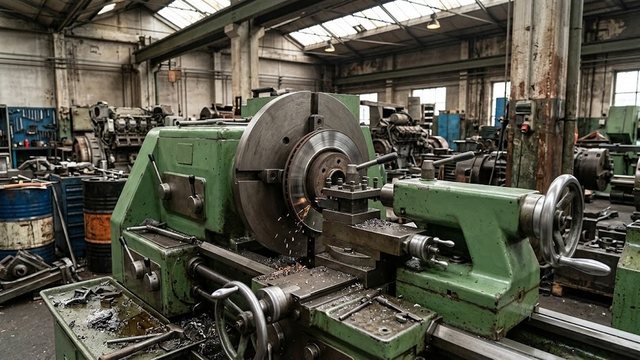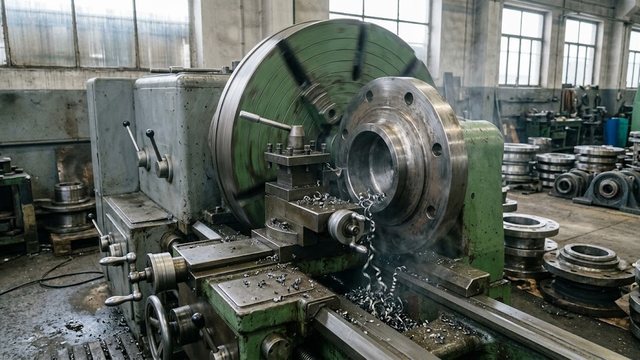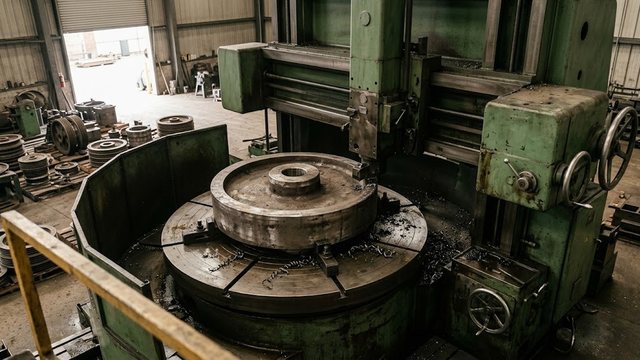
Токарно-карусельный станок предназначен для широких и тяжелых заготовок, которые удобнее положить на стол, чем зажимать в патроне. Ниже разобраны назначение, узлы, компоновки, типоразмерный ряд и расчет частоты вращения планшайбы. Режимы резания по маркам материалов и программирование здесь не рассматриваются.
Назначение и отличие от горизонтального токарного станка
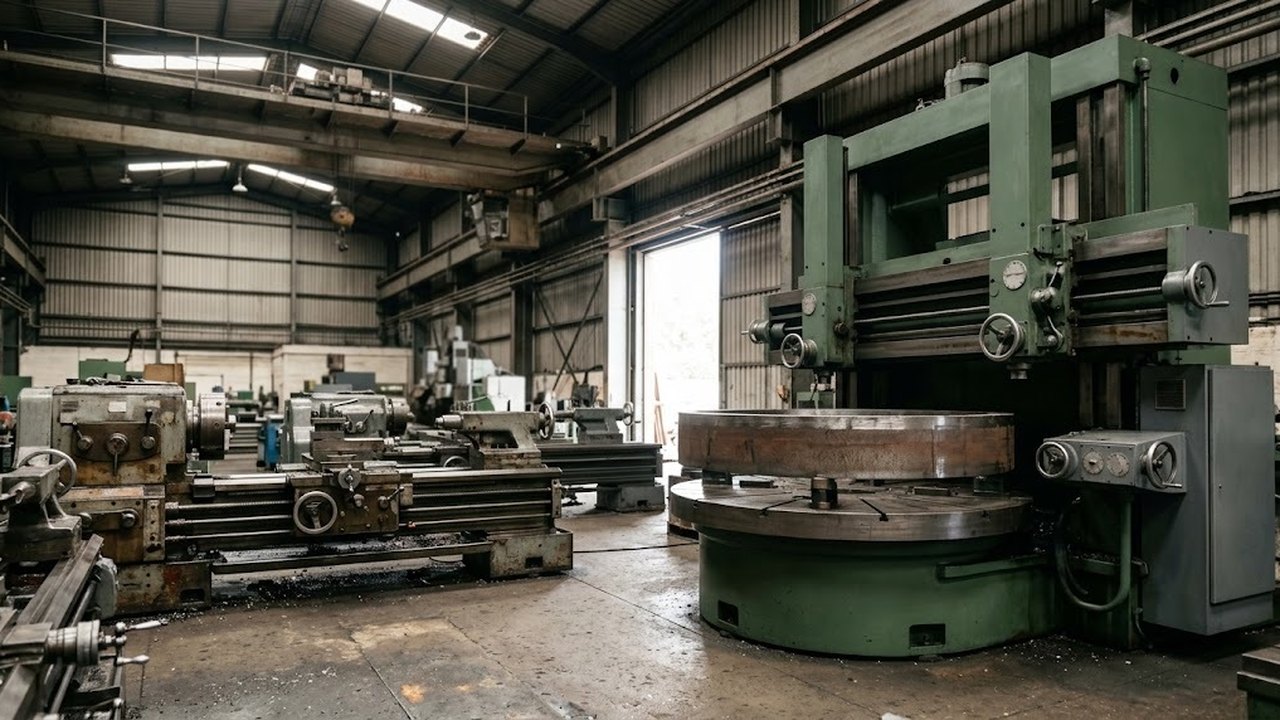
Токарно-карусельный станок имеет вертикальную ось вращения. Заготовку крепят на горизонтальной планшайбе, а инструмент подходит к ней сверху и сбоку. Вес детали прижимает ее к столу, поэтому крупная и тяжелая заготовка стоит устойчиво. В патроне горизонтального станка такая деталь висела бы на вылете и тянула шпиндель вниз.
Типичная деталь широкая и невысокая: колесо, фланец, венец, ступица, корпус. Основные операции при обработке на таком станке: наружное и внутреннее точение, торцевание, растачивание отверстий, обточка конусов, прорезка канавок, зенкерование, нарезание резьбы. Станок работает в единичном и серийном производстве крупных изделий.
Токарно-карусельные станки
Весь раздел →
Токарно-карусельный станок - SPECTR VL ATC+C

Токарно-карусельный станок - Radar Industrial Co. Ltd. RAL

Токарно-карусельный станок - HONOR SEIKI VL
Из чего состоит станок
Основу составляют станина с основанием, планшайба, стойка, траверса и суппорты.
- Планшайба вращается в основании и несет кулачки или другие зажимные приспособления.
- Стойка представляет собой жесткую коробчатую балку, по которой перемещаются поперечина и боковой суппорт.
- Траверса (поперечина) несет вертикальные суппорты. Ее движение по стойке вспомогательное: поперечину выставляют по высоте заготовки.
- Суппорты подают резец. На части станков суппорт несет револьверную головку с набором резцов.
Масса станины и портала у крупных машин доходит до нескольких сотен тонн. Для такого станка проектируют отдельный фундамент, а монтаж и выверку планируют заранее.
Подобрать оборудование под вашу задачу
Одностоечная и двухстоечная компоновка
Компоновка задает размер заготовки, который станок примет, и жесткость, с какой он будет держать инструмент.
| Компоновка | Конструкция | Что ограничивает заготовку |
|---|---|---|
| Одностоечная | Поперечина и боковой суппорт на одной стойке | Вылет поперечины и ход суппорта |
| Одностоечная с консолью | Стойка с консольной частью | Размер консоли |
| Двухстоечная (портальная) | Поперечина опирается на две стойки | Проем портала |
По справочным данным, размер устанавливаемой детали на двухстоечном станке ограничен размерами портала. Если стол сместить относительно направляющих основания, допустимый размер вырастает примерно на 20 %. Сам портал получается жестким, поэтому такую компоновку выбирают под тяжелую заготовку.
Токарно-карусельные станки
Весь раздел →
Токарно-карусельный станок - SPECTR
Токарно-карусельный станок - Radar
Токарно-карусельный станок - HONOR SEIKI
Типоразмерный ряд токарно-карусельных станков
Размеры обрабатываемых заготовок стандартизованы. ГОСТ 600-80 принимает ряд диаметров от 800 до 20 000 мм, и каждая следующая модель принимает заготовку примерно в 1,26 раза крупнее. Возведите 1,26 в куб, и получится 2: через три ступени размер удваивается. Из ряда 800, 1000, 1250 получаются 1600, 2000 и 2500 мм.
Типоразмер выбирают по самой крупной детали программы. Деталь крупнее ступени ряда требует следующего типоразмера, а деталь вровень со ступенью сверяют с паспортом: допуск на установку у моделей разный. Пример паспортного диапазона одного производителя: завод «Седин» называет для своих карусельных технологий 1200–3200 мм.
Расчет частоты вращения планшайбы по диаметру точения
Частота вращения n связана со скоростью резания формулой n = 1000·v / (π·D), где v в метрах в минуту, D в миллиметрах. В таблице взято условное v = 100 м/мин, реальное значение выбирают по материалу и инструменту.
| D, мм | n, об/мин |
|---|---|
| 400 | 79,6 |
| 800 | 39,8 |
| 1600 | 19,9 |
| 3150 | 10,1 |
| 6300 | 5,05 |
От 400 до 6300 мм частота падает примерно в 16 раз. Привод и коробка скоростей должны покрывать этот диапазон с запасом по крутящему моменту, потому что при крупном диаметре крутящий момент на планшайбе растет, а частота вращения падает.
При торцевании от края к центру размер точения уменьшается, и для постоянной скорости резания планшайбу нужно разгонять. Системы ЧПУ токарной группы умеют держать постоянную скорость резания и меняют частоту сами. На станке со ступенчатой коробкой оператор выбирает ступень по среднему положению прохода.
Станки с ЧПУ и с ручным управлением
Токарно-карусельные станки с ЧПУ ведут контурную обработку фасонных и конических поверхностей и повторяют записанный цикл от детали к детали. Это повышает производительность на сериях и на сложном профиле.
Токарно-карусельные станки по моделям
Весь раздел →
Токарно-карусельные станки 1512 (1512Ф1)
Токарно-карусельный станок 1525
Станок с ручным управлением или цифровой индикацией подходит для единичных деталей и ремонтных заготовок. Оператору нужна квалификация токаря-карусельщика: выбор подач, ступеней и порядка проходов лежит на нем.
Что проверять в характеристиках при выборе
Паспорт карусельного станка читают по нескольким строкам.
- Наибольший размер обработки. Для двухстоечной схемы сверяют проем портала, для одностоечной вылет поперечины.
- Наибольшая высота заготовки. Ее задает ход по стойке.
- Допустимая масса. Она зависит от частоты вращения, поэтому ее читают вместе с таблицей скоростей планшайбы.
- Мощность главного привода и нижняя граница частоты вращения для максимального размера.
- Число и тип суппортов, наличие револьверной головки.
- Класс точности и тип системы управления.
Стоимость станка растет вместе с размером стола, массой станины и оснащением системой ЧПУ.
Когда карусельный станок не подходит
Длинные детали типа валов лучше точить на токарно-винторезном станке: на вертикальной оси они неустойчивы. Деталь выше паспортной высоты заготовки упирается в ход суппортов.
При большой серии и массе детали в пределах возможностей загрузчика небольшие и средние изделия выгоднее вести на компактных вертикальных токарных станках с автоматической загрузкой. Плита массой выше паспортной не встанет на планшайбу, как бы удобно она ни ложилась на стол.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)