Автосервису токарный станок нужен для двух разных задач: проточки тормозных дисков и изготовления деталей, которых нет в продаже. Ниже разобрано, какой диск физически проходит на станок, сколько металла с него можно снять и что проверить в паспорте до закупки. Режимы резания под конкретные марки автомобилей здесь не приводятся: их задает производитель инструмента.
Проточка тормозных дисков на токарном станке и накладном
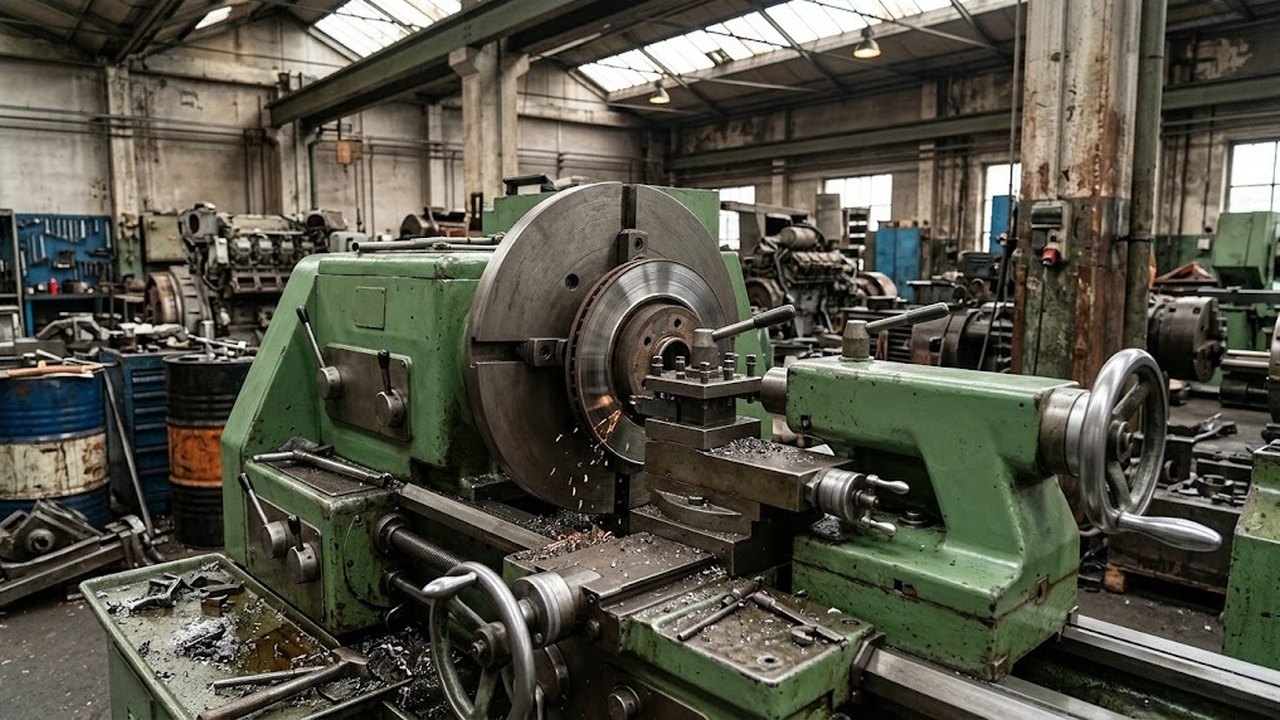
Диск на универсальном токарном станке снимают с автомобиля и закрепляют на шпинделе. Станок обрабатывает оба торца и делает их параллельными. Накладной станок для дисков работает иначе: он вращает диск прямо на ступице автомобиля.
Станки различаются базой. Снятый диск на токарном станке базируется по своему посадочному отверстию и оси шпинделя, а на автомобиле он вращается на ступице. Если ступица дает биение, оно передается диску после установки. Отраслевой журнал для ремонтников отдельно оговаривает этот случай: ступица с избыточным биением переносит его на диск без встроенной ступицы. Идеально обработанный на токарном станке диск такое биение не вылечит.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Проточка помогает не от всех неисправностей. General Motors в сервисном бюллетене называет ее неэффективной против скрипа и преждевременного износа накладок, если бюллетень не предписывает иного.
Какой диск пройдет по размерам станка
Первое ограничение дает геометрия станка. Предельный размер заготовки над станиной равен двум высотам центров, а над суппортом он заметно меньше. Для универсального станка с высотой центров 205 мм и расстоянием между центрами 1500 мм паспорт дилера указывает 410 мм над станиной и 255 мм над суппортом.
| Параметр | Диск 238 мм | Диск 321 мм |
|---|---|---|
| Радиус диска | 119 мм | 160,5 мм |
| Запас по высоте центров 205 мм | 86 мм | 44,5 мм |
| Запас над станиной 410 мм | 172 мм | 89 мм |
| Запас над суппортом 255 мм | 17 мм | минус 66 мм |
Таблица посчитана по размерам двух реальных дисков из каталогов: сплошного на 238 мм и вентилируемого на 321 мм. Над станиной проходят оба. Над суппортом диск 321 мм превышает паспортное значение на 66 мм. Отрицательный запас означает, что у патрона диск перекрывает поперечные салазки, и возможность обработать его торцы зависит от конкретного станка. Проверять нужно оба числа, и в паспорте искать именно размер над суппортом.
Настольный станок, у которого размер над станиной меньше диска, исключается сразу.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Подобрать оборудование под вашу задачу
Сколько металла можно снять с диска
Запас на проточку мал. У сплошного диска 238 мм толщина 8 мм, минимальная 7 мм: на оба торца приходится 1 мм. У вентилируемого диска 321 мм толщина 28 мм, минимальная 26,4 мм: запас 1,6 мм, то есть по 0,8 мм на сторону.
| Диск | Толщина | Минимум по каталогу | Запас на оба торца |
|---|---|---|---|
| Сплошной, 238 мм | 8 мм | 7 мм | 1 мм |
| Вентилируемый, 321 мм | 28 мм | 26,4 мм | 1,6 мм |
Если производитель публикует только предел износа, станочный минимум выше него. Типичная разница между толщиной, до которой диск можно точить, и толщиной браковки составляет 0,015 дюйма, около 0,38 мм. Тогда у диска 238 мм остается примерно 0,6 мм на оба торца, у диска 321 мм около 1,2 мм. Один проход резцом с реальной глубиной резания может съесть этот запас целиком.
Минимальная толщина нанесена на сам диск: литьем, клеймом или лазером. Замер идет не в одной точке. Журнал для ремонтников советует восемь точек по окружности и микрометр с одной острой губкой, который достает до дна царапин. Бюллетень Volkswagen требует четыре точки, одинаково удаленные от края, и повторный замер после проточки. Диски заменяют парами на одной оси.
Биение диска и точность крепления
После проточки боковое биение диска на автомобиле должно уложиться в допуск. Руководство для ремонтников дает при замере на автомобиле допуск 0,025–0,076 мм, у Volkswagen в бюллетене предельное значение 0,1 мм. Столь малые величины требуют индикатора часового типа и чистых посадочных плоскостей: ржавчина и грязь между ступицей и диском уводят результат так же, как усилие затяжки колесных болтов.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Отсюда требования к станку. Шпиндель должен вращаться без видимого радиального и торцевого биения, патрон и оправка зажимают диск по центральному отверстию, суппорт ведет резец без люфта. Зазор в направляющих суппорта и незажатая каретка дают непараллельность торцов, а разнотолщинность диска водитель чувствует как пульсацию педали.
Частота вращения шпинделя для диска
Диск 321 мм на частоте 45 об/мин дает окружную скорость около 45 м/мин, а на 1800 об/мин около 1815 м/мин. Для диска 238 мм те же частоты дают примерно 34 и 1346 м/мин. Расчет идет по формуле: диаметр диска в миллиметрах, умноженный на число пи и на обороты в минуту, делится на 1000, результат выражен в метрах в минуту.
Верхние ступени диапазона такому диску не нужны: допустимую скорость резания чугуна задает пластина, и ее берут из каталога производителя инструмента. Для мастерской важнее другое: чтобы в диапазоне нашлись низкие ступени для чернового прохода и ступени повыше для чистового.
Другие работы токарного станка в автосервисе
Диски занимают часть рабочего времени станка. Остальное время идет на обработку тел вращения: наружное точение, расточку, подрезку торцов и нарезание резьбы. Из заготовок получаются втулки и пальцы подвески, проставки и переходные кольца, оси, ремонтные втулки под изношенные посадочные места, нестандартные шпильки с метрической резьбой. Для резьбы нужен токарно-винторезный станок с ходовым винтом и набором сменных шестерен или коробкой подач.
Длинные детали определяют второй параметр: расстояние между центрами должно покрывать длину заготовки, а для тонких валов нужен люнет, который опирается на заготовку и гасит прогиб.
Что проверить при выборе станка для мастерской
Выбор начинается с высоты центров: она должна давать запас над радиусом самого большого диска, который проходит через сервис. Затем идет размер над суппортом, ступени частоты вращения, наличие винторезной группы и расстояние между центрами по длине типовых заготовок.
Для ремонтного цеха сервиса подходят универсальные токарно-винторезные станки. Настольные токарные станки по металлу годятся для мелких втулок и пальцев. На малогабаритных настольных станках диск часто не проходит по размеру над станиной, поэтому проверять нужно по паспорту. Если сервис только протачивает диски и ничего не точит из заготовок, универсальный станок избыточен: задачу ступичного биения решает накладной станок.
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок

1М63 станок токарно-винторезный
Паспорт станка стоит сверить с таблицей выше: подставить диаметры своих дисков и посмотреть, какой запас остается по каждому из трех чисел.