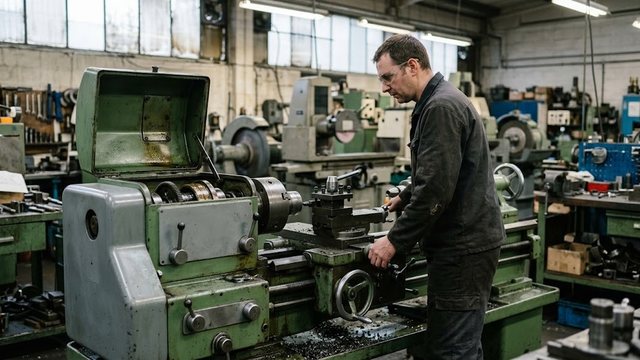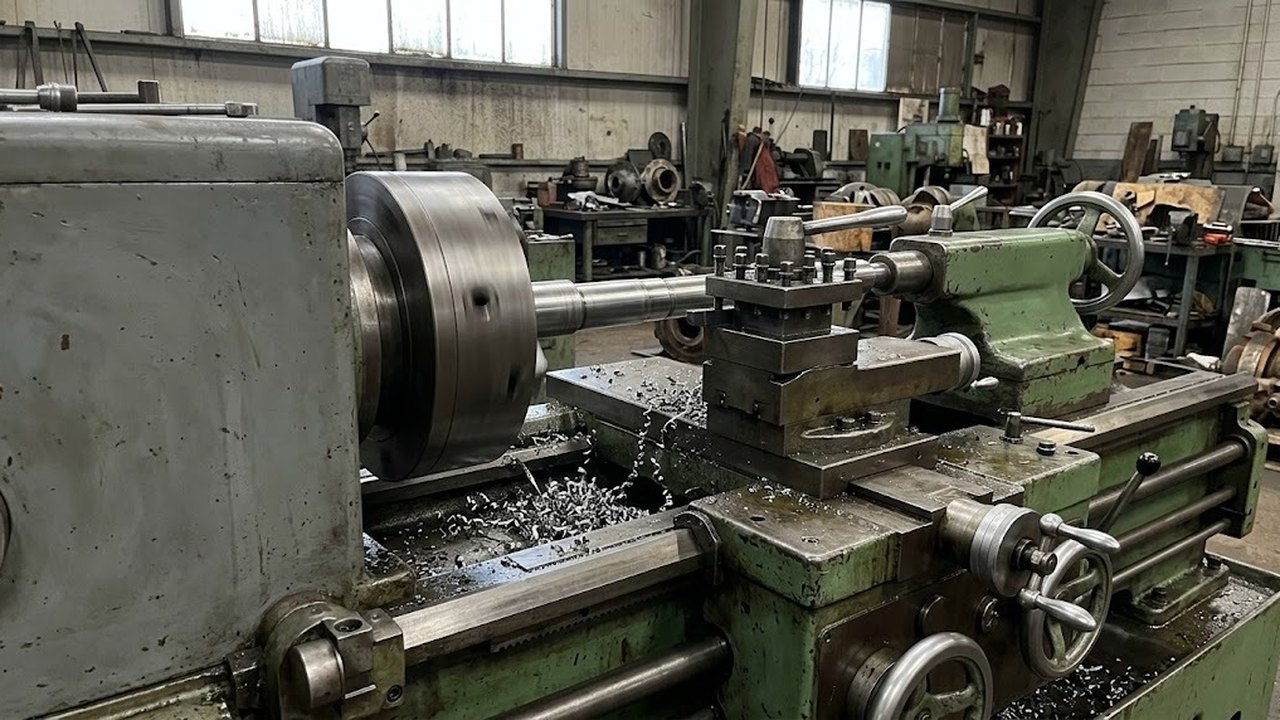
Модель 1А616 — универсальный токарно-винторезный станок по металлу. Ниже собраны паспортные размеры, устройство привода главного движения, диапазоны резьб и условия, при которых нужна замена на более тяжелую машину. Машины с ЧПУ и другие типы здесь не разбираются.
Для каких работ предназначен токарно-винторезный станок
Станок работает в центрах и в патроне. Он выполняет обычные токарные операции по металлу: обтачивание, подрезку торцов, растачивание и сверление, а резцом нарезает резьбы четырех систем, они перечислены в таблице ниже. Такой набор подходит для участка цеха или небольшого завода, где детали приходят поштучно и с разными резьбами.
Чтобы начать подбор, смотрят размеры из следующего раздела. Название модели ничего не гарантирует без проверки размеров и частот шпинделя.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Характеристики 1А616: размеры обработки, центры и ход
Паспортные размеры сведены в таблицу.
| Параметр | Значение | Что это значит для работы |
|---|---|---|
| Высота центров | 165 мм | расстояние от оси шпинделя до направляющих |
| Расстояние между центрами | 710 мм | наибольший размер заготовки в центрах |
| Обработка над станиной | 320 мм | диски и детали типа дисков; меньше удвоенной высоты центров (330 мм) |
| Обработка над нижней частью суппорта | 180 мм | валы, закрепленные в центрах |
| Длина обтачивания с механической подачей | 660 мм | на 50 мм меньше расстояния между центрами |
| Пруток через отверстие шпинделя | до 34 мм | предел для работы из прутка без патрона |
Различие между 320 и 180 мм определяет выбор заготовки. Диск размером до 320 мм встает над станиной, а вал в центрах проходит под суппортом только до 180 мм. Для тяжелых валов нужна машина с большей высотой центров.
Деталь в центрах ограничена 710 мм, из них механическая подача работает на 660 мм. Разницу в 50 мм учитывают при расчете длинных деталей. Пруток крупнее 34 мм через шпиндель не пройдет, его зажимают в патроне и выдвигают на нужную длину.
Заготовку в патроне зажимают трехкулачковыми самоцентрирующими патронами ТМ-165 и ТС-200 диаметром 165 и 200 мм. Поводковый патрон диаметром 250 мм работает с заготовкой в центрах.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Подобрать оборудование под вашу задачу
Привод главного движения, коробка скоростей и частоты шпинделя
Привод главного движения состоит из электродвигателя мощностью 4,5 кВт и 2-х клиноременных передач. За ними стоят коробка скоростей на 12 ступеней и переборное устройство. Клиновой ремень передает вращение от двигателя к коробке, а шпиндель установлен в передней бабке.
Нижний ряд частот вращения шпинделя лежит в пределах от 11 до 280 об/мин и включается через перебор. Более высокие частоты дает верхний ряд, его значения указаны в паспорте станка. Скорость резания считают по формуле v = π × D × n / 1000.
| Заготовка | Частота шпинделя | Скорость резания |
|---|---|---|
| 320 мм | 11 об/мин | около 11,1 м/мин |
| 100 мм | 280 об/мин | около 88 м/мин |
| 20 мм | 280 об/мин | около 17,6 м/мин |
Расчет показывает, зачем нужен перебор: крупный диск на нижнем ряду идет на малой скорости резания, что подходит для резьбы и тяжелого реза.
Для мелкой детали на нижнем ряду скорость остается низкой: 17,6 м/мин для заготовки 20 мм. Чистовое точение таких деталей требует более высоких частот и ведется на верхнем ряду.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Резьбы 1А616, шаг и коробка подач без сменных колес
Без дополнительных сменных колес станок нарезает резьбы в четырех системах. Диапазоны взяты из паспорта, шаги последних трех систем пересчитаны в миллиметры.
| Система | Диапазон по паспорту | Шаг в миллиметрах |
|---|---|---|
| Метрическая | шаг от 0,5 до 24 мм | от 0,5 до 24 |
| Дюймовая | от 56 до 1 нитки на дюйм | от 0,45 до 25,4 |
| Модульная | от 0,25 до 5,5 модуля | от 0,79 до 17,3 |
| Питчевая | от 128 до 2 питчей | от 0,62 до 39,9 |
Шаг резьбы задает ходовой винт, а коробка подач выбирает передаточное отношение между шпинделем и винтом. Обе границы дюймового диапазона лежат за пределами метрического: 0,45 мм ниже 0,5 мм, а 25,4 мм выше 24 мм.
Модульный шаг в миллиметрах равен модулю, умноженному на π. Для питчевой резьбы шаг считают как 25,4 × π / питч.
Для особо точных резьб предусмотрен другой путь. Из кинематической цепи исключают зубчатые передачи коробки подач и ставят специальные прецизионные сменные колеса.
Где проходит граница применимости по мощности и серии
Размер над нижней частью суппорта задает границу для валов в центрах, она названа в разделе о размерах обработки. Настройка станка ее не изменит.
Мощность задает границу по съему. Привод в 4,5 кВт ограничивает сечение стружки: при тяжелой обдирке токарь снижает подачу и глубину, а время обработки растет. Ток двигателя на таком режиме поднимается, и привод идет на пределе. Резать глубже в таком случае нельзя.
Ручное управление задает границу по серии. Каждую деталь ведет токарь, и повторяемость размеров зависит от его навыка. Для серийного производства одинаковых деталей с контурами смотрят в сторону токарных станков с ЧПУ.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Что проверить при приемке: передняя бабка, суппорт, направляющие
При приемке бывшей в эксплуатации машины проверяют износ направляющих и люфты суппорта, затем шпиндельные подшипники и зубчатые блоки коробки скоростей. Паспортные размеры достижимы при исправной геометрии.
Проверку начинают на холостом ходу: на малых оборотах слушают коробку скоростей и ремни. Износ направляющих проявляется конусностью вала при обтачивании по всей длине хода. Люфт шпиндельных подшипников дает биение и огранку обработанной поверхности.