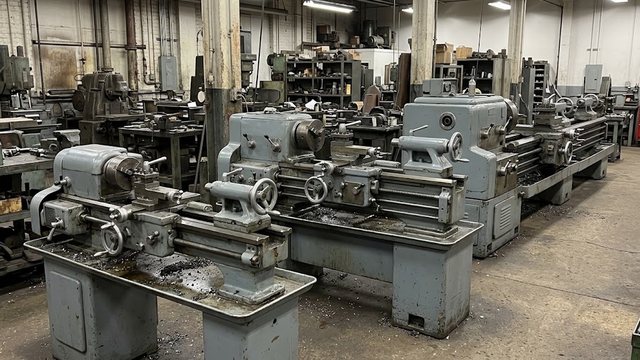
Здесь разобран токарно-винторезный станок 1М65: размеры рабочей зоны, привод, частоты вращения и узлы. Цифры взяты из объявлений о продаже отдельных станков: 1М65 с расстоянием между центрами 5000 мм и 1М63 с 3000 мм. Значения для других исполнений сверяют по шильдику и руководству конкретной машины.
Станок 1М65 и задачи, под которые он создан
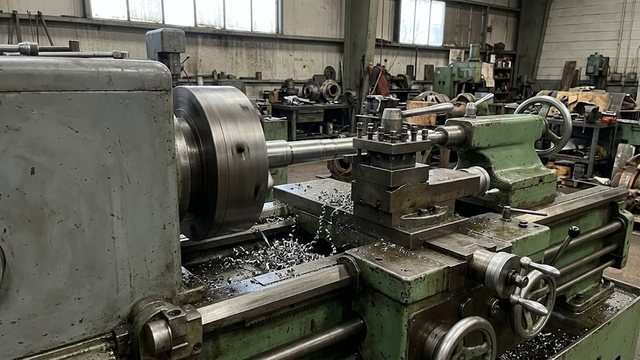
1М65 относится к тяжелым станкам. Он позволяет обрабатывать наружные и внутренние поверхности, выполнять точение конусов и нарезание резьб. Рабочая зона рассчитана на длинные валы и крупные втулки: диаметр над станиной 1000 мм при РМЦ 5000 мм.
В одном объявлении изготовителем назван Воронежский станкозавод, станок из другого объявления изготовлен рязанским заводом. Происхождение конкретной машины подтверждают по шильдику и паспорту.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Технические характеристики отдельных экземпляров
Для сравнения рядом стоит 1М63, младшая модель того же семейства. Значения взяты из трех объявлений о продаже отдельных машин. Колонка 1М65 собрана из двух объявлений о разных машинах: 1000 мм указан в объявлении Mostana, остальные значения взяты из объявления рязанского станка. Для другой партии или ремонта цифры могут отличаться.
Параметры 1М63 и 1М65 по объявлениям о продаже
| Параметр | 1М63 (3000 мм между центрами) | 1М65 (по двум объявлениям) |
|---|---|---|
| Диаметр над станиной, мм | 700 | 1000 |
| Диаметр над поперечными салазками, мм | 350 | 600 |
| Отверстие шпинделя, мм | 105 | 84 |
| Частоты шпинделя, об/мин | 10-1250 | 5-500 |
| Мощность главного привода, кВт | 15 | 22 |
Диаметр над станиной у 1М65 в 1,4 раза больше, чем у 1М63. Верхняя частота у 1М65 ниже: 500 против 1250 об/мин. В объявлении рязанского станка масса указана 15 750 кг. Такую цифру закладывают в расчет фундамента и транспортировки.
Подобрать оборудование под вашу задачу
Диаметры над станиной и над суппортом
Диаметр над станиной 1000 мм дает высоту центров около 500 мм. Диаметр над поперечными салазками 600 мм меньше, потому что салазки суппорта лежат над направляющими и перекрывают часть окна.
При ходе каретки вдоль оси салазки проходят под заготовкой. Длинная деталь диаметром больше 600 мм упрется в них. Для длинных поковок решающая цифра равна 600 мм. Предел 1000 мм действует для части заготовки, которая не проходит над салазками.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Частоты шпинделя и окружная скорость
Шпиндель в объявлении об экземпляре вращается от 5 до 500 об/мин. Нижний предел вдвое ниже, чем у 1М63 с ее 10 об/мин. Он нужен на больших диаметрах: окружная скорость считается по формуле v = π·D·n / 1000, и на диаметре 1000 мм при 5 об/мин она равна около 15,7 м/мин.
Верхний предел 500 об/мин ограничивает работу с мелкими деталями. Заготовка поперечником 20 мм при этой частоте дает около 31 м/мин. Скорость резания на малых диаметрах упирается в предел шпинделя, и подбирать режим приходится под него.
Обратное вращение шпинделя в 1,3 раза быстрее прямого. Это сокращает время возврата инструмента при нарезании резьбы.
Станина, передняя бабка и коробка подач
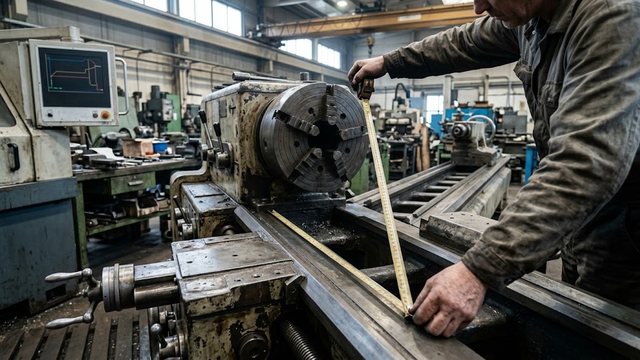
Станина 1М65 имеет две призматические направляющие. По ним идет каретка суппорта, и от их износа зависит геометрия длинного вала: конус по длине, который не исправить подачей.
Передняя бабка несет шпиндель с отверстием 84 мм (по объявлению рязанского станка). Через него проходит пруток или труба диаметром меньше 84 мм, если длина заготовки требует вылета назад. Отверстие у разных экземпляров различается: у 1М63 в таблице оно 105 мм, поэтому проходной диаметр прутка проверяют по паспорту конкретной машины.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Подачи переключают две электромагнитные муфты с дистанционным управлением. Переключать подачи можно без остановки станка. Пиноль задней бабки выдвигается на 300 мм, поэтому глубокое отверстие сверлят в несколько приемов с выводом сверла.
Резьбы, которые нарезает станок
Он нарезает метрические, дюймовые, модульные и питчевые резьбы. Метрическая задается шагом в миллиметрах, дюймовая числом ниток на дюйм. Модульная связана с модулем червяка, питчевая с диаметральным питчем сопрягаемой шестерни, под который нарезают червяк. Модульную резьбу нарезают на червяках, которые работают в паре с зубчатым колесом.
Пределы шагов берут из паспорта конкретной машины. Для заказа детали с редкой резьбой их сверяют с таблицей на коробке подач.
Резцы и обработка металла на тяжелом станке
Обработка металла на такой машине идет резцами из быстрорежущей стали и твердосплавными пластинами. Быстрорежущий резец работает на низких скоростях резания, которые дает нижний диапазон шпинделя на больших диаметрах. Твердосплавной пластине нужна более высокая скорость и жесткое крепление. Черные металлы обрабатывают на умеренных скоростях, а цветные металлы допускают более высокие, и здесь верхний предел шпинделя в 500 об/мин ограничивает режим раньше, чем возможности резца.
Сечение державки и вылет резца выбирают по жесткости: на черновом проходе резец и суппорт нагружены сильнее всего.
Когда 1М65 не подходит
Короткая деталь большого диаметра, например фланец, неудобна на машине с длинной станиной. Загружена лишь малая часть длины, а масса и привод остаются неиспользованными. Для дисков и колец лучше токарно-карусельные станки: заготовка лежит на планшайбе, и длинная станина не нужна.
Токарно-карусельные станки по моделям
Весь раздел →
Токарно-карусельные станки 1512 (1512Ф1)
Токарно-карусельный станок 1525
Мелкая точная работа на 1М65 нецелесообразна. Масса и привод 22 кВт делают его затратным в цехе, где основная масса деталей мала.
Универсальные токарно-винторезные модели меньшего класса закрывают эту нишу дешевле и быстрее перестраиваются. Цена ошибки при выборе по одному диаметру над станиной велика: машина встает на фундамент, а переставить его без подъемной техники нельзя.
Что проверить в станке перед пуском
Паспорт и шильдик должны совпадать по длине между центрами, заводскому номеру и исполнению. Расхождение означает, что значения из этой статьи к станку не относятся.
Состояние направляющих проверяют по износу в зоне, где работала каретка. Биение шпинделя замеряют индикатором при прогреве, после нескольких минут работы на средней частоте. Люфт винта поперечной подачи и работу электромагнитных муфт проверяют на всех ступенях.
Для длинного вала при расстоянии между центрами 5000 мм нужны люнеты. Наличие люнетов в комплекте проверяют по описи.