Токарный станок по металлу подбирают по четырем числам паспорта: диаметр обработки над станиной, размер над суппортом, расстояние между центрами и просвет сквозного отверстия шпинделя. Сначала вы меряете деталь, потом отсекаете каталог. Обратный порядок, когда сначала выбрали машину, а потом подгоняете под нее работу, обходится дороже самой покупки.
Как выбирать токарный станок по металлу: начинаем с детали
Возьмите самую крупную деталь из тех, что собираетесь точить, и запишите четыре размера: наибольший диаметр, длину с припуском на зажим, сечение прутка и массу. Эти четыре числа отсекают каталог быстрее любого фильтра по цене. Все остальное подбирается уже внутри оставшегося списка.
Механика простая. Деталь крутится, резец снимает стружку, и машина не берет то, что в нее не помещается. Набор операций у детали типа «тело вращения» одинаков у настольной модели и у промышленной: обточка, торцовка, сверление по центру, расточка, накатка витков. Разница между классами в том, какой размер станок держит без вибрации.
Ошибка номер один: «возьмем с запасом, пригодится». Запас стоит денег дважды. И при покупке, и потом, потому что тяжелая машина требует другого фундамента, другого ввода и крана при разгрузке. Считайте под реальную номенклатуру.
Правило отсечения: деталь должна укладываться в диаметр над суппортом, а не над станиной. Длина детали должна быть меньше расстояния между центрами минимум на зажимную часть патрона плюс вылет заднего центра.
Порядок работы с каталогом такой:
- Замерьте деталь и запишите четыре числа.
- Отсеките по размеру над суппортом, затем по расстоянию между центрами.
- Проверьте отверстие шпинделя, если планируется пруток.
- Сверьте нужные шаги со списком в паспорте коробки подач.
- Сравните массу оставшихся моделей при равных габаритных числах.
- Посчитайте бюджет оснастки отдельной строкой.
Раздел Токарные станки по металлу на сайте СтанкиPRO собран под такой перебор. Полный каталог токарного оборудования насчитывает 579 позиций в 214 разделах, цена проставлена у 279 из них.
Токарные станки по металлу
Весь раздел →
SPF-1500PH токарный станок по металлу с цифровым отсчетом

SPI-2000 токарный станок по металлу с цифровым отсчетом

SPE-1000PV токарный станок по металлу с цифровым отсчетом
| Раздел каталога | Позиций с ценой | Медиана, ₸ | Максимум, ₸ |
|---|---|---|---|
| Токарные станки по металлу | 12 | 180 771 | 16 297 000 |
| Универсальные токарные станки | 40 | 9 918 500 | 22 489 000 |
| Токарно-винторезные станки | 36 | 10 373 000 | 19 591 000 |
| Токарные станки с ЧПУ по металлу | 13 | 12 803 494 | 23 758 108 |
Цифры выше сняты с нашего каталога, а не с рыночной статистики. Разброс по всем разделам идет от 2 000 до 144 604 000 ₸ при медиане 3 374 206 ₸: внизу сидит мелочь и оснастка, наверху тяжелые машины. Смотреть на медиану раздела осмысленно, на общую бесполезно.
Габарит детали: над станиной, над суппортом, между центрами
Диаметр обработки над станиной и размер над суппортом — два разных числа, и решает всегда меньшее. Верхнее число меряется от оси центров до направляющих и удваивается. Над суппортом та же высота, но до верхней плоскости поперечных салазок, которые часть этого пространства съедают. Разница доходит до трети.
Почему это ловушка. Продавец выносит в объявление крупную цифру, потому что она красивее. А точить вы будете там, где стоит резец, то есть над суппортом. Деталь сечением 300 мм на машине с показателем 400 мм над станиной и 220 мм над суппортом не обточится. Она упрется в салазки.
Исключение одно. Выемка в станине, если она есть, дает третье число: наибольший размер над выемкой. Деталь-блин туда встает, но обрабатывается только в зоне выемки, и вести инструмент вдоль оси некуда. Для дисков и фланцев большого сечения при малой длине задачу решает другой тип машины. Токарно-карусельный станок кладет деталь на планшайбу, и предел задает ее размер, а не высота станины. Такие машины собраны в разделе Токарно-карусельные станки.
Токарно-карусельные станки
Весь раздел →
Токарно-карусельный станок - SPECTR VL ATC+C

Токарно-карусельный станок - Radar Industrial Co. Ltd. RAL

Токарно-карусельный станок - HONOR SEIKI VL
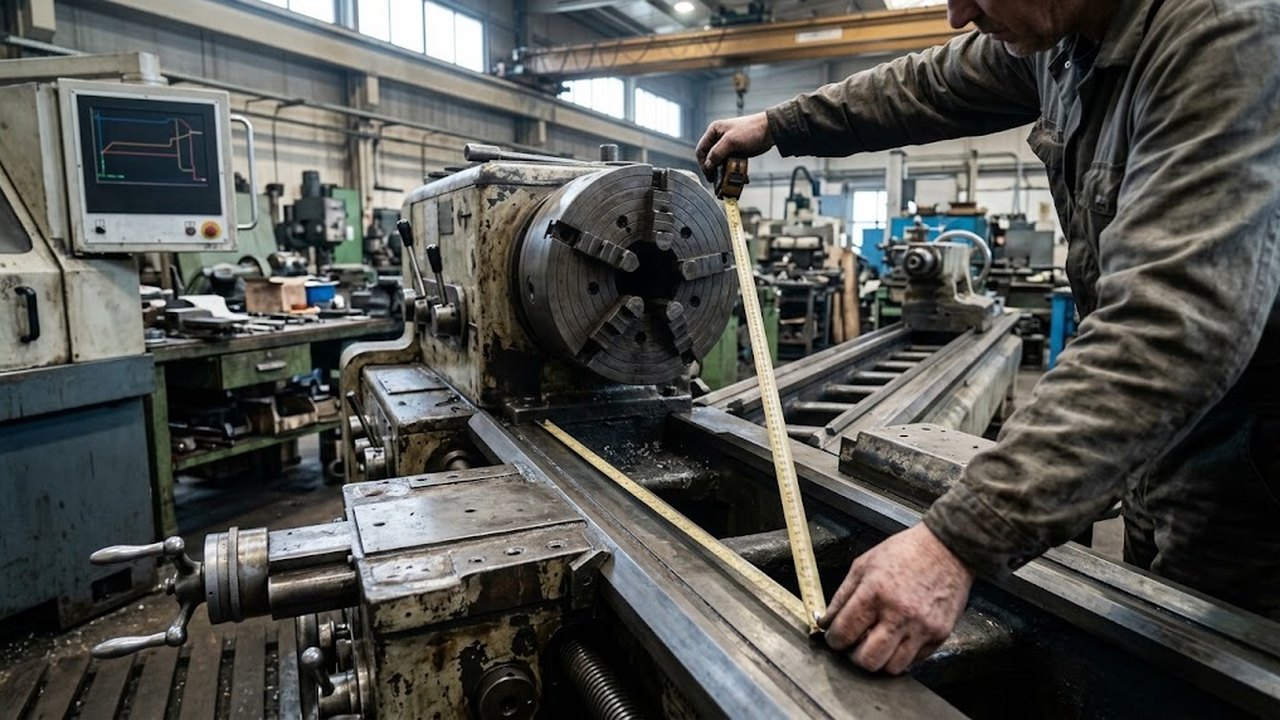
Третье число — расстояние между центрами, сокращается в паспортах до РМЦ. Это дистанция от центра в шпинделе до центра в пиноли задней бабки при полностью выдвинутой пиноли. Деталь всегда короче этого числа, и разница набегает из трех источников: зажимная часть в патроне, вылет заднего центра, запас на отвод резцедержателя.
| Паспортное число | Что реально ограничивает | Типовая ошибка |
|---|---|---|
| Диаметр обработки над станиной | Максимум для короткого участка у патрона | Принимают за рабочий размер |
| Над суппортом | Настоящий предел обточки по всей длине | Не смотрят вообще |
| Расстояние между центрами | Длина минус зажим и задний центр | Считают равным длине детали |
| Сквозное отверстие | Пруток, проходящий насквозь | Вспоминают после покупки |
Стандарт на эти размеры есть. ГОСТ 18097-93 «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности» нормирует именно наибольший диаметр изделия над станиной, размер над суппортом и расстояние между центрами, причем распространяется на прецизионные машины классов П, В и А с показателем до 500 мм и межцентровым расстоянием до 1500 мм, а также на класс Н с показателем до 1600 мм. Поставщик не может назвать эти три числа раздельно? Паспорта у него нет.
Шпиндель: сквозное отверстие, конус и патрон
Просвет сквозного отверстия шпинделя решает, сможете ли вы работать из прутка. Пруток идет насквозь, зажимается патроном, деталь отрезается, пруток подается дальше. Отверстие меньше сечения прутка означает, что каждый кусок придется пилить отдельно и зажимать вручную. На партии в двести штук это лишняя смена.
И считать надо по прутку, а не по готовой детали. Круг сечением 40 мм не пройдет в отверстие 38 мм, даже если деталь на выходе будет 32 мм. Прибавьте пару миллиметров на кривизну. Горячекатаный круг редко бывает точно в номинале.
Внутренний конус служит для установки центра и оправок. Здесь и в пиноли задней бабки обычно стоит конус Морзе: ГОСТ 25557-2006 «Конусы инструментальные. Основные размеры» нормирует конусы Морзе с № 0 по № 6 и конусы Брауна и Шарпа с № 1 по № 3. Номер конуса задней бабки важнее, чем кажется. Под него покупаются сверлильный патрон, сверла с коническим хвостовиком, зенкеры и развертки, а чужой номер означает переходную втулку.
Передний конец шпинделя — отдельная история, и на нем ошибаются при покупке патрона. Патрон крепится не «куда придется», а на конкретный тип конца. ГОСТ 12593-93 «Станки металлорежущие. Концы шпинделей фланцевые под поворотную шайбу и фланцы зажимных устройств» описывает фланцевые концы с коротким конусом для токарных машин в условных размерах 3 и 4, от 5 до 8 и от 11 до 20. Спросите условный размер фланца до заказа патрона, иначе он приедет и не встанет.
Про типы патрона коротко. Трехкулачковый самоцентрирующий закрывает круг и шестигранник. Четырехкулачковый с независимыми кулачками нужен для несимметричных отливок и расточки со смещенной осью. Цанговый зажим ставят под пруток, планшайбу — под корпусные детали. Патрон проще подобрать сразу при заказе машины, чем искать его отдельно потом.
Мощность, жесткость станины и масса станка
Мощность главного привода определяет глубину резания и подачу, но сама по себе не гарантирует ничего. Токарный станок режет ровно настолько, насколько ему позволяет жесткость. Мотор на 7,5 кВт на легкой станине даст вибрацию и волну на поверхности вместо стружки. Работает связка: мощность привода плюс жесткость всей цепочки от направляющих до задней бабки. Слабое звено определяет режим.
Всю силу резания принимает на себя станина. Литая чугунная с закаленными шлифованными направляющими держит геометрию годами, сварная стальная дешевле и легче. При одинаковых паспортных числах она бывает разной по сечению ребер, и по фотографии этого не увидеть.
Отсюда практический прием. Масса оказывается самым честным ориентиром класса из всех паспортных чисел. Ее нельзя дописать в описание, не рискуя провалиться на приемке: вес проверяется на весах при отгрузке. Сравнивайте массу двух моделей с одинаковым РМЦ и высотой над суппортом. Та, что тяжелее, почти наверняка жестче.
Класс точности задается по ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность»: пять классов в порядке возрастания, Н, П, В, А и С. Переход на класс выше ужимает допуски по геометрическому ряду со знаменателем 1,6, хотя для отдельных показателей стандарт разрешает знаменатель от 1,0 до 2,0. А на практике класс П против класса Н дает выигрыш по геометрии примерно в полтора раза, и платить за него имеет смысл под реальный допуск на чертеже.
Промышленное оборудование для обработки металла идет на 380 В, часть настольных моделей на 220 В. Проверьте трехфазный ввод в цехе заранее. Преобразователь с 380 на 220 съедает часть мощности и добавляет к смете сумму на уровне цены оснастки.
Коробка подач, резьбы и когда нужна УЦИ
За один оборот детали суппорт проходит ровно тот путь, который задает коробка подач. От нее зависит, что станок нарежет без плясок с гитарой сменных шестерен. В паспорте это выглядит таблицей шагов, и таблицу нужно читать до покупки.
Метрическая резьба нормируется ГОСТ 8724-2002 «Резьба метрическая. Диаметры и шаги»: диапазон номиналов от 0,25 до 600 мм, шагов от 0,075 до 8 мм, обозначение содержит букву M, номинал и шаг в миллиметрах через знак умножения. Дюймовый ряд задается не шагом в миллиметрах, а числом ниток на дюйм, и коробка подач должна уметь именно такое соотношение. Трубная цилиндрическая резьба идет по ГОСТ 6357-81 и обозначается буквой G. Есть в номенклатуре трубные соединения? Ищите машину, в чьей таблице дюймовый ряд присутствует штатно.
Ходовой винт и ходовой вал — два разных вала под фартуком, и путать их не нужно. Винт включается только под нарезку витков, вал ведет суппорт при обычной продольной подаче. Разделение сделано ради ресурса. Винт изнашивается медленнее, когда его не гоняют на каждой обточке. Машина, у которой продольная подача идет через ходовой винт, съест точность за год интенсивной работы.
А устройство цифровой индикации, УЦИ, показывает фактическую координату суппорта по линейкам вместо отсчета по лимбу. Нужно оно не всем. УЦИ окупается там, где деталь имеет несколько ступеней с допуском в сотые и где за машиной работают разные люди. При единичной работе с допуском в десятые лимба хватает, а деньги лучше вложить в оснастку. Уточните, идет ли УЦИ штатно с креплениями под эту модель.
Виды токарных станков по металлу: настольный, винторезный, промышленный
Три класса решают три разные задачи, и переплата возникает, когда берут класс выше нужного. Настольная модель держится на верстаке, питается от бытовой сети и точит мелочь: втулки, штифты, шпильки, переходники. Ее берут в гараж и домой, когда деталь помещается в ладонь. Этот класс собран в разделе Настольные токарные станки по металлу.
Токарные станки по металлу
Весь раздел →
Токарный станок по металлу DN Solutions
Токарный станок по металлу Hyundai WIA MACHINE TOOLS
Токарный станок по металлу HONOR SEIKI
Универсальный токарно-винторезный станок — рабочая лошадь ремонтного участка. Он умеет все токарные операции плюс нарезку витков, стоит на полу, требует 380 В и весит от сотен килограммов. Это единственный класс под неизвестную заранее номенклатуру: сегодня вал, завтра фланец, послезавтра втулка. Смотрите Универсальные токарно-винторезные станки, если задача звучит как «нужна машина в ремцех, деталь каждый раз своя».
Промышленные и тяжелые машины берут под серию и крупный габарит. Здесь на первый план выходит не гибкость, а стойкость и производительность. Жесткая база, мощный привод, работа в две смены. Промышленные и тяжелые токарные станки — это уже вопрос фундамента, крана и подготовленной площадки.
Промышленные и тяжелые токарные станки
Весь раздел →
Вальцетокарный станок с ЧПУ тяжелой серии HT II P160, QIQIHAR, Китай
Вальцетокарный станок с ЧПУ тяжелой серии HT II P250, QIQIHAR, Китай

Вальцетокарный станок с ЧПУ тяжелой серии HT II P200, QIQIHAR, Китай
В зависимости от расположения шпинделя машины делят на горизонтальные и вертикальные. Горизонтальная компоновка стандартна для валов и длинномера. Вертикальная выигрывает там, где сечение сильно больше длины. Деталь лежит на планшайбе, и собственный вес работает на прижим, а не на прогиб.
Токарный станок с ЧПУ стоит особняком. Это машина под серию, где программа пишется один раз, а дальше повторяемость держится сама. На единичном ремонте ЧПУ проигрывает универсалу по времени переналадки. Модели под серию лежат в разделе Токарные станки с ЧПУ по металлу.
Токарные станки с ЧПУ по металлу
Весь раздел →
Станок токарный с ЧПУ Metal Master TurnMaster 2870 AB4

Станок токарный с ЧПУ Metal Master TurnMaster 2140 AB4

Станок токарный с ЧПУ Metal Master TurnMaster 1830 ML1
Теперь про дерево. Деревообрабатывающая токарная модель под сталь не переводится. Другие обороты, другая жесткость, нет суппорта с механической подачей и резцедержателя, вместо них ручной упор. Обратное верно лишь отчасти. Точить древесину на станке для стали можно, но пыль убивает направляющие. Подробный разбор этой пары вынесен в отдельную статью блога.
Новый или бывший в употреблении токарно-винторезный станок
Бывший в употреблении токарный станок оправдан, когда бюджет жестко ограничен, а деталь простая и допуск свободный. В остальных случаях экономия съедается ремонтом. Советская машина 1980-х после двух-трех капремонтов геометрию класса Н не держит, и выясняется это на первой партии. Гарантийное обслуживание осуществляется только на новую технику, и это часть разницы в цене.
Что смотреть при осмотре:
- Износ направляющих у патрона. Именно там снимается основная стружка и появляется ступенька. Пройдите индикатором вдоль направляющих.
- Люфт поперечного и продольного винта. Больше половины оборота маховика вхолостую означает замену пары.
- Биение шпинделя. Индикатор в патрон, оправку в конус, проворот рукой. Разница показаний покажет состояние подшипников.
- Состояние коробки подач. Прогоните все шаги подряд и послушайте: щелчки и заедания дороже, чем кажутся.
- Комплектность. Отсутствие люнетов, патрона и резцедержателя добавляет к цене стоимость новой настольной модели.
- Паспорт и таблички. Нет паспорта — нет подтверждения класса точности и перечня нарезаемых шагов.
Новая машина дает предсказуемость. Паспорт с реальными числами, доступная запчасть, понятный сервис. Разница в цене с б/у сокращается ровно на стоимость восстановления геометрии, а посчитать ее до покупки почти невозможно.
Оснастка, бюджет и чек-лист вопросов поставщику
Токарный станок в базовой комплектации не режет. К нему нужен минимум, без которого первую деталь вы не сделаете, и этот минимум закладывается в смету отдельной строкой, а не по принципу «докупим потом». Комплект оснастки под универсальную машину обходится в заметную долю ее цены, а для недорогих настольных моделей доля бывает сопоставима с ценой самого станка.
Обязательный набор такой. Патрон нужного типа под условный размер фланца. Резцедержатель, лучше быстросменный, с набором держателей. Резцы проходной, подрезной, расточной, отрезной и резьбовой; в качестве режущего инструмента для серии удобнее сменные пластины, для единичных работ дешевле напайные. Центры передний и задний, задний желательно вращающийся. Сверлильный патрон с конусом под пиноль, сверла и развертки. Метчики и плашки под мелкий крепеж. Люнет, если предстоит длинномер.
Расходники считайте на год вперед: пластины, СОЖ, ремни, электрощетки. Отдельно заложите выверку по уровню при монтаже. Машина на неровном полу точит конус вместо цилиндра, и класс точности этого не спасет.
Но перед звонком поставщикам промышленного и строительного оборудования соберите цифры по детали, а не описание словами. Замерьте и запишите:
- Наибольший диаметр детали и длину, включая припуск на зажим.
- Сечение прутка, если работа идет из прутка, и его длину.
- Массу самой тяжелой заготовки.
- Перечень нарезаемых профилей с шагом или числом ниток на дюйм.
- Допуск на самый ответственный размер по чертежу.
- Материал и примерный объем партии в месяц.
Спросите у продавца: высоту над станиной и над суппортом раздельно, а не одним числом; расстояние между центрами и наибольшую длину детали при поджиме; просвет отверстия шпинделя и условный размер фланца; номер переднего и заднего конуса; полную таблицу шагов, включая дюймовый ряд; класс точности по ГОСТ 8-82 и наличие протокола; массу и требования к основанию; состав поставки по каждой позиции оснастки.
Четыре ошибки дороже всего: выбор по высоте над станиной вместо высоты над суппортом, забытое сквозное отверстие при работе из прутка, патрон без сверки условного размера фланца и смета без строки на оснастку.
Частые вопросы
Сколько стоит токарный станок по металлу?
В нашем каталоге на 03.09.2026 медиана профильного раздела составляет 180 771 ₸ при максимуме 16 297 000 ₸, а у токарно-винторезных машин медиана 10 373 000 ₸. Разброс объясняется классом. Настольная модель и промышленная отличаются по цене на два порядка. Ориентируйтесь на медиану того раздела, который подходит по габаритным числам.
Есть ли токарные станки по металлу в наличии на складе?
Наличие меняется быстрее, чем обновляется статья, поэтому остаток смотрите в карточке конкретной позиции каталога. Из 579 позиций каталога цена проставлена у 279, по остальным срок уточняется под запрос. Отправьте габариты детали, и вам подберут то, что есть сейчас.
Как купить токарный станок в Алматы?
Бренд СтанкиPRO работает из Астаны и отгружает по всему Казахстану, в том числе в Алматы. Доставка идет компаниями СДЭК, DPD, ПЭК, «Деловые линии» либо собственным транспортом, в зависимости от массы и подъездных путей. Тяжелое оборудование требует согласовать разгрузку заранее. Кран или погрузчик должен быть готов ко времени прибытия.
Какой токарный станок по металлу выбрать для мелкосерийного производства?
Для мелкой серии с повторяющейся номенклатурой берите универсальную винторезную машину с УЦИ и цанговым зажимом под пруток. ЧПУ окупается, когда партия идет от нескольких десятков штук и повторяется регулярно. Переналадка и программа стоят времени. При партиях в единицы штук универсал выигрывает по срокам.
Чем отличается токарный станок по металлу от токарного обрабатывающего центра?
Обрабатывающий центр добавляет к точению приводной инструмент и вторую ось: фрезерует, сверлит внецентровые отверстия и нарезает резьбу метчиком за один установ. Обычная токарная машина делает только тела вращения, а фрезерные переходы уходят на второй станок. Промежуточный вариант, токарно-фрезерная машина, закрывает часть таких переходов без второго установа.
Есть ли аналог токарного станка для тел вращения?
Полного аналога нет. Круглошлифовальная машина дает точность выше, но снимает сотые доли миллиметра и черновой припуск не режет. Фрезерный центр с поворотной осью цилиндр выточит, но дороже по машинному времени. В металлообработке токарная группа остается базовой, остальное ее дополняет.
Пришлите чертеж или просто четыре замера: диаметр, длину, сечение прутка и массу. Специалисты СтанкиPRO подберут по ним позиции из раздела Универсальные токарные станки и посчитают доставку по Казахстану.