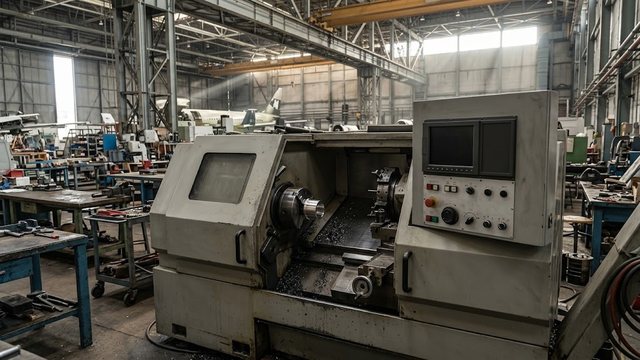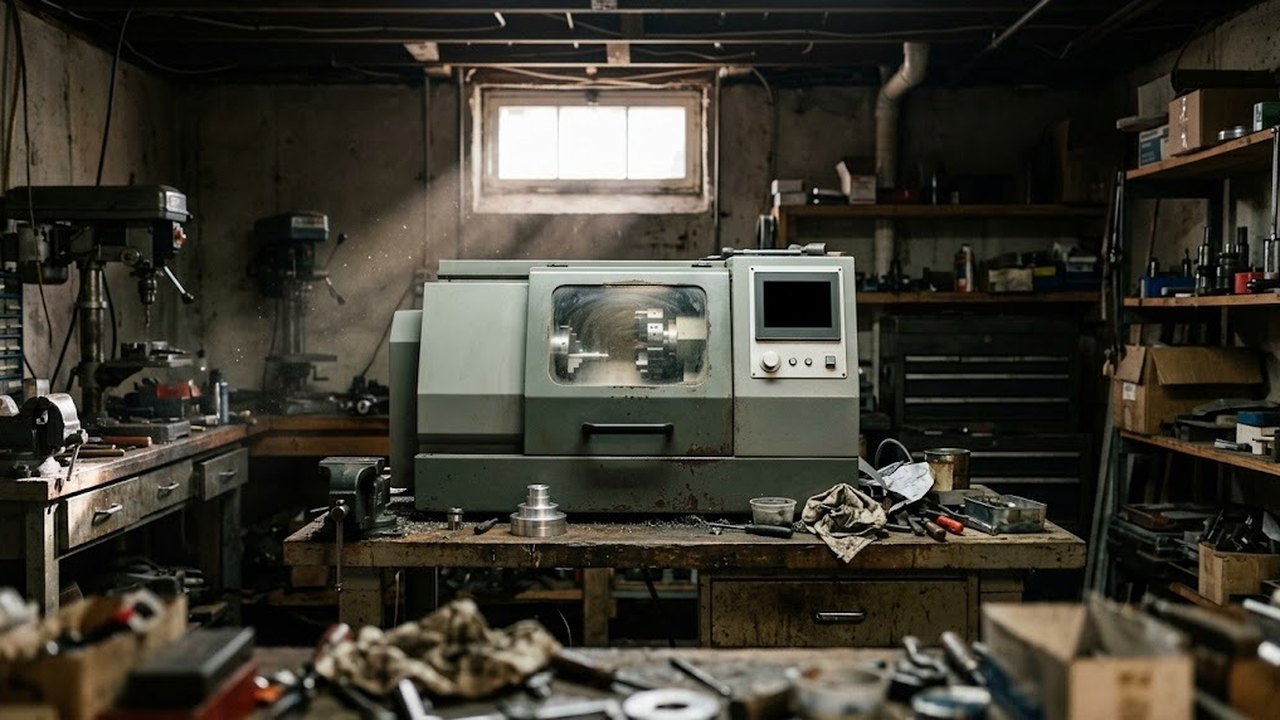
Настольным называют токарный станок с ЧПУ, который встает на верстак. Ниже разобрано, какие размеры, обороты и приводы подач стоят за этим названием и где проходит граница с промышленной машиной. Программирование в G-кодах и устройство ручного настольного станка описаны в отдельных статьях блога, здесь о них одна фраза.
Три исполнения под одним названием
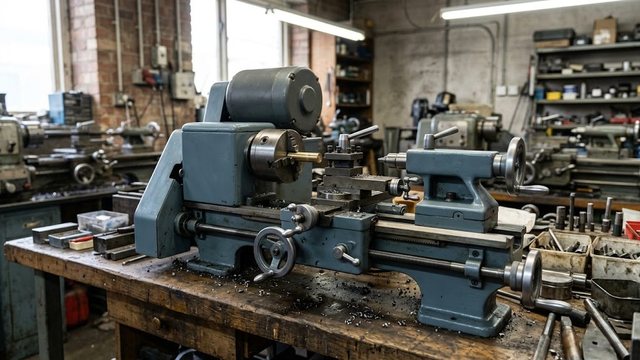
Под словами «настольный токарный станок с ЧПУ» продают разные машины. Первое исполнение: ручной настольный станок по металлу с поставленным комплектом числового управления. Шаговые двигатели вращают ходовые винты, а главный вал идет от отдельного двигателя с регулятором. Второе исполнение: станок с ЧПУ заводской сборки с контроллером и датчиком на валу, приводы подач у него шаговые или замкнутые. Третье исполнение: настольная токарно-фрезерная машина, где к обработке тел вращения добавлена ось фрезерования.
Комплект под ЧПУ повторяет цикл, пока двигатели не пропускают шаги (о приводе речь ниже). Жесткость станины и главного узла остается прежней, потому что механику не меняли. По наличию ЧПУ о способности станка снимать стружку судить нельзя.
В каталоге такие машины собраны в разделе «Настольные токарные станки с ЧПУ». Машины классом выше относятся к токарным станкам с ЧПУ по металлу.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Назначение: операции на станке по металлу с ЧПУ
Токарный станок с ЧПУ по металлу выполняет точение наружных и внутренних поверхностей, подрезку торца и растачивание. К ним добавляются сверление осевого отверстия, нарезание резьбы и отрезка. Заготовка вращается, резец движется по программе вдоль двух осей: вдоль вала и поперек. Изделие получается телом вращения, например втулкой, осью или фланцем. Программа задает вращение заготовки и подачи без участия оператора.
Операции вне оси вращения, то есть фрезерование и шлифование плоскостей, требуют другого станка или токарно-фрезерной машины.
Подобрать оборудование под вашу задачу
Что говорит паспорт: диаметр, длина и обороты
В паспорте одной из известных настольных моделей под ЧПУ заявлены наибольший диаметр над станиной 90 мм, над суппортом 45 мм, расстояние между центрами 200 мм и частота вращения шпинделя от 70 до 2800 об/мин. Сквозное отверстие в валу 10 мм, ход поперечных салазок 110 мм. Это данные одной модели, но по ним видно, как читать паспорта такого класса.
Размер детали ограничивает меньшая из двух цифр. Над суппортом размер вдвое меньше, чем над станиной: заготовка, которая помещается над станиной, к суппорту может не пройти.
Токарные станки с ЧПУ
Весь раздел →
Станок токарный с ЧПУ METAL MASTER XNC 50100 FM8

Станок токарный с ЧПУ METAL MASTER XNC 40100 FM8

Станок токарный с ЧПУ METAL MASTER XNC 36100 FM6
Обороты переводят в скорость резания по формуле v = π · D · n / 1000, где v в метрах в минуту, D в миллиметрах, n в оборотах в минуту. Для границ паспорта из примера выходит такая картина обработки металла.
| Диаметр детали, мм | Скорость резания при 70 об/мин, м/мин | Скорость резания при 2800 об/мин, м/мин |
|---|---|---|
| 5 | 1,1 | 44,0 |
| 20 | 4,4 | 175,9 |
| 90 | 19,8 | 791,7 |
Деталь поперечником 5 мм на верхнем пределе дает 44,0 м/мин, а крупная заготовка в 90 мм на нижнем пределе дает 19,8 м/мин. Мелкие детали упираются в потолок оборотов, крупные в нижний предел. Нужную скорость для пластины и материала берут из каталога инструмента и сверяют с такой таблицей до покупки станка. Крайние ячейки получены формулой, рабочий режим выбирают внутри диапазона.
Шаговый привод подач и серво
Шаговый двигатель поворачивается на фиксированный угол за импульс. В примере угол 1,8°, то есть 200 шагов на оборот. При условном шаге ходового винта 1 мм один шаг сдвигает салазки на 0,005 мм (шаг винта в паспорте модели не указан). Эти цифры задают дискретность. Точность детали определяют люфт винта и жесткость, а в долгой работе еще и нагрев.
Двигатели отдают ограниченный момент. В том же паспорте два варианта: 0,775 и 1,35 Н·м, второй сильнее в 1,7 раза. Предельная частота вращения двигателя 530 об/мин, поэтому при условном шаге винта 1 мм быстрый ход ограничен 530 мм/мин.
Без обратной связи контроллер считает импульсы и не знает, выполнил ли двигатель шаг. Если резец встал в металл, двигатель пропускает шаги, программа идет дальше, и размер уходит. Контроллер замкнутого привода с энкодером получает рассогласование и останавливает программу. Чистовые проходы шаговый привод тянет, а для черновых проходов с тяжелой стружкой нужен запас по моменту.
Токарные станки с ЧПУ
Весь раздел →
Станок токарный с ЧПУ METAL MASTER XNC 36100 FH6

Станок токарный с ЧПУ METAL MASTER XNC 50100

Станок токарный с ЧПУ METAL MASTER XNC 36100
Резьба требует датчика на шпинделе
Резьба нарезается резцом за несколько проходов, и каждый проход обязан начаться при том же угловом положении вала. Иначе резец уйдет с прежней канавки. Контроллеру для этого нужен датчик положения вала: энкодер или хотя бы индексная метка.
Без датчика резьбу по программе нарезать нельзя, остаются плашка и ручной режим. Вопрос о датчике стоит в паспорте раньше вопроса о мощности привода. Подробно резьбовые операции описаны в статье о нарезании резьбы на токарном станке.
Жесткость, материал и длина заготовки
Сила резания растет вместе с сечением стружки. На малом станке станина и суппорт упруго отжимаются, резец отходит от детали, и размер получается больше заданного. Длинная заготовка прогибается сильнее: на валу выходит бочка. Поэтому такую заготовку подпирают центром задней бабки, а длину заготовки между центрами выбирают с оглядкой на ее диаметр: чем тоньше деталь, тем короче допустимый вылет.
Через сквозное отверстие проходят прутки только до его размера, у примера 10 мм. Для обработки прутка большего сечения с автоматической подачей нужен станок с широким отверстием.
Твердосплавные пластины и напайные резцы рассчитаны на свои скорости резания, и на мелкой детали потолок оборотов станка может не дать выйти на рекомендованный режим. Границу по материалу задают жесткость и мощность двигателя конкретной модели, поэтому твердые стали и остальные материалы проверяют по паспорту до заказа.
Где настольный станок уместен, а где нет
Он годится для прототипов и мелких серий. Подходят ремонтные детали для мастерской, оснастка для лаборатории, учебный класс, моделизм и ювелирная работа. Для таких задач хватает размера в пределах паспорта, а повторяемость по программе окупает малую жесткость.
Слабое место — производительность. У части настольных станков один резцедержатель, и резец меняют вручную; программа с несколькими инструментами требует револьверной головки или остановок на смену. Если деталь тяжелая или длинная, смотрят горизонтальные токарные станки с ЧПУ. Токарно-фрезерные станки с ЧПУ берут, когда деталь нуждается в лыске, шпоночном пазе или поперечном отверстии.
Горизонтальные токарные станки с ЧПУ
Весь раздел →
SP2138 Токарный станок с ЧПУ с горизонтальной станиной с щитком экраном из оргстекла

SP210 CNC Токарный станок с ЧПУ с горизонтальной станиной

Горизонтальный токарный станок с ЧПУ W 700
Цена ошибки при выборе: серия, которая не по силам станку, выходит с уходом размера из-за износа резца и отжима, а для разовой детали хватило бы и ручного станка. Производительность промышленной машины от него ждать нельзя.
Что уточнить сверх размеров и оборотов
Размеры, обороты, привод и датчик разобраны выше. В паспорте остаются два вопроса, которые на них не опираются.
- Число позиций инструмента и способ его смены.
- Формат управляющей программы и постпроцессор контроллера.