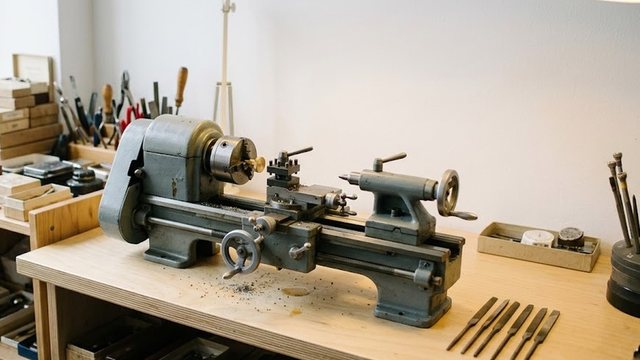
Мини-станок на верстаке и токарный станок на литой станине называют одним словом, хотя возможности у них несопоставимы. Дальше разобрано, как межцентровое расстояние, масса, отверстие шпинделя и диапазон оборотов определяют, какие детали берет настольный станок и где он перестает подходить. Моделей с ценами здесь нет, только сравнение размеров. Станки с числовым управлением вынесены в отдельную тему.
Где проходит граница настольного класса
Настольным называют токарный станок, который ставится на верстак или тумбу и переносится без подъемных средств. Обиходные названия «мини», «маленький», «небольшой», «миниатюрный», «микро» и «компактный» описывают один и тот же сегмент, но разброс внутри него велик. Самый легкий станок из трех в таблице весит в десять раз меньше самого тяжелого.
Для сравнения взяты три серийные модели одного производителя. Данные каждой относятся только к ней, но вместе они показывают, как параметры растут вместе с размером.
Универсальные токарные станки
Весь раздел →
SPA-700P универсальный токарный станок + подставка

SPF-1000PHS универсальный токарный станок с УЦИ

SPA-500P универсальный токарный станок
| Параметр | FD 150/E | PD 250/E | PD 400 |
|---|---|---|---|
| Расстояние между центрами, мм | 150 | 250 | 400 |
| Высота центров (у производителя «swing»), мм | 55 | 70 | 85 |
| Наибольший диаметр над станиной, мм | 110 | 140 | 170 |
| Отверстие шпинделя, мм | 8,5 | 10,5 | 20,5 |
| Масса, кг | 4,5 | 12 | 45 |
| Масса на миллиметр межцентрового расстояния, г | 30 | 48 | 112,5 |
Масса как ориентир жесткости
Масса станка связана с жесткостью станины и с тем, как станок гасит вибрацию. Последняя строка таблицы показывает: на единицу межцентрового расстояния у самой тяжелой модели приходится почти в четыре раза больше массы, чем у самой легкой. Легкий станок с длинной станиной позволяет закрепить более длинную заготовку, но прогибается под резцом сильнее. Для длинной тонкой детали это значит, что точность держится только при малой глубине резания и дополнительной опоре.
Основание вносит свой вклад. Станок массой 45 кг на тонкой столешнице работает хуже, чем на жесткой раме. Выбор опоры разобран в статье о подставке под токарный станок.
Подобрать оборудование под вашу задачу
Обороты и диаметр: скорость резания в цифрах
Скорость резания в метрах в минуту считается по формуле v = π × D × n / 1000, где D диаметр заготовки в миллиметрах, n обороты в минуту. При одних и тех же оборотах скорость растет с диаметром, поэтому диапазон оборотов ограничивает и материал, и размер детали.
Станок PD 400 имеет две ременные ступени, суммарно от 80 до 2800 об/мин. На нижнем пределе заготовка диаметром 85 мм идет со скоростью около 21,4 м/мин, на верхнем деталь диаметром 20 мм дает около 175,9 м/мин. У микростанка FD 150/E нижняя граница выше: 800 об/мин. На его наибольшем диаметре 55 мм получается около 138,2 м/мин, а на верхней границе 5000 об/мин деталь диаметром 10 мм дает около 157,1 м/мин.
Универсальные токарные станки
Весь раздел →
SPF-2000PH универсальный токарный станок с цифровым измерением

SPV-550 универсальный токарный станок

SPD-1000P универсальный токарный станок с цифровым измерением
Поэтому в паспорте смотрят, хватает ли нижнего предела оборотов для самой крупной детали. Если нижний предел дает на большом диаметре скорость выше допустимой для материала, нужен другой материал резца или станок с более низкими оборотами. Допустимые скорости для материала берут у изготовителя инструмента.
У PD 250/E ремень переставляется между ступенями, а электронная регулировка плавно снижает обороты: 100–300 или 100–1000 об/мин, в зависимости от ременной ступени.
Отверстие шпинделя и длина детали
Пруток можно пропустить сквозь шпиндель только пока он тоньше отверстия: у трех станков в таблице это 8,5, 10,5 и 20,5 мм. Это одна из границ, которые после покупки не изменить. Под диаметр заготовки можно подстроить обороты и подачи, а отверстие в шпинделе потом не расширишь.
Рабочую длину детали в центрах сверяют по паспорту: она зависит от положения пиноли, вылета резца и длины центровых отверстий. Для вала с вылетом из патрона запас по длине нужен тем более. Подробности про люнет вынесены в отдельную статью.
Универсальные токарные станки
Весь раздел →
SPI-1000 универсальный токарный станок с цифровым измерением

SPI-1500 универсальный токарный станок с цифровым измерением

SPI-3000 универсальный токарный станок с цифровым измерением
Резьба и подачи на примере PD 250/E
Резьбонарезание зависит от ходового винта и сменных шестерен. У PD 250/E ходовой винт закрыт кожухом, а резьбу задают сменные шестерни для правых и левых шагов. Заявлены метрические шаги от 0,5 до 1,5 мм, автоматические подачи 0,05 и 0,1 мм на оборот идут как опция.
Из этого следует жесткое ограничение: у PD 250/E резьбу с крупным шагом не нарезать. Стандартная метрическая резьба M12 имеет крупный шаг 1,75 мм, то есть лежит за границей диапазона. Прежде чем покупать станок под крепеж, нужно проверить шаги по таблице производителя.
Оснастка для настольного станка
Микростанок вроде FD 150/E держит заготовку в цангах ER 11, задняя бабка у него рассчитана на короткий конус MK 0. Цанговый зажим хорош для тонкого прутка и непригоден для крупных поковок. У станка PD 250/E в комплекте трехкулачковый патрон с реверсивными кулачками, а шпиндельное отверстие у патронной стороны выточено под конус Морзе MT 2. Станок PD 400 имеет конус MK 3 со стороны патрона.
Резцы выбирают по сечению державки под размер суппорта. Люнеты, пластины и СОЖ приобретают отдельно от станка.
Когда настольный станок не подойдет
Настольный станок не подойдет, если изделие длиннее межцентрового расстояния или толще наибольшего диаметра над станиной. Для серийной обработки стали мощность ограничена: у PD 400 на валу 550 Вт при потребляемых 870 Вт. Мощность любого настольного станка проверяют по паспорту. Чем меньше мощность, тем тоньше стружка и больше проходов на деталь.
Цена ошибки при выборе высока там, где параметр нельзя исправить после покупки: отверстие шпинделя, наибольший диаметр, шаги резьбы. Станок с запасом по размерам занимает больше места, но неподходящий размер означает покупку заново. Деревянные заготовки обрабатывают на отдельном классе: токарные станки по дереву рассчитаны на другие скорости и инструмент.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Как подбирать по параметрам
Подбор идет от самой неудобной детали. Сначала определяют наибольшие диаметр и длину заготовки, затем сверяют их с диаметром над станиной и расстоянием между центрами, оставляя запас на центры и вылет. После этого проверяют отверстие шпинделя под пруток, нижний и верхний пределы оборотов под материал и диаметры, шаги резьбы под изготавливаемые детали.
Если требуется больше, чем дает мини-станок, следующий шаг находится среди универсальных токарных станков. Для небольших заготовок и точных деталей рассматривают настольные токарные станки по металлу. Программное управление вынесено в раздел настольных токарных станков с ЧПУ.