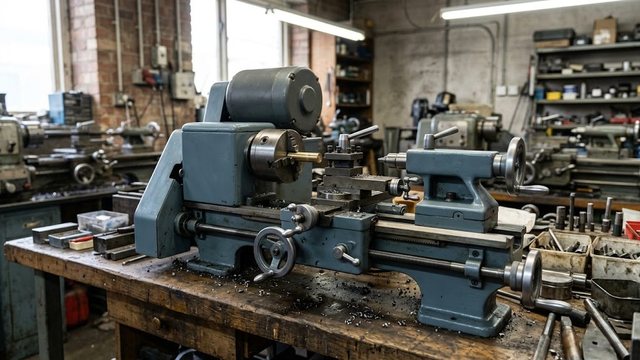
Токарный станок ТВ-16 относится к токарно-винторезным станкам малого размера, которые делали для училищ, техникумов и профтехучилищ. Ниже собраны размеры рабочей зоны, расчет скоростей резания на ступенях привода, устройство основных узлов и проверки перед запуском подержанной машины. Паспортных схем и кинематики здесь нет: по ним нужен документ на конкретный экземпляр.
Происхождение и назначение станка ТВ-16
В описаниях станок ТВ-16 называют настольным станком советского выпуска с 1950-х годов, а прототипом указывают чехословацкий токарный станок TOS MN80. Буквы ТВ означают токарно-винторезный: на нем точат цилиндры, торцы и конусы, растачивают отверстия и режут резьбу.
Для подбора оснастки нужны паспорт и замеры конкретной машины.
Универсальные токарные станки
Весь раздел →
SPA-700P универсальный токарный станок + подставка

SPF-1000PHS универсальный токарный станок с УЦИ

SPA-500P универсальный токарный станок
Технические характеристики токарного станка ТВ-16
В таблице собраны значения из описания станка. Высота центров получена расчетом: наибольший диаметр над станиной равен двум высотам центров.
| Параметр | Значение |
|---|---|
| Наибольший диаметр над станиной | 160 мм |
| Высота центров | 80 мм |
| Расстояние между центрами | 250 мм |
| Частота вращения шпинделя | 160–1600 об/мин, шесть ступеней |
| Продольная подача | 0,05–0,5 мм/об |
| Мощность двигателя | 0,5 кВт |
Размеры 160 и 250 мм задают класс деталей: короткие валики, втулки, фланцы, шкивы, ручки и крепеж. Вал, который длиннее расстояния между центрами, в центрах не закрепить. Поводок и задний центр отнимают часть хода, так что рабочая протяженность детали меньше паспортных 250 мм.
Подобрать оборудование под вашу задачу
Скорость резания на ступенях привода
Верхняя ступень в десять раз быстрее нижней. Скорость резания зависит от размера заготовки: одна и та же ступень на тонком валике и на прутке 50 мм дает разный результат. Расчет по формуле v = π·D·n / 1000, где D выражен в миллиметрах, а n в оборотах в минуту:
Универсальные токарные станки
Весь раздел →
SPF-2000PH универсальный токарный станок с цифровым измерением

SPV-550 универсальный токарный станок

SPD-1000P универсальный токарный станок с цифровым измерением
| Размер заготовки | 160 об/мин | 1600 об/мин |
|---|---|---|
| 20 мм | 10 м/мин | 100 м/мин |
| 50 мм | 25 м/мин | 251 м/мин |
Верхние ступени имеют смысл на малых размерах и мягких материалах. Для прутка 50 мм при 1600 об/мин получается 251 м/мин: для обычного быстрорежущего резца на стали это избыточно, а крупная деталь в трехкулачковом патроне на такой частоте дает биение и вибрацию. Для крупных деталей берут нижние ступени.
Мощность 0,5 кВт ограничивает сечение стружки. Глубину резания на стали подбирают так, чтобы ремень шел без проскальзывания и скорость не просаживалась под нагрузкой.
Станина, бабки и суппорт
Станина несет все остальные узлы, и от ее направляющих зависит геометрия обработки. Передняя бабка содержит шпиндель с патроном и шкивы привода. Задняя бабка с пинолью удерживает центр или сверло и сдвигается вдоль направляющих. Суппорт состоит из продольных и поперечных салазок с поворотным резцедержателем.
Универсальные токарные станки
Весь раздел →
SPI-1000 универсальный токарный станок с цифровым измерением

SPI-1500 универсальный токарный станок с цифровым измерением

SPI-3000 универсальный токарный станок с цифровым измерением
Износ станины на учебных станках неравномерный: основная нагрузка приходится на участок у шпинделя. Там резец работает чаще, и там вырабатывается станина.
Подача и нарезание резьбы на ТВ-16
Продольная подача задается в миллиметрах на оборот шпинделя. Время одного прохода считают как путь резца, деленный на произведение подачи и частоты вращения. Для прохода 100 мм при подаче 0,2 мм/об и 160 об/мин получается 100 / (0,2 · 160) = 3,1 минуты. На 1600 об/мин тот же проход займет 0,31 минуты, но шероховатость и стойкость резца определит уже скорость резания.
Шаг резьбы и подачу задает гитара со сменными шестернями; состав набора берут из паспорта экземпляра. Набор зависит от комплектности станка, поэтому перед работой надо убедиться, что нужные шестерни есть на месте.
Что проверить в подержанном станке
Проверки идут от патрона к суппорту:
- Радиальное биение шпинделя измеряют индикатором на оправке и на посадочной шейке под патрон.
- Осевой люфт и люфт подшипников шпинделя определяют покачиванием оправки рукой.
- Соосность центров проверяют сближением переднего и заднего центров.
- Люфт винтов поперечной и продольной подачи считают по лимбу: холостой ход при реверсе должен быть небольшим и стабильным.
- Пробная проточка вала с обмером в двух сечениях показывает конусность от износа станины у шпинделя: размер у патрона отличается от размера у заднего центра.
Схему проверок можно строить по нормам точности из ГОСТ 18097-93 для токарно-винторезных станков общего назначения. Для малого станка допуски определяет задача: посадка с натягом на шейке требует другой точности, чем изготовление ручки.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Когда ТВ-16 не подходит
Детали с большим поперечным размером и длинные валы станку недоступны. Закаленную сталь, глубокие черновые проходы и серийную работу он тоже осилит плохо: двигатель 0,5 кВт и малая жесткость быстро становятся пределом. Для точных посадок в серии нужна машина с более жесткой конструкцией.
Если задачам не хватает размеров, смотрят настольные токарные станки по металлу и универсальные токарные станки с большей высотой центров. Из учебных станков того же семейства в каталоге есть токарно-винторезный ТВ7М. Режущий инструмент подбирают отдельно, а наборы резцов выбирают по сечению державки под резцедержатель.