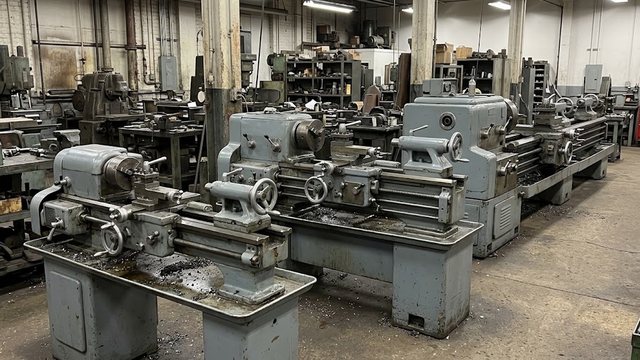
Токарно-винторезный станок 16К20 московский завод «Красный пролетарий» выпускал серийно с 1973 года. Здесь собраны паспортные величины, которые определяют размер и режим обработки детали, устройство узлов, список модификаций и порядок осмотра машины с рук. Современные модели сравниваются с ним по тем же величинам. Кинематическая схема и ремонтные чертежи здесь не приводятся.
Что это за станок и какого он поколения
По ГОСТ 8-82 16К20 отнесена к классу точности Н: это универсальный токарно-винторезный станок нормальной точности. Родословная завода идет от ДИП-200 к 1А62 и 1К62, после чего 16К20 заняла в программе место 1К62. Более современную модель МК6056 справочники называют аналогом 16К20.
Основное назначение 16К20 состоит в единичном и мелкосерийном точении валов, дисков и втулок, подрезке торцов, расточке, отрезке и нарезании резьбы; эти операции выполняет один оператор. Конструкция классическая. В базовом исполнении привод механический: коробка скоростей, коробка подач, ходовой винт для резьбы и ходовой валик для обычных подач. Электронного управления в таком исполнении нет, поэтому качество детали зависит от оператора и от состояния узлов.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Паспортные данные 16К20 в таблице
| Величина | Значение |
|---|---|
| Наибольший размер заготовки над станиной | 400 мм |
| Наибольший размер заготовки над суппортом | 220 мм |
| Расстояние между центрами (РМЦ) | 710, 1000, 1400 или 2000 мм |
| Отверстие в шпинделе | 52 мм |
| Конус шпинделя | Морзе 6 |
| Частота вращения, прямое направление | 12,5…1600 об/мин, 22 ступени |
| Частота вращения, обратное направление | 19…1900 об/мин, 11 ступеней |
| Продольная подача | 0,05…2,8 мм/об |
| Поперечная подача | 0,025…1,4 мм/об |
| Мощность главного двигателя | 11 кВт |
| Масса станка | 2,8…3,6 т в зависимости от РМЦ |
Размер 400 мм задан над станиной. Над суппортом, то есть в зоне, где резец идет вдоль детали, заготовка должна уместиться в 220 мм. Для вала сверяют диаметр над суппортом, 220 мм.
Длина детали в центрах не больше РМЦ и на практике меньше на глубину центровых отверстий и запас под выход резца. Отверстие шпинделя 52 мм пропускает пруток меньшего диаметра, а длинную деталь можно вести через шпиндель при обработке конца.
Подобрать оборудование под вашу задачу
Частота вращения и скорость резания по размеру заготовки
Частота вращения связана с диаметром формулой n = 1000·v/(π·D), где v задана в метрах в минуту, D в миллиметрах. В таблице взята условная скорость резания 100 м/мин, и по ней видно, где диапазон заканчивается.
| Заготовка | Нужная частота вращения |
|---|---|
| диаметр 20 мм | 1592 об/мин |
| 60 мм | 531 об/мин |
| 100 мм | 318 об/мин |
| 220 мм | 145 об/мин |
| 400 мм | 80 об/мин |
На верхней ступени 1600 об/мин скорость 100 м/мин недостижима на заготовках тоньше 20 мм: заготовка в 10 мм при 1600 об/мин дает всего 50 м/мин. Для мелких деталей твердосплавным инструментом на высоких режимах нужна модель с более быстрым шпинделем.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Диапазон 12,5…1600 об/мин перекрывает отношение 128, на 22 ступенях это дает шаг около 1,26 между соседними частотами. Нижние ступени используются при резьбе и при обработке крупных заготовок.
Узлы и места износа
Передняя (шпиндельная) бабка несет шпиндель с внутренним конусом Морзе 6. Люфт и биение шпинделя проявляются на детали сразу: торец и посадочная шейка получаются с отклонением. Подшипники шпинделя и фрикционы коробки скоростей относятся к узлам, которые осматривают первыми.
Суппорт с поперечными салазками и верхними салазками движется по направляющим станины. Резцедержатель на четыре резца принимает державки сечением до 25 × 25 мм. Люфт винтов суппорта видно по лимбу: при реверсе винт делает часть оборота без перемещения салазок. О назначении фартука подробнее рассказано в статье о фартуке токарного станка, о механизме подач в статье о коробке подач.
Задняя бабка имеет пиноль с конусом Морзе 5 и ходом 150 мм. Длинные детали в центрах требуют выверки соосности бабки со шпинделем. Чем конус Морзе отличается по размерам, описано в статье о конусе Морзе.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Резьбы, подачи и быстрые ходы
Нарезание резьбы идет в четырех системах: метрической, дюймовой, модульной и питчевой. Питчевая резьба применяется для червяков, шаг которых задан в питчах. Шаг выбирают рукоятками коробки подач по таблице на станке, ходовой винт включают только для резьбы. Для обычного точения подача идет от ходового валика, поэтому винт изнашивается на проходах заметно меньше.
Поперечная подача вдвое меньше продольной: 1,4 против 2,8 мм/об на верхнем пределе и 0,025 против 0,05 мм/об на нижнем. Быстрые перемещения суппорта идут со скоростью 3800 мм/мин продольно и 1900 мм/мин поперечно. Они ускоряют подвод инструмента и не участвуют в резании.
Модификации 16К20
Буква после номера модели показывает исполнение. Ниже перечислены варианты, описанные в справочнике станков.
- 16К20П: повышенная точность (класс П вместо Н) для деталей, где нужна высокая точность обработки, выпускался в нескольких исполнениях по РМЦ.
- 16К20Г: нормальной точности, с выемкой в станине для деталей большого диаметра.
- 16К20К: с гидрокопировальным устройством для фасонных поверхностей.
- 16К20Р: с резьбонарезным устройством.
- 16К20Ф3 и 16К20Т1: варианты с числовым и оперативным управлением, по организации работы ближе к станкам с ЧПУ, чем к ручным.
Обозначение модификации нужно сверять с шильдиком и паспортом: у станков с одним номером разное оснащение.
Проверка станка перед покупкой с рук
Основное внимание уделяют шпинделю. Индикатор на оправке в конусе показывает биение у торца и на удалении от него; разница говорит об износе подшипников или об изгибе оправки. Затем проверяют параллельность оси шпинделя направляющим станины в вертикальной и горизонтальной плоскостях.
У патрона износ направляющих станины заметнее всего. Пробная проточка вала в двух сечениях и замер показывают конусность: различие диаметров указывает на износ направляющих или на смещение задней бабки; бабку выверяют до вывода об износе станины. Затем слушают коробку скоростей на всех ступенях и проверяют плавность хода пиноли и люфт винтов по лимбам.
Проверяют комплектность: патрон, центры, резцедержатель и принадлежности бабки. Паспорт нужен, чтобы сверить модификацию и класс точности.
Где 16К20 уступает современным станкам
Базовая модель работает вручную. Серию одинаковых деталей оператор повторяет по лимбам, а станок с ЧПУ повторяет цикл по программе. Верхний предел 1600 об/мин ограничивает режимы на тонких заготовках. Мощность 11 кВт ограничивает сечение стружки, которое станок снимает за проход. Шпиндель станка с частотным приводом перекрывает диапазон плавно, без 22 ступеней.
Современные универсальные токарно-винторезные станки сопоставляют с ней по пяти величинам: размер над станиной, РМЦ, отверстие шпинделя, диапазон оборотов и мощность. Если задача требует программного повторения цикла, смотрят токарные станки с ЧПУ. Для ручной работы по валам и резьбе универсальные станки остаются рабочим вариантом.
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок