Школьный станок ТВ-4 строили для учебных мастерских, где школьник впервые встает за токарный станок, и его параметры читаются через эту задачу. В статье разобрано, какие детали он берет по размеру, что дают шесть ступеней оборотов и три шага резьбы, что проверить при осмотре станка прошлых десятилетий и где проходит предел модели. Цен и условий поставки здесь нет.
Назначение и происхождение школьного токарного станка ТВ-4
ТВ-4 выпускался в 1970-х годах. В производстве он сменил первые школьные станки ТВШ-2 и ТВШ-3, а позднее на его место пришел ТВ-6. По назначению это учебный станок по металлу, по точности класс Н (нормальный), по массе 280 кг.
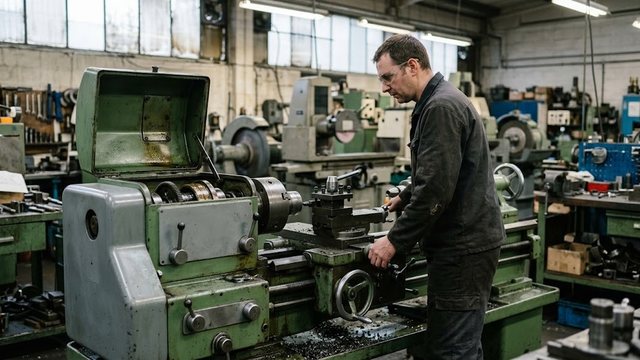
Схема типовая для токарного станка по металлу: передняя бабка со шпинделем, суппорт с резцом на салазках и задняя бабка на станине. Навыки установки заготовки и подбора оборотов переносятся на станки большего размера.
Токарный станок ТВ-4
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Размеры заготовки и технические характеристики ТВ-4
Размерная группа у ТВ-4 небольшая. Основные паспортные значения собраны в таблице.
Таблица 1. Технические характеристики токарно-винторезного станка ТВ-4
| Параметр | Значение |
|---|---|
| Заготовка типа «диск» над станиной | 200 мм |
| Заготовка типа «вал» над суппортом | 125 мм |
| Расстояние между центрами | 350 мм |
| Наибольший путь резца вдоль оси | 300 мм |
| Высота центров | 108 мм |
| Сквозное отверстие в шпинделе | 16 мм, пруток до 15 мм |
| Ход пиноли задней бабки | 65 мм |
| Ход резцовых салазок | 50 мм |
| Размер державки резца | до 10×12 мм |
Размер над суппортом на 75 мм меньше размера над станиной (200 − 125). Диск диаметром до 200 мм проходит над станиной, а вал над суппортом ограничен 125 мм. При обточке вдоль оси считают с 125 мм.
Разница между расстоянием между центрами и наибольшей длиной обтачивания равна 50 мм (350 − 300). Отверстие 16 мм пропускает пруток до 15 мм. Стандартный патрон имеет поперечник 100 мм и навинчивается на резьбу М36×4.
Токарный станок ТВ-4
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 16х16мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 20х20мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 25х25мм (12 шт.)
Подобрать оборудование под вашу задачу
Обороты шпинделя и скорость резания на токарном станке ТВ-4
Вращение задается шестью фиксированными частотами от 120 до 710 об/мин, все значения стоят в первой колонке таблицы ниже. Отношение крайних значений равно 5,9. Плавной регулировки нет, поэтому скорость резания зависит от размера заготовки и от выбранной ступени.
Скорость резания считается по формуле v = π·D·n/1000, где D в миллиметрах, n в оборотах в минуту, v в метрах в минуту. Расчет для двух размеров заготовки:
Таблица 2. Скорость резания по ступеням оборотов, м/мин
| Обороты, об/мин | v при D = 20 мм | v при D = 100 мм |
|---|---|---|
| 120 | 7,5 | 37,7 |
| 160 | 10,1 | 50,3 |
| 230 | 14,5 | 72,3 |
| 375 | 23,6 | 117,8 |
| 500 | 31,4 | 157,1 |
| 710 | 44,6 | 223,1 |
Таблица показывает практическое правило для этого станка: крупная заготовка требует нижних ступеней. На диске диаметром 200 мм скорость при 710 об/мин достигает 446 м/мин, а при 120 об/мин составляет 75,4 м/мин. Верхние обороты годятся для мелких деталей и для чистового прохода по малому диаметру.
Токарный станок ТВ-4
Весь раздел →
Центр токарный упорный с твердосплавным наконечником MT6

Центр токарный упорный с твердосплавным наконечником MT5

Центр токарный упорный с твердосплавным наконечником MT4
Мощность двигателя в справочнике указана 0,6 кВт, а в описании электрооборудования того же источника главный двигатель А031-4 назван мощностью 1,0 кВт. Это расхождение снимается шильдиком двигателя на конкретном станке, и решающим документом служит паспорт экземпляра.
Подачи и резьбы: короткие ряды значений
Продольных подач три, от 0,08 до 0,12 мм/об, средняя 0,1 мм/об. Шагов метрической резьбы тоже три, от 0,8 до 1,25 мм, средний 1 мм.
Малое число подач меняет планирование работы. Проход на весь путь резца 300 мм при подаче 0,1 мм/об и 375 об/мин идет со скоростью 37,5 мм/мин и занимает 8 минут. На нижней ступени с наибольшей подачей (0,12 мм/об и 120 об/мин) суппорт движется со скоростью 14,4 мм/мин, на верхней с наименьшей подачей (0,08 мм/об и 710 об/мин) 56,8 мм/мин.
Дюймовой и многозаходной резьбы в паспортных данных нет. Если такие работы входят в план, нужен станок с коробкой подач и набором шагов, о чем написано в статьях о коробке подач и о дюймовой резьбе.
Обработка металла на ТВ-4 и предел модели
В учебной и мелкосерийной работе станок берет оси и втулки малых размеров, в том числе из прутка. Торцевание и обточка на длину до 300 мм укладываются в паспорт. Сверление по центру через пиноль и нарезание метрической резьбы с тремя паспортными шагами тоже доступны на этом станке. Конус Морзе №2 в пиноли принимает сверла и центры с хвостовиком этого размера.
Граница задана числами паспорта. Расстояние между центрами 350 мм не позволяет ставить длинные валы. Размер 125 мм над суппортом отсекает заготовки крупнее. Мощность двигателя ограничивает сечение стружки, поэтому припуск снимают несколькими проходами.
Для деталей крупнее этих размеров смотрят настольные токарные станки по металлу большего типоразмера или универсальные токарные станки. Выбор идет по размеру над суппортом и расстоянию между центрами, затем по набору шагов резьбы.
Токарные станки по металлу по моделям
Весь раздел →
Центр токарный упорный с твердосплавным наконечником MT3

Центр токарный упорный с твердосплавным наконечником MT2

Центр токарный упорный с твердосплавным наконечником MT1
Осмотр бывшего в употреблении станка: что проверить
Станок ТВ-4, бывший в употреблении, мог выпускаться десятилетия назад, поэтому состояние узлов определяется износом. Проверку начинают с вращения: биение на оправке и люфт в подшипниках, затем состояние резьбы М36×4 под зажимное устройство. После этого смотрят направляющие станины, где износ виден по неравномерному зазору в суппорте на разных участках хода.
Поперечные салазки проверяют на люфт винта, пиноль на соосность с вращающейся осью, а также на плавность хода по всем 65 мм. Шильдик двигателя сверяют с паспортом.
Станок класса точности Н с изношенными направляющими остается учебным и годится для отработки навыков. Состояние станка проверяют пробной деталью: точат цилиндр и измеряют его в нескольких сечениях, расхождение показывает износ направляющих и биение шпинделя.