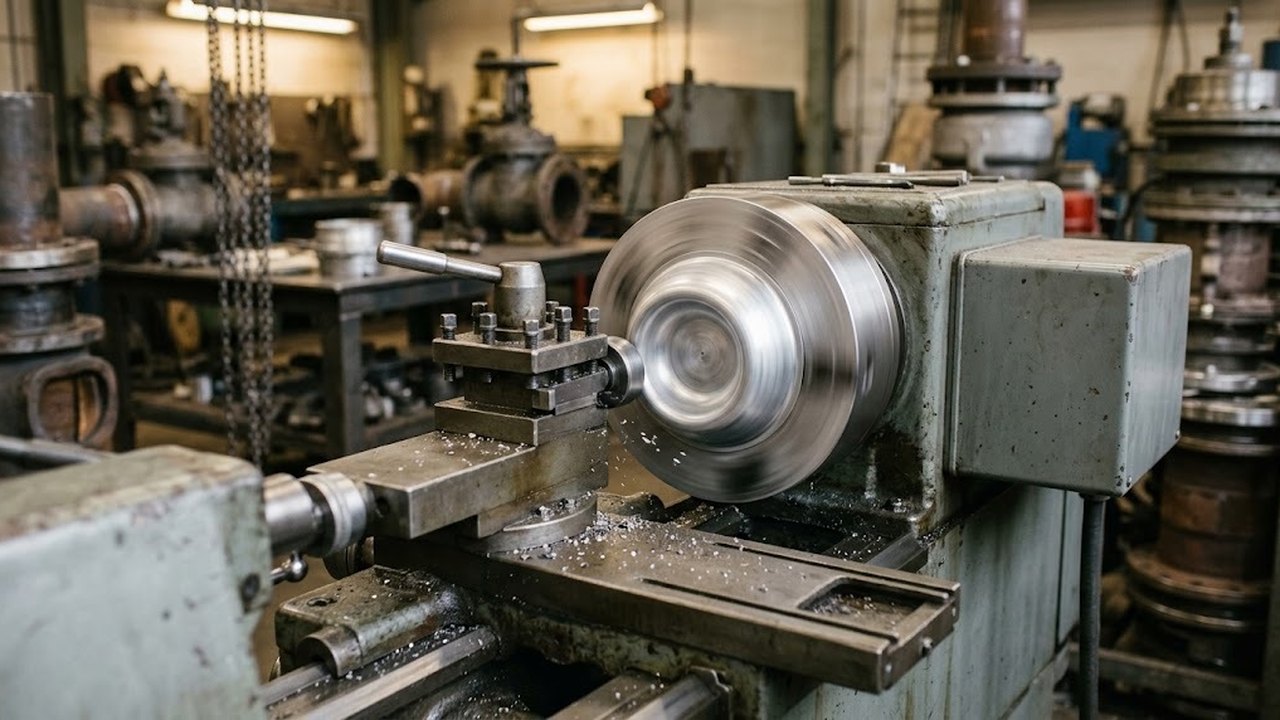
Токарный давильный станок предназначен для изготовления полых тел вращения, например чаши или конуса. Этот станок обрабатывает круг или трубу роликом. Ниже разобрано, как идет такая обработка, чем такая машина отличается от токарно-винторезной и какие строки паспорта сравнивать. Режимы для конкретного сплава здесь не приводятся: их подбирают пробными деталями на самом оборудовании.
Обработка металла на давильном станке
Заготовка вращается вместе с оправкой, а ролик на суппорте давит на металл и укладывает его на оправку. Эту операцию называют также токарно-давильной обработкой, и вместо резцов в ней работают обжимные ролики. Стружка не образуется: металл пластически течет по оправке.
Круг прижимает к оправке задняя бабка с нажимной подушкой. Диаметр готового изделия всегда меньше диаметра исходного круга, поэтому лишний материал утолщается, вытягивается вдоль радиуса или собирается в складки. Подушка и траектория ролика снижают риск складок.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Давильной обработке поддаются стали, а также тугоплавкие и труднодеформируемые сплавы: нержавеющая сталь, инконель, хастеллой. На современном оборудовании формуют и сталь толщиной свыше 25 мм.
Форма изделия и оправка
Форму детали задает оправка. Для мягкого материала ее делают из дерева, пластика или даже льда, для твердого и для больших серий из стали. Одна оправка заменяет пару штампа, поэтому давка удобна для небольших партий и крупных изделий.
Снятием стружки на токарном или фрезерном станке та же форма получается из поковки, и часть заготовки уходит в отходы. При давке материал остается в изделии. Кромку после формовки обрезают резцом на этом же станке. Резьбу на горловине, если она нужна, нарезают отдельной операцией на токарном станке.
Подобрать оборудование под вашу задачу
Давка, раскатка и утонение стенки
Операции делятся по судьбе стенки. При давке круг ложится на оправку, и стенка остается близкой к исходной, пока материал не пошел в складки. При раскатке ролики прокатывают заготовку по вращающейся оправке вдоль образующей детали. Раскатка идет с утонением стенки или без него.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Утонение управляется геометрией. На цилиндре стенку задает зазор между роликом и оправкой. На конусе стенка тоньше там, где конус острее. По углу конуса и исходному диску можно оценить стенку заранее и сверить ее с допуском чертежа.
Чем давильный станок отличается от токарного
Кинематика у обеих машин близка: шпиндель вращает заготовку, суппорт ведет инструмент по осям. Различия лежат в нагрузках и оснастке.
| Узел | Токарно-винторезный станок | Давильный станок |
|---|---|---|
| Инструмент | резец, снимает стружку | ролик, формует без стружки |
| Заготовка | пруток или поковка в патроне | лист-круг или труба на оправке |
| Задняя бабка | центр поддерживает длинную деталь | подушка прижимает круг к оправке |
| Усилие | усилие резания | усилие деформации |
В паспортах, разобранных ниже, усилие задней бабки давильных машин составляет от 24 до 266 кН.
Строки паспорта трех моделей
Линейка давильных станков с ЧПУ одного производителя дает представление о масштабе параметров. Три модели показывают разброс внутри линейки и не описывают весь класс.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
| Модель | Наибольший диаметр заготовки, мм | Обороты шпинделя, об/мин | Привод шпинделя, кВт | Усилие задней бабки, кН | Ход по Z, мм |
|---|---|---|---|---|---|
| MJC SP-42.50 | 1066 | 0-1400 | 38 | 24 | 500 |
| MJC SP-48.100 | 1219 | 0-1200 | 75 | 24 | 610 |
| MJC SP-78.200 | 1980 | 0-1000 | 222 | 266 | 762 |
Вторая модель берет круг больше первой на 153 мм, привод у нее почти вдвое мощнее, а усилие бабки прежнее. Круг, привод и прижим растут независимо, поэтому выбирать по одной строке нельзя.
От первой модели к третьей поперечник вырос в 1,9 раза, привод в 5,8 раза, прижим в 11 раз. Прижим растет заметно быстрее. Обороты при этом снижаются: у самой крупной модели 1000 об/мин против 1400 у самой малой.
Токарный станок с ЧПУ и ручная давка
Ручная давка издавна идет на токарном станке. Мастер ведет рычаг с роликом по опоре и укладывает мягкий тонкий лист на оправку, а подушку ставит в заднюю бабку или в пиноль. Так формуют посуду из алюминия, меди и латуни.
Предел такой работы задают узлы. Шпиндель и станину универсального токарно-винторезного станка рассчитывают на усилие резания. Паспорт универсального токарного станка не нормирует усилие ролика, поэтому толстая сталь и серия деталей остаются за специализированной машиной.
Токарно-винторезные станки
Весь раздел →
Токарно-винторезный станок STALEX CM6241/1500

Токарно-винторезный станок STALEX CM6241/1000

Станок токарно-винторезный Stalex C0632D/1000
У токарного станка с ЧПУ кинематика та же, что у давильной машины с ЧПУ. Программа может вести ролик по той же траектории, что и резец. Ограничение задают жесткость и узел прижима. Давку сплава с высоким пределом текучести на такой машине сначала проверяют у изготовителя.
Что проверить при выборе
Строки паспорта определяют, возьмет ли машина деталь:
- наибольший диаметр заготовки и ход по оси Z, от него зависит длина оправки;
- материал и размер круга, от них зависит привод шпинделя;
- усилие задней бабки, оно удерживает круг от складок;
- диапазон оборотов, при больших кругах он ниже;
- система управления: ручная или ЧПУ, у трех моделей выше стоит Siemens Sinumerik One.
Для разовой детали ЧПУ окупается слабо, и ручная давка на токарном станке остается рабочим вариантом. В серии повторяемость обеспечивает программа: ролик проходит одну траекторию, и оператор не держит рычаг.