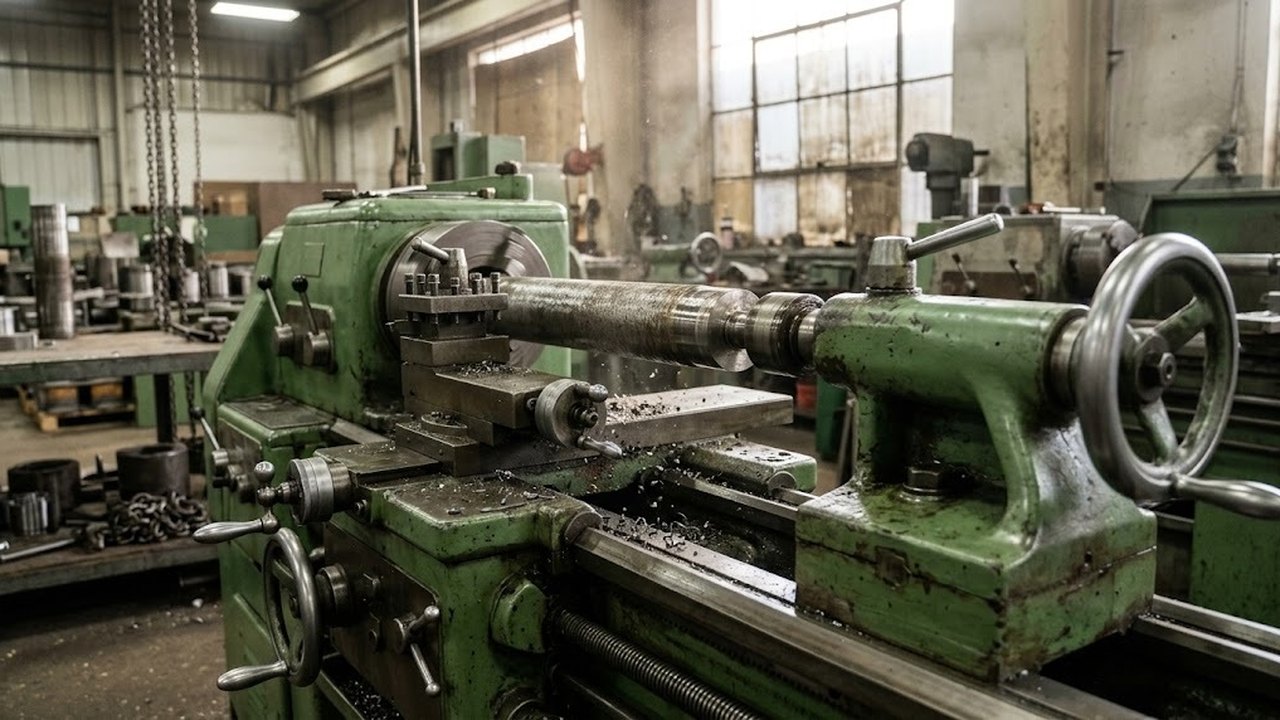
Токарно-винторезный станок 16К25 относится к универсальным машинам с высотой центров 250 мм, у 16К20 она равна 215 мм. Ниже разобрано, какие размеры и какие частоты вращения с подачами заложены в паспорт, чем машина отличается от 16К20 и где ее пределы. Оснастка, то есть патроны и резцы, описана в других статьях блога.
Где 16К25 стоит в ряду токарно-винторезных станков
Справочник станков называет 16К25 заменой модели 1К625. Класс точности по ГОСТ 8-82 обозначен буквой Н, это нормальная точность. Ближайший родственник в том же ряду, 16К20, помогает увидеть, что дает большая высота центров.
Таблица сравнивает две модели по справочным данным.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
| Параметр | 16К20 | 16К25 |
|---|---|---|
| Над станиной, мм | 400 | 500 |
| Над суппортом, мм | 220 | 290 |
| Высота центров, мм | 215 | 250 |
| Отверстие в шпинделе, мм | 52 | 52 |
| Частоты вращения, об/мин | 12,5–1600 | 12,5–1600 |
| Главный двигатель, кВт | 11 | 11 |
Отверстие шпинделя и двигатель в справочнике совпадают, как и ряд частот вращения. Значит, 16К25 берут ради габарита заготовки: размер заготовки над станиной больше на 100 мм, то есть в 1,25 раза. Ради другого ряда скоростей или большей мощности выбирать эту модель нет смысла.
Размеры заготовки над станиной и РМЦ
Высота центров 250 мм задает наибольшую заготовку над станиной: удвоенная высота дает 500 мм. Над суппортом свободно проходит заготовка до 290 мм. Для наружной обработки по всей длине ориентиром служит именно эта цифра, потому что поперечные салазки с резцедержателем занимают место над направляющими станины.
РМЦ, наибольшая длина устанавливаемой детали, выпускается в четырех исполнениях: 710, 1000, 1400 и 2000 мм. Продольный ход суппорта в каждом исполнении короче РМЦ на 65 мм (645, 935, 1335 и 1935 мм).
Допустимая масса детали зависит от способа крепления: в центрах справочник дает 650–1800 кг, в патроне до 300 кг. Для длинных тонких валов нагрузку на заготовку снимает люнет, о нем есть отдельная статья.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Подобрать оборудование под вашу задачу
Шпиндель и коробка скоростей: 22 ступени прямого вращения
Шпиндель вращается в прямом направлении с частотой от 12,5 до 1600 об/мин на 22 ступенях. Обратное вращение проходит 11 ступеней от 19 до 1900 об/мин. Переключение ступеней идет через коробку скоростей в передней бабке. Реверс нужен, например, чтобы вернуть каретку в начало прохода при нарезании резьбы.
Коническое отверстие шпинделя выполнено по ГОСТ 2847-67 под конус Морзе 6, сквозное отверстие равно 52 мм. Через него проходит пруток толщиной до 50 мм. Ось шпинделя совпадает с осью центров, а жесткость передней опоры определяют подшипники.
Размах частот легко перевести в скорость резания по формуле: поперечный размер детали, умноженный на число Пи и на частоту вращения. На заготовке 20 мм верхняя ступень, 1600 об/мин, дает около 100,5 м/мин. На заготовке 290 мм нижняя ступень, 12,5 об/мин, дает около 11,4 м/мин. Отношение крайних частот равно 128, и этот запас позволяет работать и с мелким валиком, и с крупной заготовкой в одном станке.
Коробка подач, ходовой винт и нарезание резьбы
Продольные подачи лежат в пределах от 0,05 до 2,8 мм/об, поперечные от 0,025 до 1,4 мм/об, то есть ровно вдвое мельче. Продольных ступеней 22, поперечных 24. Подачи берет фартук от коробки подач и передает на каретку и поперечные салазки.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Нарезание ведет ходовой винт, а шаг задает настройка коробки подач. Система шагов бывает четырех видов:
- метрическая: шаги от 0,5 до 112 мм;
- дюймовая: от 56 до 0,5 ниток на дюйм;
- модульная: модуль от 0,5 до 112;
- питчевая: диаметральный питч от 56 до 0,5.
Дюймовый шаг нужен для деталей по старой и импортной документации. Модульный применяют на червяках, питчевый на червяках и шестернях дюймовой системы.
Салазки, задняя бабка и размеры машины
Поперечное перемещение суппорта составляет 300 мм, перемещение резцовых салазок 150 мм. Резцовые салазки подходят для коротких конусов, которые обрабатывают поворотом салазок.
Задняя бабка имеет ход пиноли 150 мм и конус Морзе 5. Центр и сверло с хвостовиком Морзе 5 садятся в пиноль напрямую, оправки других размеров ставят через переходную втулку.
Габариты при РМЦ 1000 мм равны 2795 на 1240 на 1500 мм, масса станка в этом исполнении 3095 кг. Основание готовят заранее, требования к нему собраны в статье про фундамент.
Точность 16К25 и что проверять на подержанной машине
Справочник указывает достигаемую шероховатость поверхности Ra 0,32 мкм. Цифра относится к исправной машине с правильно заточенным резцом и жесткой оснасткой. На изношенной машине она недостижима.
Перед покупкой машины с большим сроком службы проверяют узлы, которые изнашиваются первыми:
- люфт шпинделя в подшипниках: токарь смотрит биение патрона и торца;
- износ направляющих станины возле передней бабки, где каретка изнашивает станину больше всего;
- люфт ходового винта и винта поперечной подачи;
- шум и нагрев коробки скоростей на разных ступенях.
Под обозначением 16К25 и близкими обозначениями продаются станки разных заводов и лет выпуска. Мощность двигателя и размеры шпинделя у них могут расходиться со справочными значениями, поэтому сверять нужно паспорт конкретной машины.
Когда 16К25 не подходит
Заготовка тяжелее 300 кг в патроне или диаметром больше 290 мм над суппортом выходит за допустимые размеры станка. Для крупных дисков и корпусов выбирают токарно-карусельные станки, где заготовка лежит на планшайбе. Прутки толще 50 мм не пройдут через шпиндель, их обтачивают на станках с более широким отверстием.
Токарно-карусельные станки по моделям
Весь раздел →
Токарно-карусельные станки 1512 (1512Ф1)
Токарно-карусельный станок 1525
Партии одинаковых деталей экономичнее вести на токарных станках с ЧПУ по металлу: ручная настройка суппорта на каждой детали теряет время. Для единичных заказов и ремонта, а также деталей с резьбой разных систем подходят универсальные токарно-винторезные станки, и 16К25 в этой группе занимает место между 16К20 и тяжелыми машинами.