Промышленным токарный станок по металлу называют по режиму работы: длинные смены, обработка поковок и проката, серии одинаковых деталей. В паспорте нет графы «промышленный», поэтому класс определяют по нескольким числам. Ниже они разобраны на примере паспортных данных универсального токарно-винторезного станка с расчетом момента и скорости резания. Выбор по бренду и цене в статье не рассматривается.
Чем промышленный станок отличается от мастерского
Мастерской станок делает штучные детали и ремонт, цеховой работает на износ и держит размер от первой детали партии до последней. Это различие видно в паспорте по массе, мощности привода, диапазону оборотов и классу точности. Один параметр класс не задает: тяжелая станина с вялым двигателем остается тяжелой станиной с вялым двигателем.
Для расчетов ниже взяты паспортные данные одного универсального токарно-винторезного станка из справочника. Это пример для расчета, класс он не задает.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
| Параметр | Значение в примере | Что показывает параметр |
|---|---|---|
| Диаметр над станиной | 400 мм | Максимальная заготовка при вращении над направляющими |
| Диаметр над суппортом | 220 мм | Заготовка, которая проходит над поперечным суппортом |
| Мощность главного привода | 11 кВт | Запас на черновой проход по стали |
| Масса | 2835–3685 кг | Инерция станины, которая гасит вибрацию |
| Обороты шпинделя | 12,5–1600 об/мин | Диапазон под разные диаметры и материалы |
| Класс точности | Н | Нормальная точность в ряду классов |
Разрыв между 400 и 220 мм читается просто: заготовка диаметром 400 мм встанет в патрон, но обтачивать суппортом вдоль станины можно заготовки диаметром до 220 мм. Для длинных валов важен диаметр над суппортом.
Какие операции закрывает станок и где нужен запас
Токарная обработка работает с телами вращения: валами, втулками, фланцами. Основа операций: наружное точение, расточка отверстий, подрезка торцов, нарезание резьбы, сверление по оси детали. Диаметр над станиной определяет, какую заготовку вообще можно поставить, а остальные операции предъявляют требования к приводу и подачам.
На настольном токарном станке выполняются те же операции, но заготовки имеют малый диаметр, а съем небольшой. Граница проходит по нагрузке: пока станок обрабатывает заготовку без вибрации на нужной подаче, настольного исполнения достаточно.
Нарезание резьбы, метрической или дюймовой, добавляет свое требование: ходовой винт и коробка подач должны выдерживать длинную резьбу без накопленной ошибки шага, и износ этих узлов в серии заметнее, чем в разовой работе. Для резьбы также важна конфигурация коробки подач: набор шагов в ней задает, какие виды резьбы станок нарежет без перенастройки.
Подобрать оборудование под вашу задачу
Масса станины и устойчивость на обдирке
Масса нужна для гашения вибрации. На черновом проходе резец снимает толстую стружку, усилие резания растет, и станок с легкой станиной начинает вибрировать раньше, чем исчерпает мощность двигателя. Тогда предел съема задает вибрация, и мощность двигателя остается неиспользованной.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
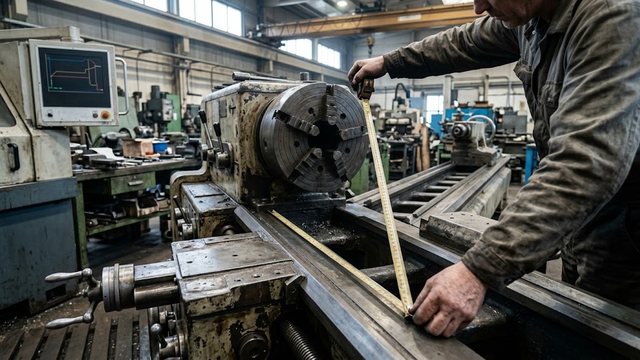
Масса станка растет вместе с длиной станины. В примере наибольшая длина обрабатываемой детали бывает 710, 1000, 1400 и 2000 мм, масса лежит в пределах от 2835 до 3685 кг. Разница в массе между исполнениями с длиной 710 и 2000 мм составляет 850 кг при том же диаметре над станиной и том же двигателе.
Тяжелый станок требует основания под нагрузку и подъема при установке. Расчет фундамента вынесен в отдельную статью о фундаменте под станок.
Мощность двигателя и крутящий момент на шпинделе
Киловатты сами обработку не делают. Сила резания создает на шпинделе момент сопротивления, а допустимый момент зависит от оборотов: M = 9550 · P / n, где P в киловаттах, n в оборотах в минуту, M в ньютон-метрах.
При мощности 11 кВт и 400 об/мин момент по формуле составляет около 263 Н·м. При 1600 об/мин та же мощность дает всего около 65,7 Н·м. Чем быстрее вращается шпиндель, тем слабее он держит нагрузку на резце.
Формула идеальная: потери в ремнях и коробке она не учитывает. На самых низких оборотах момент ограничен прочностью шестерен, и подставлять в формулу 12,5 об/мин нельзя. В паспорте нужно искать режим, для которого заявлена мощность, и смотреть, на каких оборотах она реально доступна.
Обороты и скорость резания на разных диаметрах
Скорость резания считается так: v = π · D · n / 1000, где D диаметр заготовки в миллиметрах, v в метрах в минуту. Она зависит от диаметра так же сильно, как от оборотов.
На самой низкой ступени 12,5 об/мин заготовка диаметром 400 мм вращается со скоростью резания около 15,7 м/мин. На верхней ступени 1600 об/мин пруток диаметром 50 мм дает около 251 м/мин. Разница между крайними оборотами станка составляет 128 раз, а между этими двумя режимами скорость резания отличается примерно в 16 раз.
Из этого следует правило проверки: низ диапазона должен давать нужную скорость на самом большом диаметре, верх диапазона на самом малом. Если ступеней мало, на одном из краев приходится резать не на оптимальной скорости.
Класс точности и серийная работа
Токарно-винторезные станки делятся на классы точности Н (нормальная), П (повышенная), В (высокая), А (особо высокая) и С (особо точная). Класс конкретного станка берется из паспорта: в примере это Н. Повышенный и высокий классы нужны там, где допуск на деталь строже, чем обеспечивает станок нормальной точности.
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок

1М63 станок токарно-винторезный
Класс записан в паспорте для нового станка. Через несколько лет работы реальная точность определяется износом направляющих, люфтами в передачах и состоянием шпиндельных подшипников. Поэтому у станка с наработкой проверяют биение шпинделя и параллельность его оси станине по нормам точности из паспорта, а шильдика для этого мало.
Когда заготовка велика для токарно-винторезного станка
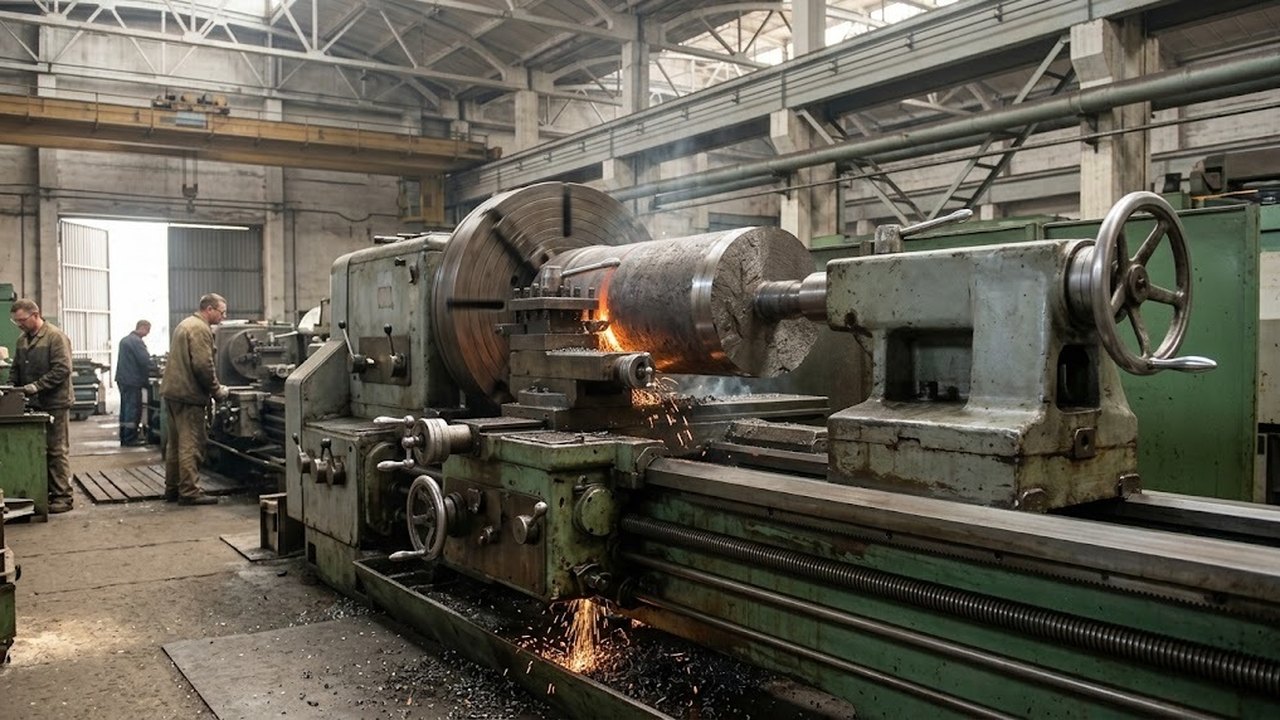
Если деталь тяжелая и широкая, но короткая, горизонтальный токарный станок становится неудобным: заготовку трудно выставить в патроне. Для таких деталей используют токарно-карусельные станки с горизонтальной планшайбой. В ряду диаметров карусельных станков первый типоразмер равен 800 мм, каждый следующий крупнее в 1,26 раза: 1000, 1250, 1600 мм и далее.
Для обычных валов, фланцев и втулок хватает токарно-винторезных станков. Тяжелые длинные валы обрабатывают на тяжелых токарных станках, а перед выбором стоит проверить, помещается ли заготовка над станиной.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
ЧПУ и универсальное исполнение в серии
Наличие ЧПУ само по себе класса не задает: масса, мощность и класс точности берутся из паспорта станка. Система ЧПУ убирает ручную подачу, повторную выставку и разброс размеров между операторами. На партии одинаковых деталей это сокращает время и снижает брак.
Универсальный станок с ручным управлением остается основой ремонтных участков и штучного производства. Он гибче при смене детали и проще при обслуживании. Токарные станки с ЧПУ по металлу окупаются там, где деталь повторяется, а программу пишут один раз.
Что проверить в паспорте перед выбором
- Оба диаметра: над станиной и над суппортом.
- Расстояние между центрами по длине самой длинной детали с запасом на крепление.
- Диаметр отверстия шпинделя, если в работе трубы и прутки.
- Режим, для которого указана мощность, и обороты, на которых она доступна.
- Класс точности и допуски на детали, которые предстоит делать.
- Массу и требования к основанию.
Список коротко отвечает на вопрос, что искать в характеристиках токарно-винторезных станков и станков с ЧПУ.