Выбор токарного станка для изготовления деталей в цехе начинается с трех величин: размер партии, габарит самой крупной заготовки и время наладки. Ниже разобраны типы по серийности, расчет штучного времени и размерные параметры на примере одной модели. Цен, марок и наличия здесь нет.
Тип токарного станка по размеру партии
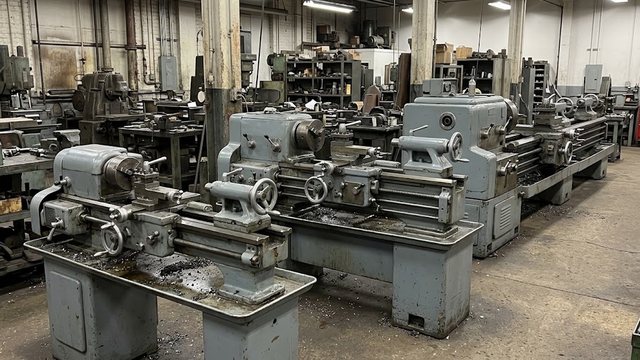
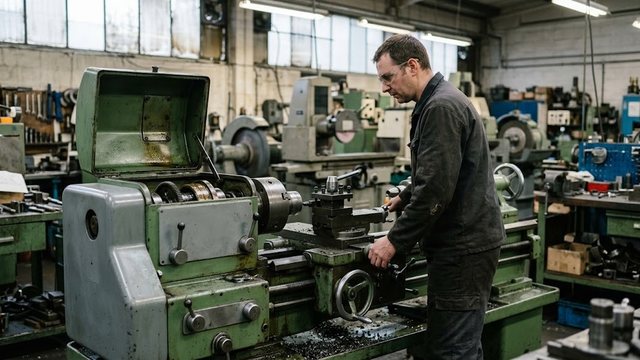
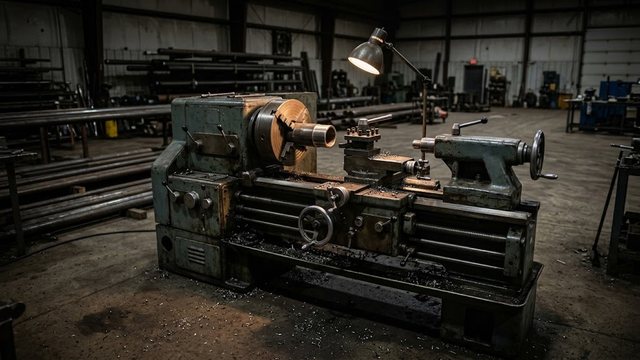
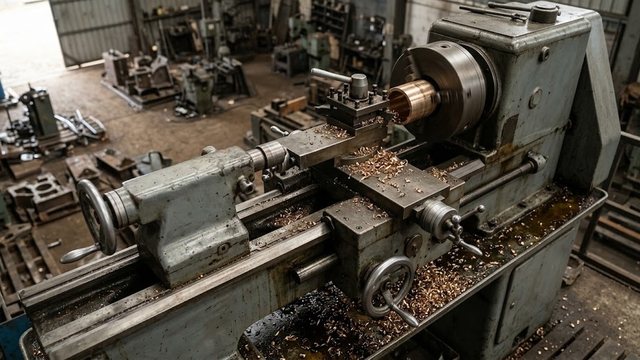
Токарно-винторезные станки применяют в единичном и мелкосерийном производстве. Оператор ведет суппорт сам, наладка короткая, а на каждую деталь уходит много времени. Станки с ЧПУ работают партиями в десятки и сотни штук: управляющая программа пишется один раз и дальше повторяется. Автоматы продольного точения идут в крупное и массовое производство, многошпиндельные автоматы в серийное. Прутковые автоматы берут калиброванный пруток.
| Тип | Заготовка | Для какого производства |
|---|---|---|
| Токарно-винторезный универсальный | вал, втулка, фланец, штучная заготовка | единичное и мелкосерийное |
| С ЧПУ | штучная заготовка или пруток | партии в десятки и сотни штук |
| Многошпиндельный (прутковый) автомат | пруток круглого, шестигранного и квадратного сечения | серийное |
| Автомат продольного точения | пруток в цанге, мелкие детали | крупное и массовое |
Токарно-револьверный станок держит в головке набор инструмента под одну деталь, заготовкой часто служит пруток. Наладка на новую деталь здесь дольше, чем на универсале, зато резцы стоят на местах и несколько операций идут подряд. Горизонтальный токарный станок с осью шпинделя вдоль станины годится для валов и втулок. Вертикальные токарно-карусельные станки нужны для тяжелых и коротких заготовок: наибольший диаметр обрабатываемой заготовки выбирают из ряда от 800 до 20000 мм по ГОСТ 600-80, соседние значения различаются в 1,26 раза.
Горизонтальные токарные станки с ЧПУ
Весь раздел →
SP2138 Токарный станок с ЧПУ с горизонтальной станиной с щитком экраном из оргстекла

SP210 CNC Токарный станок с ЧПУ с горизонтальной станиной

Горизонтальный токарный станок с ЧПУ W 700
Наладка и штучное время на примере партии
Время на деталь складывается из штучного времени и доли наладки: Тпз / n + tшт, где n равно размеру партии. Условный пример: наладка занимает 2 часа, то есть 120 минут, точение одной детали 6 минут.
- Партия 20 деталей: (120 + 20 × 6) / 20 = 12 минут на деталь. Наладка съедает половину времени.
- Партия 50 деталей: (120 + 50 × 6) / 50 = 8,4 минуты.
- Партия 500 деталей: (120 + 500 × 6) / 500 = 6,24 минуты.
На малой партии выигрывает машина с короткой наладкой, и это часто универсал. С ростом партии наладка растворяется в штучном времени, и дороже начинает стоить сам цикл точения. При большой партии ЧПУ сокращает tшт и повторяемо держит размер. Если условно принять для ЧПУ наладку 4 часа (240 минут) и точение 4 минуты, партия 50 даст (240 + 50 × 4) / 50 = 8,8 минуты, то есть чуть хуже универсала, а партия 500 даст (240 + 500 × 4) / 500 = 4,48 минуты. Выигрыш ЧПУ появляется там, где наладка успевает раствориться в сотнях деталей. Нарезание резьбы по циклу тоже идет без участия оператора. Совет ломается на единичном заказе: время на программу и проверку первой детали сравнимо со временем точения.
Подобрать оборудование под вашу задачу
Обработка над станиной и над суппортом
Основной параметр токарного станка называет паспорт: наибольший диаметр обработки над станиной. Паспорт даже одной универсальной модели дает два размера. У токарно-винторезного 16К20 над станиной 400 мм, над поперечным суппортом 220 мм. Разница между размерами 180 мм. Заготовка 300 мм ляжет в патрон, но по всей длине резец ее не обработает: суппорт упирается раньше. Рабочим считается меньшее число.
Данные одной модели показывают порядок величин. Для другого оборудования цифры берут из его паспорта.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Расстояние между центрами и длина заготовки
Размер изделия вдоль оси паспорт задает рядом исполнений. У 16К20 это 710, 1000, 1400 и 2000 мм. Заготовка длиннее ряда между центрами в станок не помещается, поэтому самую длинную заготовку цеха сверяют с максимумом ряда заранее, с запасом на патрон и центр.
Передняя бабка несет шпиндель, а задняя бабка с центром поддерживает вращение вала. Длинный тонкий вал прогибается под резцом, и для него предусматривают люнет. Из расстояния между центрами и диаметра заготовки получается отношение длины к диаметру, от него зависит жесткость вала.
Обороты шпинделя и окружная скорость
Обороты шпинделя у 16К20 лежат в диапазоне от 12,5 до 1600 в минуту, то есть в 128 раз. Мощность электродвигателя главного движения 11 кВт. Скорость резания считается по формуле v = π × D × n / 1000. Заготовка 400 мм на нижнем краю диапазона дает около 15,7 м/мин. Заготовка 50 мм на верхнем краю дает около 251 м/мин. Две детали одного цеха просят разных режимов, и широкий диапазон закрывает обе.
Мощность определяет, какой слой металла за проход снимет резец на крупной заготовке. Высокие обороты нужны, чтобы на малых диаметрах получить скорость резания для чистовой обработки. Система ЧПУ с режимом постоянной скорости резания поддерживает ее при изменении сечения по ходу программы, на универсале оператор переключает ступени вручную.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Двигатель на 11 кВт требует трехфазного питания, и это входит в подготовку места. Основание и анкеровка разобраны в отдельной статье о фундаменте под станок.
Парк из двух станков для небольшого цеха
Один универсальный станок закрывает единичные заказы, ремонт и пробные детали. ЧПУ берет повторяющиеся партии. Пока в цехе одна машина, отказ узла останавливает весь токарный участок. Два станка разных типов делят работу и подстраховывают друг друга.
Условие для ЧПУ: есть наладчик и программа, иначе он стоит. Если серийных заказов нет, вторая машина простаивает, и тогда выгоднее один универсал с запасом по размерам заготовки. Если все детали малые и берутся из прутка, ближе автомат или револьверный станок.
Оснастка участка: патрон, люнет, пластины
Патрон выбирают под форму заготовки: для круглой хватает самоцентрирующего, для квадратной и нестандартной нужен четырехкулачковый. Быстросменные кулачки уменьшают Тпз из расчета выше. СОЖ нужна для режимов с высокой скоростью резания и для чистовой обработки.
Режущий инструмент для партии подбирают по ресурсу кромки. Резцы со сменными пластинами меняют режущую кромку на месте без переточки. Для партии это важнее цены пластины, потому что смена и заточка инструмента во время партии удлиняют штучное время. Напайные резцы остаются разумным выбором для единичной работы и ремонта. Патрон подбирают под посадочный размер шпинделя, люнет под диаметр и длину вала.
Данные для подбора станка
Перед запросом цеху полезно собрать несколько цифр и формулировок:
- наибольший размер заготовки поперек и вдоль оси в миллиметрах;
- материал и состояние: прокат, поковка, отливка;
- размер типовой партии и частота повторов заказа;
- требуемая точность и шероховатость поверхности;
- наличие трехфазного питания нужной мощности.
По этим данным видно, нужен ли универсальный токарно-винторезный станок, ЧПУ, токарно-карусельный станок или автомат. Размеры заготовки отсекают модели по сечению и длине. Остальное уточняется по паспорту конкретной машины.
Универсальные токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный MetalMaster X32100

Станок токарно-винторезный MetalMaster X32100 с УЦИ