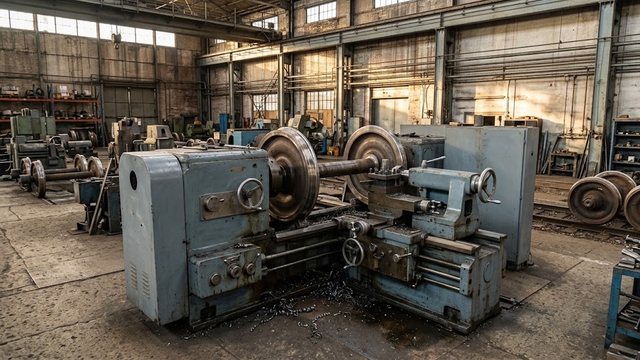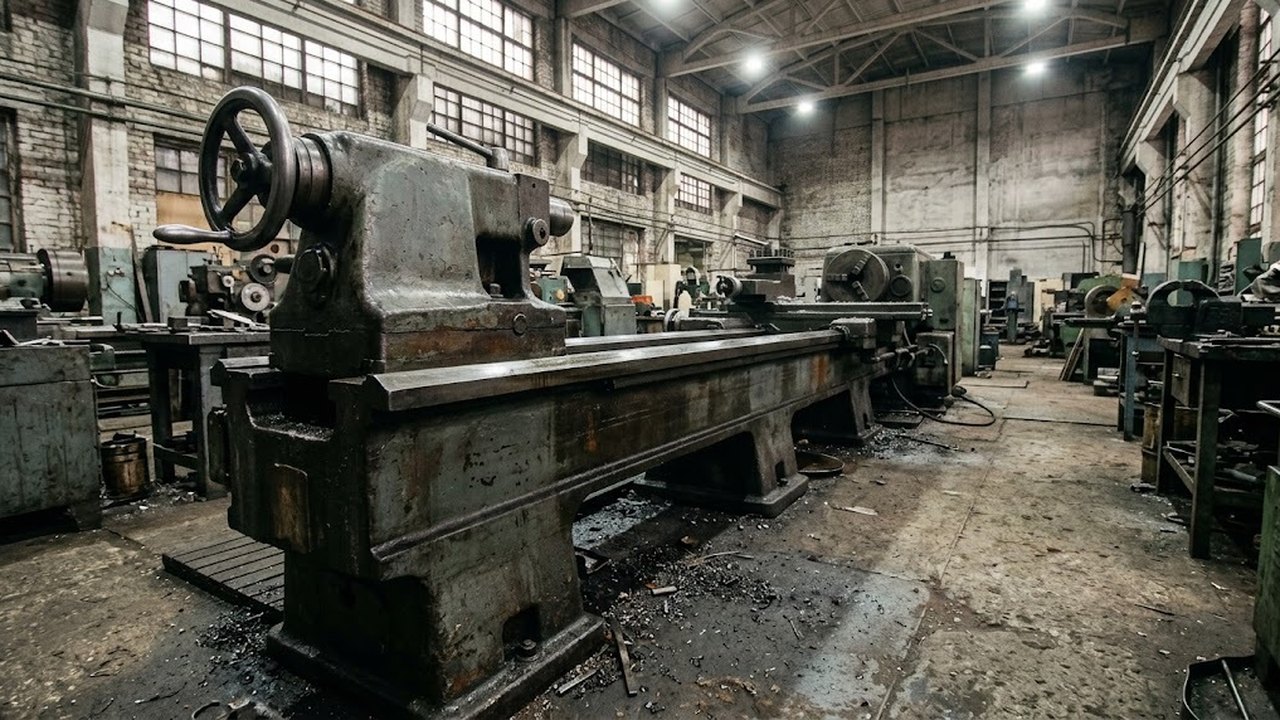
Токарный станок СССР приходит в цех с паспортом, и в нем уже записано почти все, что нужно для выбора замены. Дальше разобрано, как читать обозначение модели и какие цифры из паспорта переносятся на современную машину. Опорой служит 16К20: у него сохранились открытые данные, а среди токарных машин СССР он остается одним из самых узнаваемых. Историю изобретения здесь не пересказывают.
Какие токарные станки СССР остались в работе
Среди советских токарных машин самыми массовыми считают 1К62 и 16К20. Второй выпускал московский завод «Красный пролетарий» с 1973 года, а основная масса продукции завода вышла в период с 1956 по 1991 год. С новыми машинами по паспорту сравнивают 16К20.
Точность токарно-винторезных машин делится на пять классов. 16К20 относится к классу Н, то есть к нормальной точности. Прецизионная работа требует машины другого класса.
В ряду СССР были и машины с ЧПУ: в этот список входят 16К20 в исполнении с ЧПУ, куйбышевский 16Б16 и ленинградский ЛА155. Базовыми системами токарной группы значились НЦ-31 и 2Р22. Если на машине до сих пор стоит такая стойка, вопрос о замене электроники встает раньше вопроса о замене станины.
Маркировка станков СССР: как читать обозначение
Обозначение 16К20 раскладывается так: цифра 1 называет группу токарных станков, цифра 6 указывает тип, а число 20 соответствует высоте центров 200 мм, то есть расстоянию от оси шпинделя до направляющих станины. Буква К в обозначении отмечает модернизацию базовой модели; 1К62 и 16К20 различает числовая часть.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Окончание Ф с цифрой, как у карусельного 1512Ф1, говорит об оснащении цифровой индикацией или системой ЧПУ. Полная расшифровка групп и типов дана в статье о маркировке токарных станков.
Подобрать оборудование под вашу задачу
Что записано в паспорте 16К20
Наибольший диаметр заготовки над станиной составляет 400 мм, над поперечным суппортом 220 мм. Длина обрабатываемого изделия зависит от исполнения: 710, 1000, 1400 или 2000 мм. Мощность главного привода 11 кВт, частота вращения шпинделя лежит от 12,5 до 1600 об/мин.
Масса зависит от длины станины и колеблется от 2835 до 3685 кг. Масса нужна сразу при подготовке места: фундамент считают по массе машины и по нагрузке от заготовок.
Резьбы 16К20 нарезает четырех видов: метрическую, дюймовую, модульную и питчевую. Для сравнения с новой машиной это один из самых легко теряемых пунктов: в карточках STALEX на странице раздела виды резьб не указаны.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Современные аналоги 16К20 по размерам и оборотам
Ближайшие по классу современные модели из каталога STALEX дают такую картину.
| Модель | Диаметр над станиной, мм | Над суппортом, мм | Частота вращения, об/мин |
|---|---|---|---|
| 16К20 | 400 | 220 | от 12,5 до 1600 |
| STALEX C6246E | 460 | 270 | от 25 до 1700 |
| STALEX C6251 | 510 | 305 | от 25 до 1600 |
| STALEX C6256 | 560 | 355 | от 25 до 1600 |
| STALEX C6266A | 660 | 440 | от 25 до 1600 |
C6246E крупнее 16К20 на 60 мм по диаметру над станиной и на 50 мм над суппортом. Нижняя граница оборотов у современных моделей в таблице вдвое выше: 25 против 12,5. Для крупных заготовок на малых оборотах и для нарезания резьбы с малой скоростью это ограничение придется проверить по паспорту конкретной модели.
Верхняя граница почти не изменилась. На диаметре 20 мм при 1600 об/мин скорость резания составляет около 100 м/мин, при 1700 об/мин около 107 м/мин. Переход с советской машины на такую модель поэтому не расширит скоростной диапазон для мелких деталей. Выигрыш дают состояние узлов и электрика.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Какие параметры сверять при замене
В карточках моделей STALEX из таблицы высоты центров и мощности двигателя нет. Эти два параметра запрашивают в паспорте до решения о покупке. Рядом с ними проверяют еще четыре позиции.
- Расстояние между центрами. У моделей STALEX из таблицы исполнения на 710 мм нет, ближайшая длина 1000 мм. Карточки STALEX даны на 1000, 1500, 2000 и 3000 мм.
- Виды резьб. Для червячных пар нужна модульная резьба, ее наличие подтверждают по таблице подач.
- Класс точности. Для новой модели его берут из паспорта и протокола проверки на точность.
- Отверстие шпинделя. Его диаметр задает наибольший пруток, конус отверстия задает центры и оправки, посадка носка шпинделя задает патроны.
Когда старую машину оставить, а когда менять
Машину стоит оставить, если проверка на точность показывает геометрию станины и шпинделя в допусках, а износ ограничен суппортом и коробкой подач. Ремонт направляющих (шлифование или шабрение, смотря по их твердости) возвращает станине геометрию, но выработку шпиндельных подшипников и шестерен коробки он не устраняет.
Менять ее стоит, когда выработаны сразу станина и шпиндельный узел либо электрика и стойка ЧПУ не поддаются ремонту. Путь по середине тоже есть: если станина и шпиндель в допусках, частотный привод и новый суппорт продлевают жизнь старой машине. Для замены целиком подходят токарно-винторезные станки по металлу, у которых сопоставлены размеры и обороты по таблице выше, а также проверены высота центров, расстояние между центрами и мощность привода.
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок