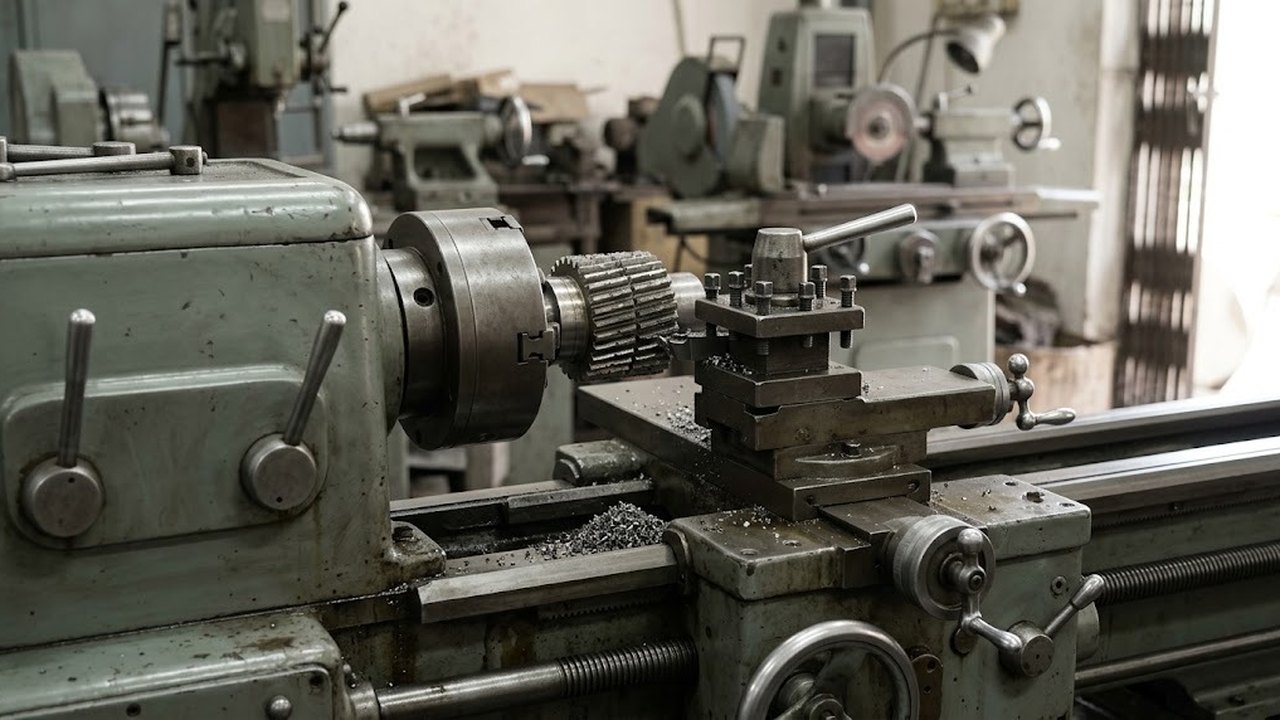
Затыловочный станок обрабатывает заднюю поверхность режущих кромок фрез, метчиков и другого зубчатого инструмента. По кинематике это токарная машина, где суппорт получает от кулачка возвратно-поступательный ход. Ниже разобрано, как формируется затылок, как считается его падение и что настраивается перед работой. Моделей и цен здесь нет: материал помогает понять операцию и правильно поставить задачу.
Назначение и область применения затыловочного станка
Затылок отводит заднюю поверхность от траектории резания, и она не трется об обработанную поверхность. У затылованной фасонной фрезы очертание кромки сохраняется при переточке по передней поверхности. У острозаточенной фрезы кромка при переточке теряет размер, поэтому сложные фасонные формы затылуют.
В классификаторе работ токаря-затыловщика перечислены метчики, червячные и дисковые модульные фрезы, а также цилиндрические фрезы со спиральным зубом. Точность по тому же документу доходит до 7–10 квалитетов, а часть изделий обрабатывают с припуском под шлифование.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Принцип работы затыловочного станка
Шпиндель вращает заготовку, а суппорт с резцом движется к оси и обратно. Пока под резцом проходит спинка, он идет к оси с почти постоянной скоростью, и на поверхности остается архимедова спираль. Над канавкой резец быстро отходит и встречает следующую кромку.
Радиус архимедовой спирали линейно растет с углом поворота, поэтому профиль кулачка под нее строится просто. Угол вдоль спинки при этом слегка меняется, и для фасонных фрез такое отклонение принимают как допустимое.
Подобрать оборудование под вашу задачу
Расчет падения затылка
Падение затылка K показывает, на сколько резец приближается к центру за время поворота фрезы на один зуб. Его считают по диаметру D, числу зубьев z и углу α:
K = π · D · tg α / z
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Число зубьев стоит в знаменателе: на частой фрезе подъем кулачка мал, на редкой велик. Для фрезы диаметром 80 мм и угла 10° расчет дает такие значения:
| Число зубьев | Падение затылка K, мм | Относительно 10 зубьев |
|---|---|---|
| 6 | 7,39 | в 1,7 раза больше |
| 10 | 4,43 | базовое значение |
| 16 | 2,77 | в 1,6 раза меньше |
Кулачок рассчитывают по этой величине. Ход суппорта должен выдержать K с запасом, иначе крупную фрезу с редкими зубьями на станке не обработать.
Сменные шестерни и эксцентриковый кулачок
Результат определяют подъем кулачка и связь шпинделя с кулачком. Подъем кулачка задают равным K. Связь через сменные шестерни подбирают так, чтобы на каждый шаг фрезы приходился один рабочий и один обратный цикл. Подбор шестерен и кулачков входит в квалификационные требования к токарю-затыловщику.
При смене инструмента меняются диаметр, число зубьев и угол затылка, вместе с ними K и настройка. Поэтому станок выгоден на серии одинаковых фрез и затратен на единичных заказах.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Что смотреть в паспорте затыловочного станка
Паспорт и кинематическая схема отвечают на несколько вопросов. Какой наибольший диаметр и длину фрезы принимает машина. Какое перемещение допускает суппорт, то есть какое наибольшее K достижимо. Что входит в комплект: кулачки и наборы сменных шестерен. Как расположены органы управления: рукоятка подвода и маховик ручной подачи.
Если K из расчета больше перемещения суппорта, фрезу не обработать при любой настройке. Размеры фрезы и угол сначала сводят в расчет и только потом сверяют с паспортом.
Затыловочный станок и токарно-винторезный
Токарно-винторезный станок эту операцию напрямую не делает: поперечная и продольная подача идут от ходового вала или винта, возвратного хода на каждый зуб нет. Единичные работы выполняют с затыловочным приспособлением, серию ведут на специализированной машине.
| Вариант | Чем создается ход резца | Где применяется |
|---|---|---|
| Токарно-винторезный станок с приспособлением | Кулачок приспособления, привод от шпинделя | Единичные фрезы, ремонт инструмента |
| Токарно-затыловочный станок | Кулачковый механизм и сменные шестерни | Серия однотипных фрез и метчиков |
| Токарный станок с ЧПУ и быстрым приводом оси X, согласованным со шпинделем | Программа движения оси, кулачок не нужен | Разные очертания без смены кулачков |
Для работ без затылования выбирают токарно-винторезные станки или токарные станки с ЧПУ по металлу. Кулачковый механизм или синхронизированная ось нужны при выпуске инструмента.
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок

1М63 станок токарно-винторезный
Цена ошибки в числе зубьев
Подъем кулачка рассчитан под определенное K. Если взять кулачок под фрезу на 10 зубьев и поставить фрезу на 12 такого же диаметра, подъем остается прежним, а кромок больше. Угол вырастает с 10° примерно до 12°, клин ослабляется, и стойкость падает.
Обратный случай: при меньшем числе зубьев угол мал, поверхность трется, кромка греется. Это число сверяют с чертежом до наладки. Данные предыдущей партии для этого не годятся.
Когда затыловочный станок не нужен
Если нужна одна фасонная кромка на токарной детали, хватает фасонного резца, как в статье о фасонных резцах. Для обработки плоскостей берут фрезы со сменными пластинами: задний угол задан геометрией пластины, переточка не нужна.
Такой станок нужен там, где фасонные и червячные фрезы, а также метчики изготавливают и перетачивают в своем цехе. В остальных цехах разумнее закупать готовую оснастку.