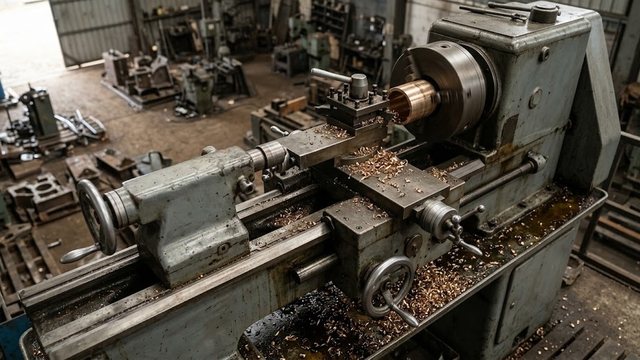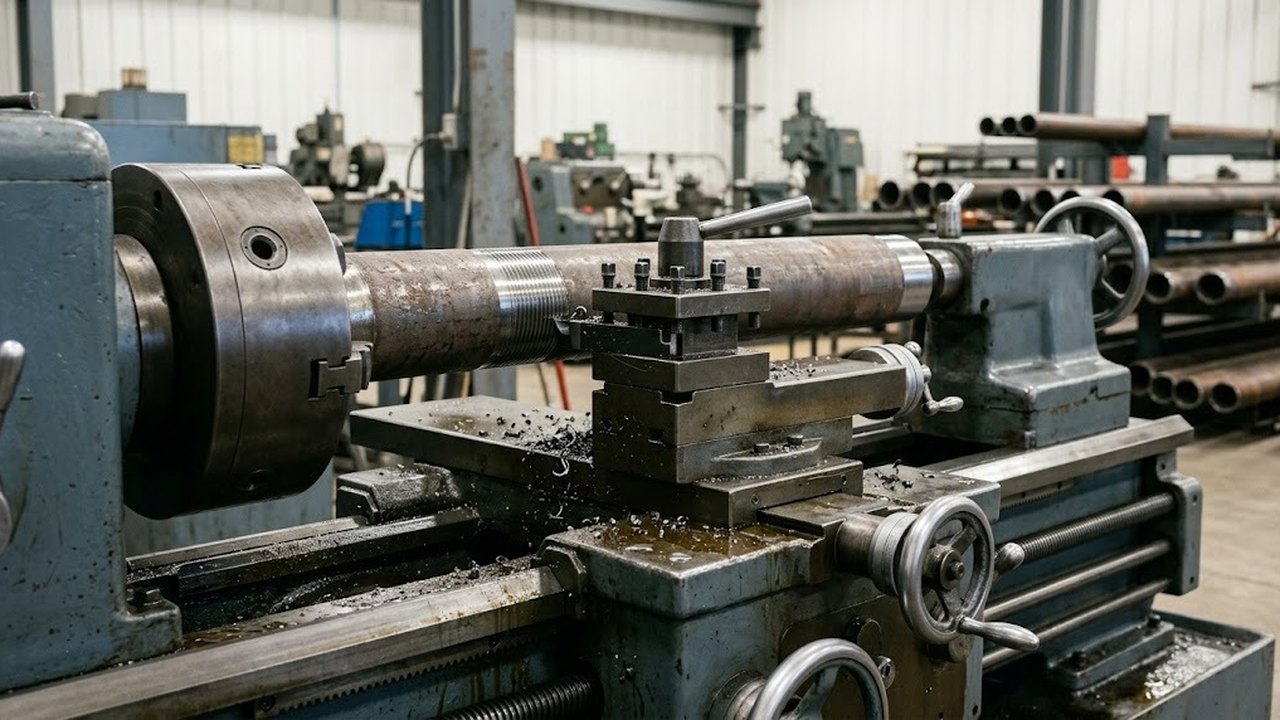
Трубонарезной токарный станок выполняет обработку концов обсадных и бурильных труб, а также НКТ: на них нарезают коническую резьбу под муфтовое соединение. Ниже приведены цифры нарезания резьбы НКТ по ГОСТ 633-80, отличия узлов от универсального токарно-винторезного станка и порядок подбора по заготовке. Оборудование предназначено для обработки труб: обсадная труба, бурильная труба и НКТ получают трубное соединение с конической нарезкой. Короткие детали малого диаметра здесь не разбираются.
Для чего применяются трубонарезные токарные станки
В нефтяной промышленности колонны для скважин собираются из секций, которые соединяет муфта или нарезка на самих концах. Нарезка коническая: при свинчивании витки садятся на натяг, и соединение держит осевую нагрузку и давление. Конец обрабатывают за один установ. Сначала подрезают торец и снимают фаску, затем идет нарезка, при необходимости отверстие растачивают. Ту же последовательность применяют при ремонте, когда поврежденный конец срезают и режут заново.
Отличает такой станок форма заготовки. Секция длинная и тяжелая, между центрами ее не поставить. Она проходит сквозь отверстие шпинделя, зажимается патроном у рабочего конца, а остальная длина лежит на опорах за станком. Универсальная модель с узким проходом для такой работы не подходит. Общий порядок нарезания резьбы на токарном станке разобран в отдельной статье.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Нарезание резьбы НКТ по ГОСТ 633-80
Для гладких НКТ стандарт задает угол профиля 60° и конусность 1:16 по диаметру. Шаг зависит от размера: 2,540 мм (10 ниток на 25,4 мм) до диаметра 89 мм и 3,175 мм (8 ниток) для диаметров 102 и 114 мм. Значения для четырех основных наружных диаметров:
| Наружный диаметр НКТ, мм | Шаг, мм | Ниток на 25,4 мм | Общая длина нарезки, мм | Изменение диаметра на этой длине, мм |
|---|---|---|---|---|
| 60,3 | 2,540 | 10 | 42 | 2,6 |
| 73,0 | 2,540 | 10 | 53 | 3,3 |
| 88,9 | 2,540 | 10 | 60 | 3,8 |
| 114,3 | 3,175 | 8 | 65 | 4,1 |
Последняя колонка получена делением длины на 16. Конусность 1:16 означает рост диаметра на 1 мм на каждые 16 мм длины. На диаметре 73,0 мм при длине 53 мм диаметр меняется на 3,3 мм, поэтому резец смещается по радиусу на 1,7 мм от начала до конца нарезки. Малая ошибка этого смещения сразу ломает посадку витков, и конус настраивают отдельно от шага.
Подобрать оборудование под вашу задачу
Конструктивные особенности: шпиндель, патрон, опоры
Главный узел здесь шпиндель. Его отверстие пропускает заготовку с запасом: наружный диаметр НКТ по стандарту доходит до 114,3 мм, у обсадных он еще больше. Устройство шпинделя разобрано в отдельной статье, а в трубонарезном исполнении добавляется требование к проходу и к патрону, который держит заготовку снаружи по гладкой части. Гидравлический зажим ускоряет смену секций. Для крупной нарезки на толстостенной заготовке по паспорту смотрят крутящий момент вместе с мощностью.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Рабочий ход при нарезке определяется ее длиной. Чем длиннее секция, тем больше ее вылет за патроном, и прогиб под собственным весом растет вместе с вылетом.
Прогиб опасен тем, что ось заготовки расходится с осью шпинделя. Профиль получается с эксцентриситетом, а свинчивание с натягом нарушается. Опоры за станком выставляют по высоте оси, а у самого конца применяют люнет. Жесткость закрепления заготовки в патроне и на опорах решает, удержится ли конус по всей длине нарезки.
Трубонарезные станки с ЧПУ и станки с копиром
Конус получают двумя способами. На станке с ЧПУ его задает программа: в системах Fanuc с токарной системой команд A для этого служит цикл G92 с адресом R, где указан конус. Трубонарезные станки с ЧПУ входят в разделы токарных станков с ЧПУ и трубообрабатывающих токарных станков. Программа хранит параметры каждого размера, и переход с одной нарезки на другую требует лишь замены резца и контроля.
Токарные станки по металлу по моделям
Весь раздел →
Набор резцов c твердосплавными напайками Т5К10. Державка 8х8мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 10х10мм (12 шт.)

Набор резцов c твердосплавными напайками Т5К10. Державка 12х12мм (12 шт.)
Универсальная машина получает конус от линейки: суппорт ведет копир. Такой узел описан в статье о копирах для токарного станка. Для малых партий одного размера этого достаточно. При частой смене диаметров и шагов выигрывает ЧПУ, ведь линейку приходится перенастраивать вручную.
Подбор по заготовке и точность нарезки
Параметры выбора:
- Наружный диаметр. Отверстие шпинделя больше самой крупной заготовки партии, с учетом допуска на кривизну.
- Длина. По ГОСТ 633-80 исполнение А поставляют длиной 10 м, исполнение Б двух групп: от 5,5 до 8,5 м и свыше 8,5 до 10,0 м. Опоры за станком рассчитывают на секцию длиной 10 м.
- Профиль и шаг. Паспорт должен заявлять нарезание для нужного типа НКТ, ведь профиль и шаг других стандартов иные.
- Материал. Группа прочности стали определяет режимы и износ пластин, о чем говорится в статье о режимах резания при точении.
Широкий диапазон диаметров перекрывают разные модели, они собраны в разделе трубообрабатывающих токарных станков. Патроны, люнеты и СОЖ отдельными товарами там не представлены, их подбирают по паспорту станка. Диаметры и профиль партии стоит сверить с паспортом станка заранее.
Токарные станки по металлу
Весь раздел →
SPF-1500PH токарный станок по металлу с цифровым отсчетом

SPI-2000 токарный станок по металлу с цифровым отсчетом

SPE-1000PV токарный станок по металлу с цифровым отсчетом
Границы применения: НКМ и обычный токарный станок
Таблица выше относится к гладким НКТ. Высокогерметичные трубы НКМ в том же стандарте имеют другой профиль: угол 33°, конусность 1:12 и шаг 4,233 мм при диаметрах 60–102 мм. Станок, настроенный на 1:16, потребует смены резца и пересчета конуса, а копир придется заменить.
Для разовой работы с короткими отрезками подходит обычный токарно-винторезный станок. Пока отрезок целиком помещается в патроне и не выступает за станину, опоры и проход шпинделя не нужны. Стоит отрезку заметно выступить за патрон, как прогиб и эксцентриситет возвращаются, и работа переходит на трубонарезной станок. Ошибка выбора обходится дорого: профиль с верным конусом и неверным шагом не свинчивается с муфтой, и конец срезают вместе с частью длины.