Статья о подержанном универсальном токарном станке без ЧПУ: какие узлы изнашиваются первыми, как проверить их на площадке до оплаты и где ремонт теряет смысл. Станки с ЧПУ, стойки и приводы подач здесь не разбираются, у них другая карта износа.
Где у токарного станка накапливается износ
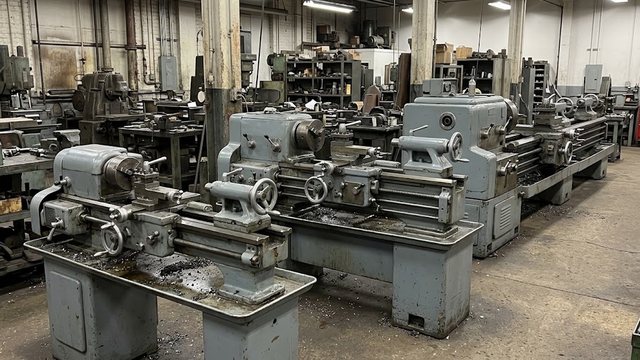
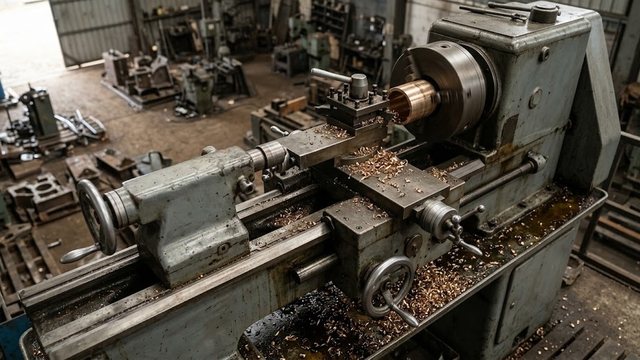
Износ следует за работой суппорта. Участок станины, на котором суппорт стоит дольше всего, вырабатывается сильнее остальных. На станке, который годами точил короткие детали в патроне, выработка лежит у передней бабки, а у задней бабки направляющие остаются почти исходными. Длинный вал на такой станине получает разный диаметр по длине: резец опускается там, где направляющие просели.
Вторая группа износа сидит в подвижных парах. Это подшипники шпинделя, ходовой винт с гайкой, винт поперечной подачи и клинья салазок. Поэтому осмотр начинается со станины: она определяет, стоит ли станок разговора.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Станина и направляющие
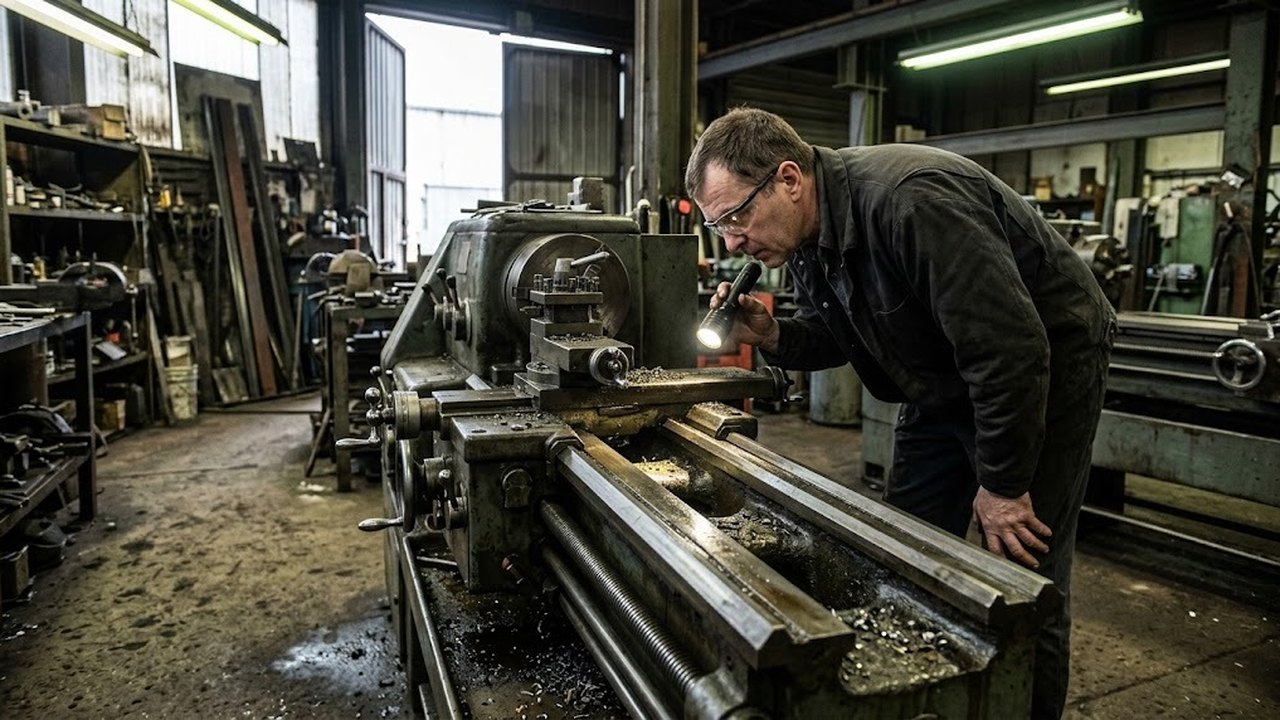
Первый признак выработки виден глазом. Полированный участок, задиры, ступенька у края зоны патрона, пятна коррозии на тех местах, где суппорт не ходил. Проводят ногтем или ребром стальной линейки вдоль призмы и плоскости: ступенька выше волоса на ощупь говорит о выработке.
Численная норма взята из ГОСТ 18097-93 для станков нормального класса Н. Прямолинейность траектории суппорта в вертикальной плоскости на всем ходу не должна превышать 10 мкм при расстоянии между центрами до 500 мм и 20 мкм от 500 до 1000 мм. Для станка с расстоянием между центрами от 1000 до 2000 мм допуск составляет 30 мкм. Кроме общего допуска стандарт ограничивает и местное отклонение: 7,5 мкм на любой длине 250 мм для диапазона от 500 до 1000 мм. Для оценки выработки важна именно местная цифра, потому что просадка у патрона занимает короткий участок.
Эти значения относятся к новому станку. Подержанная машина может показывать отклонения выше; допустимое значение определяют по допуску обрабатываемых деталей. Для валов с жестким допуском по диаметру выработка у патрона даст брак. Для черновых работ и малых серий разумный износ приемлем.
Подобрать оборудование под вашу задачу
Шпиндель и его биение
Шпиндель задает точность вращения заготовки. Проверка проста по набору, но требует индикатора на магнитной стойке и контрольной оправки. Стойку ставят на суппорт, наконечник индикатора подводят к центрирующей шейке под патрон, шпиндель проворачивают вручную. Затем вставляют оправку в конус и измеряют биение у торца и на удалении от него.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
ГОСТ 18097-93 для класса Н допускает радиальное биение центрирующей поверхности шпинделя 10 мкм при наибольшем диаметре обработки до 800 мм, осевое биение 10 мкм. Для вращения шпинделя с оправкой допуск растет с удалением от торца: 10 мкм на 100 мм, 15 мкм на 200 мм и 20 мкм на 300 мм. Допуск растет потому, что угловая ошибка увеличивается с длиной оправки.
Ручной проворот выявляет не все дефекты. Станок запускают на холостом ходу и переключают все ступени частоты вращения. Для модели вроде 16К20 это диапазон от 12,5 до 1600 об/мин. Гул подшипников на высоких оборотах, вибрация коробки на одной ступени, нагрев передней опоры при длительной работе указывают на изношенные подшипники или поврежденную шестерню.
Суппорт, салазки и ходовой винт
Люфт суппорта виден по лимбу. Подводят резец к заготовке, затем отводят и снова подводят в ту же точку. Разница в делениях лимба при смене направления вращения маховика называется мертвым ходом. Его создают износ гайки и винта поперечной подачи и зазор в их опорах. Небольшой мертвый ход компенсируется привычкой оператора, большой делает точный размер на диаметре недостижимым.
Салазки проверяют покачиванием: резцедержку берут рукой и пытаются сместить в поперечном и в продольном направлении при зажатых клиньях. Если после затяжки клина люфт остается, изношены сами направляющие салазок. Для параллельности траектории суппорта относительно оси шпинделя в ГОСТ 18097-93 есть отдельная проверка с оправкой и индикатором; ее допуск зависит от плоскости измерения и протяженности, поэтому берут его из текста стандарта для конкретного станка.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
Ходовой винт и гайку проверяют на пробной резьбе. Волнистость шага и «рваная» нитка выдают износ винта, особенно на участке рядом с передней бабкой, где винт работает чаще.
Пробная проточка вместо веры паспорту
Паспорт и табличка описывают новый станок. Рабочий вывод дает пробная проточка. Заготовку зажимают в патроне и поджимают задним центром, протачивают две шейки на разных расстояниях от патрона и сравнивают диаметры микрометром. Разность диаметров показывает конусность, овальность шеек говорит о шпинделе, волнистая поверхность указывает на подшипники или ременную передачу.
Нужна и пробная нарезка резьбы, и работа на нескольких частотах вращения. Машина, которая держит размер на одной ступени и теряет его на другой, имеет проблему в коробке скоростей.
Советские и школьные станки
Советские универсальные модели, например 16К20 или 1М63, описаны в справочниках, поэтому их узлы можно сверить с данными модели. Для 16К20 указан класс точности Н. Класс точности относится к серийной модели. Конкретный экземпляр определяется тем, как его эксплуатировали и ремонтировали. Паспорт с отметками о ремонте и капремонте ценнее красивой окраски: краска скрывает выработку и задиры на станине.
Школьная и учебная модель рассчитана на малые нагрузки и небольшие заготовки. Запас по жесткости и мощности у него ограничен габаритом. ГОСТ 18097-93 на учебные станки не распространяется, допуски на биение и мертвый ход берут из паспорта модели; метод проверки индикатором остается тем же. Для типовых валов цеха размера учебной модели может не хватить.
Когда ремонт перестает окупаться
Выработанная станина требует шлифовки или перешабривания направляющих, а затем подгонки суппорта. Работа требует специального оборудования и мастера, а смета на нее решает, окупается ли станок. Если износ станины заметен на ощупь, ремонт теряет смысл.
Повышенное биение шпинделя чаще дают подшипники. Шпиндельные подшипники, гайки винтов и клинья заменяются отдельными деталями, и станок с такими дефектами остается в разговоре.
Для сравнения с новым оборудованием смотрят универсальные токарно-винторезные станки и токарные станки по металлу: у них станина новая, а паспортная точность подтверждается приемкой.
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок

1М63 станок токарно-винторезный
Акт осмотра и допуск детали
Результаты проверок записывают в акт вместе с условиями: ступенью частоты вращения, положением суппорта, местом установки индикатора. Одно показание без этих данных нельзя повторить у другого продавца или после ремонта.
Затем отклонения станка сопоставляют с допуском типовой детали. Погрешность станка должна занимать малую долю допуска, иначе на размер повлияют еще износ резца и нагрев заготовки. Такое сопоставление показывает, какой ремонт нужен и входит ли его объем в бюджет.