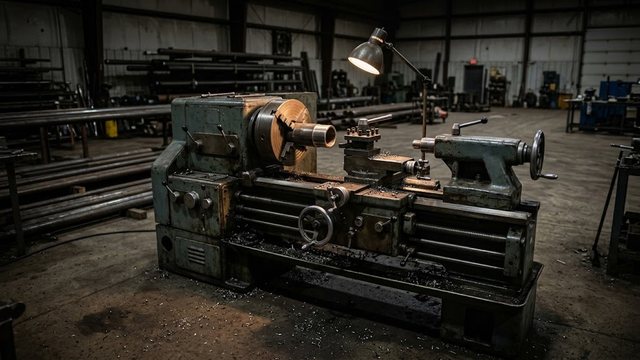
Индекс ДИП 300 встречается в объявлениях, паспортах и заводских каталогах, и за ним стоят разные машины. Ниже разобрано, какие размеры и диапазоны задает семейство 1М63, как посчитать скорость резания и массу под фундамент и что осмотреть у машины с пробегом.
Что обозначает индекс
В каталоге изготовителя под этим названием собраны универсальные модели 1М63Н и 1М63 и токарный станок 16Р30Ф3 с числовым управлением. Изготовитель относит к группе ДИП 300 станки с высотой центров около 300 мм или проходом над станиной до 600 мм. У 1М63 эти размеры чуть больше: высота центров 315 мм, проход 630 мм. Второй размер вдвое больше первого.
Читать нужно индекс из паспорта. Название группы говорит о классе машины, а привод, протяженность направляющих и комплект зависят от модификации. Два объявления с одинаковым «дип 300» могут описывать разные агрегаты, поэтому первый вопрос продавцу звучит так: какой индекс на шильдике.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Размеры рабочей зоны и ограничения
| Параметр | 1М63Н / 1М63 | Что это значит на практике |
|---|---|---|
| Высота центров | 315 мм | Задает проход над направляющими |
| Проход над направляющими | 630 мм | Предел для коротких крупных деталей у передней бабки |
| Проход над суппортом | 345 мм (16Р30Ф3: 360 мм) | Предел при обточке вдоль оси |
| Расстояние между центрами | 1000–10000 мм, девять вариантов | Определяет длину вала |
| Отверстие шпинделя | 105 мм | Проход для прутка и трубы |
| Ход пиноли задней бабки | 240 мм | Вылет центра и сверла |
Для обточки вдоль оси действует меньший размер, проход над суппортом. Диск 500 мм поместится над направляющими, но не пройдет над суппортом (345 мм), поэтому продольная обточка невозможна. Это первое, что сверяют с чертежом.
Девять вариантов расстояния между центрами превращают один индекс в разные машины. Машина с расстоянием между центрами 1000 мм работает с дисками, фланцами и коротким валом. Исполнения с большим расстоянием между центрами нужны под длинный вал, вал-шестерню, ролики и роторы.
Подобрать оборудование под вашу задачу
Скорость шпинделя и скорость резания
У 1М63 шпиндель имеет 18 ступеней частоты вращения от 7,5 до 1000 об/мин. Диапазон перекрывает 133 раза: расчет 1000 / 7,5 = 133,3.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Скорость резания считают по формуле v = π · D · n / 1000, где D в миллиметрах, n в оборотах в минуту, v в метрах в минуту. На нижней ступени при диаметре 630 мм получается около 14,8 м/мин. Такую скорость применяют для крупных поковок и тяжелых отливок с большой глубиной резания. На верхней ступени для детали 50 мм выходит около 157 м/мин: такой режим применяют для малых сечений под твердосплавную пластину.
Главный двигатель 1М63 имеет мощность 15 кВт. Допустимая скорость резания зависит от материала заготовки, марки сплава пластины, подачи, глубины резания и охлаждения; эти данные берут из каталога производителя инструмента.
Резьбы и подачи
Резьбы четырех семейств нарезаются переключением коробки подач.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
| Семейство резьб | Диапазон | Число шагов |
|---|---|---|
| Метрическая | 1–240 мм | 52 |
| Дюймовая | 14–1 ниток на дюйм | 26 |
| Модульная | 0,5–120 мм | 53 |
| Питчевая | 28–1 D.P. | 24 |
Широкий метрический диапазон нужен для крупных шагов на шнеках, ходовых винтах и валах прессов. Модульная резьба применяется под червяки.
Продольные подачи лежат в пределах 0,1–24,3 мм/об, поперечные в пределах 0,05–12,15 мм/об. На обоих краях диапазона они вдвое меньше продольных: 0,1 / 0,05 и 24,3 / 12,15 дают одно отношение. Мелкая подача дает чистую поверхность торца при чистовом подрезании. При тяжелой подрезке диска с большим вылетом резца учитывают запас по жесткости салазок.
Масса и подготовка фундамента
Масса нетто зависит от исполнения и составляет от 4600 до 7000 кг, брутто от 5000 до 7300 кг. Страница изготовителя не уточняет, какому расстоянию между центрами соответствует каждое значение, поэтому точную массу берут из паспорта на выбранный вариант.
Нагрузку на перекрытие считают по массе брутто плюс деталь и оснастка. Исполнения с большим расстоянием между центрами требуют ровного основания на всем протяжении, иначе станина прогибается, и деталь при обточке получает конусность. Грузоподъемность крана и ширину проема проверяют до заказа.
Что проверить у машины с пробегом
Дорогая ошибка при покупке бывшего в эксплуатации агрегата касается направляющих. Направляющие вырабатываются в зоне, где чаще стоит суппорт, то есть ближе к патрону. Отсюда конусность вала по длине. Шлифовка направляющих и подгонка суппорта составляют отдельный дорогой ремонт.
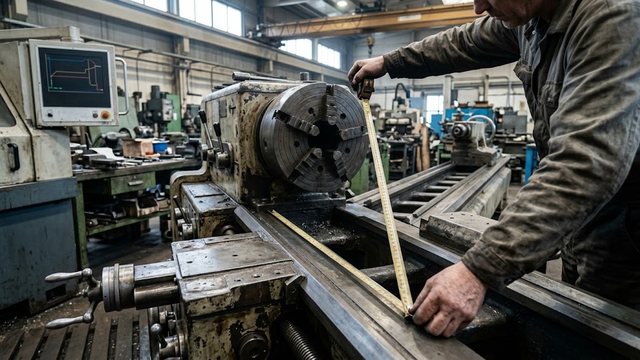
Практическая проверка проста. Протачивают гладкий вал на весь доступный ход и измеряют его микрометром в нескольких сечениях. Затем индикатором проверяют биение шпинделя на конце оправки и люфт винтов суппорта. Шум коробки на разных ступенях, нагрев подшипников и ровность хода пиноли дополняют картину. Если паспорт утрачен, комплектность проверяют по описанию изготовителя для токарно-винторезного станка 1М63.
Люнет и оснастка для длинных валов
При большом расстоянии между центрами вал прогибается под резцом. Люнет придерживает его с боков: неподвижный стоит на направляющих, подвижный едет вместе с суппортом. Подвижный люнет нужен там, где вал обтачивается на весь ход. Неподвижный держит конец вала при расточке и нарезании резьбы с торца.
Патрон подбирают под посадочный конец шпинделя, а отверстие шпинделя задает проход прутка. Люнет подбирают под высоту центров, ширину направляющих и толщину вала. Если машина будет работать с тонким валом, люнет нужен в комплекте с первых дней. Агрегаты такого класса собраны в разделах «токарно-винторезные станки» и «универсальные токарно-винторезные станки».
Токарно-винторезные станки по моделям
Весь раздел →
Станок токарно-винторезный модель CW6280C/1500

16К20 токарно-винторезный станок