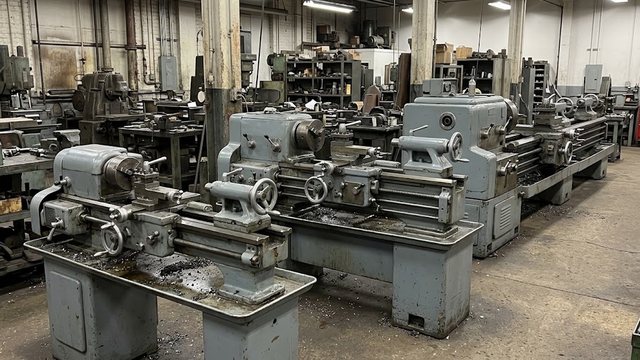
Статья помогает определить вид токарного станка под задачу цеха или мастерской: металл или дерево, настольный или универсальный, ручное управление или ЧПУ. Паспортные параметры (диаметр над станиной, расстояние между центрами, мощность привода) подробно разобраны в статье о том, как выбрать токарный станок по металлу. Здесь они появляются там, где решают вопрос о виде машины.
Материал заготовки определяет схему станка
На металлорежущей машине резец закреплен в суппорте и перемещается вдоль и поперек оси механической подачей. Подачу и шаг резьбы задает привод подач через ходовой винт и коробку подач. На классической машине для дерева резец лежит на подручнике и ведется рукой, а привод обеспечивает вращение заготовки.
Токарный станок по дереву не годится для стали. Станина и шпиндель вместе с приводом рассчитаны на малые усилия резания, и стальная заготовка вызывает вибрацию, при которой пропадают точность и чистота поверхности. Дерево на металлорежущей машине точат суппортным резцом, поэтому свободное фигурное точение вручную на ней неудобно.
Мастерской с редкими задачами разного рода подходят комбинированные токарные модели, если требования к жесткости и точности невысоки. Перед покупкой проверяют, какие работы комбинированная модель выполняет без переналадки и какова жесткость станины в каждом режиме. Сравнение разобрано в статье о том, что выбрать: токарный станок по дереву или по металлу.
Комбинированные токарные станки
Весь раздел →
SKF-800 комбинированный токарный станок

SPV-500C комбинированный токарный станок

SK-550 комбинированный токарный станок
Вид станка по форме и размеру заготовки
Вид выбирают по самой большой детали, которая встречается регулярно, и по ее форме. Вал и фланец идут на универсальную машину. Широкий диск или корпус большого диаметра устанавливают на планшайбу карусельной.
Виды токарных станков и граница применимости:
| Вид | Подходящая заготовка | Граница применимости |
|---|---|---|
| Настольный по металлу | малые детали, ремонт, учебные задачи | длина станины, мощность двигателя, жесткость корпуса |
| Универсальный токарно-винторезный | валы, втулки, фланцы, нарезание резьб | каждую деталь ведет токарь, автоматического цикла нет |
| Токарно-револьверный | повторяющиеся детали из прутка | наладка под новую деталь занимает время |
| Токарно-карусельный | тяжелые широкие заготовки: диски, колеса, корпуса | вертикальная ось, длинные валы не подходят |
| Токарно-фрезерный | детали с лысками, шлицами, отверстиями вне оси | выше требования к жесткости и к оператору |
| С ЧПУ | малые и средние серии, сложный профиль | нужны программист и наладчик |
Диаметры заготовок для карусельных моделей стандартизированы рядом от 800 до 20000 мм, каждый следующий типоразмер принимает заготовку примерно в 1,26 раза большего диаметра. Переход на следующий типоразмер заметно увеличивает габариты и массу машины.
Универсальную модель описывают двумя диаметрами. У токарно-винторезной 16К20 из советского ряда максимальный диаметр обрабатываемой заготовки над станиной составляет 400 мм, над поперечным суппортом 220 мм. Разница равна 180 мм. Длинная заготовка, вдоль которой движется суппорт, проходит по меньшему значению, поэтому диаметр деталей проверяют по нему. Наибольшая длина изделия здесь равна 710, 1000, 1400 или 2000 мм в зависимости от исполнения. В паспортах других моделей близкую величину называют расстоянием между центрами.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный ZM 40100 DRO RFS

Станок токарно-винторезный ZM 50200F DRO RFS

Станок токарно-винторезный ZM 50100F DRO RFS
Цена ошибки несимметрична. Оборудование меньше нужного размера нельзя нарастить, и деталь придется отдавать на сторону. Оборудование заметно больше нужного занимает лишнюю площадь, требует массивного основания и разгоняет лишнюю массу. Разовый крупный заказ в расчет не берут.
Отличие от фрезерного оборудования разобрано в статье о том, чем токарный станок отличается от фрезерного: токарная машина вращает заготовку, фрезерная вращает инструмент.
Подобрать оборудование под вашу задачу
Серийность: ручной, револьверный или с ЧПУ
Решает повторяемость: сколько одинаковых деталей в партии и как часто меняется чертеж.
Единичные и ремонтные детали делают на универсальной машине: токарь каждый раз заново подбирает режим, а наладка короткая. Повторяющиеся детали из прутка точат на револьверной. Ее четырех- или пятигранная головка несет инструмент в порядке операций, резцы стоят заранее, и токарь переключает позиции без перестановки. Наладка под новую деталь занимает больше времени, чем на универсальной, поэтому выгода появляется при повторении.
ЧПУ ведет инструмент по программе из G-кодов, и смена детали означает загрузку другой программы и коррекцию инструмента. Такая машина подходит для широкой номенклатуры малыми сериями и для сложного профиля, который вручную точится долго. ЧПУ не снимает требований к станине и шпинделю: точность задают узлы и настройка, а система управления отрабатывает заданные перемещения.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x3000 Pro

Станок токарно-винторезный STALEX D560x2000 Pro

Станок токарно-винторезный STALEX D560x1500 Pro
Здесь совет ломается. Без технолога, который пишет и отлаживает программы, и оператора с навыком наладки токарный станок с ЧПУ простаивает или работает как ручной. Такому цеху проще поставить универсальную модель. Работа с кодами и циклами разобрана в статьях о G-кодах для токарного станка с ЧПУ и о циклах токарной обработки FANUC, а требования к оператору описаны в статье об операторе токарного станка с ЧПУ.
Настольный или универсальный: где проходит граница
Настольную машину берут для малых деталей: ремонт, макеты, учебные задачи, небольшие серии из цветных металлов. Границу задают длина станины и мощность двигателя, а также жесткость корпуса. При обработке стали и чугуна усилия резания выше, чем при обработке алюминия и латуни, и мощности с жесткостью нужно больше.
Настольные модели есть и с ЧПУ. Их ограничения по размеру и материалу описаны в статье о настольном токарном станке с ЧПУ.
Максимальный диаметр и длину изделия из перечня деталей сверяют с размерами машины с запасом. Если запас на пределе, берут универсальную модель следующего класса: на границе возможностей точность может падать раньше, чем кончится паспортный размер.
Частота вращения шпинделя и мощность привода под диаметр
Диапазон частот вращения шпинделя выводится из диаметров, которые предстоит обрабатывать. Частота считается по формуле n = 1000·v / (π·D), где v скорость резания в м/мин, D диаметр заготовки в мм. При условной скорости резания 100 м/мин заготовка диаметром 20 мм требует около 1590 об/мин, заготовка диаметром 400 мм около 80 об/мин. Паспортный диапазон 16К20 от 12,5 до 1600 об/мин включает оба значения. Узкий диапазон ограничивает либо малые диаметры, либо крупные.
Токарно-винторезные станки
Весь раздел →
Станок токарно-винторезный STALEX D560x1000 Pro

Станок токарный STALEX D330x1000

Станок токарный STALEX D330x1000 Pro
У той же модели мощность электродвигателя главного движения равна 11 кВт, а максимальный диаметр обрабатываемого прутка 50 мм. Достаточный запас мощности проверяют на самом твердом материале из перечня деталей. Диаметр прутка сверяют с проходным отверстием шпинделя; диаметр над станиной эту величину не определяет.
Токарно-винторезные модели по точности делятся на пять классов. Общее назначение закрывает нормальный класс Н. Повышенные классы оправданы для деталей с жесткими допусками и требуют устойчивого основания.
Оснастка, комплект резцов и место под машину
Оснастка идет отдельной строкой спецификации. Самоцентрирующий патрон держит круглые заготовки, патрон с независимыми кулачками нужен для квадратных и смещенных. Люнет поддерживает длинные тонкие заготовки, которые иначе прогибаются под резцом. Задняя бабка с центром нужна для вала, зажатого между центрами. Цен, марок и наличия этой оснастки здесь нет: они зависят от конкретной поставки.
Резцы идут отдельным пунктом: проходные, подрезные, отрезные, расточные. Для токарного станка ТВ-4 есть комплект резцов под типовые операции.
Место входит в выбор так же, как сама машина: масса, фундамент или подставка, тип питающей сети, свободный проход вдоль станины для установки заготовок. Эти вопросы разобраны в статьях о фундаменте под станок и о подставке под токарный станок.
Что читать дальше по разделу
- Паспорт токарного станка: как читать диаметры, РМЦ и мощность.
- Патрон, кулачки и люнет: оснастка под форму заготовки.
- Нарезание резьбы и резцы для типовых операций.
- G-коды, M-коды и циклы для ЧПУ.
- Окупаемость и подготовка места в цехе.